亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

1950年代创立的Lakeview Screw Machine Products Inc.在Debbie Sommers入职时已是成功零件制造商。她全员参与业务各环节,因规模小职责不分离:“办公室不脱离车间,我常在车间。” 2000年原东主过世,2007年Sommers收购公司。更名Lakeview Precision Machining Inc.,为液压、航天、水处理、交通、军工、办公设备、注塑等行业供应车削件。 技术转型 Sommers主导从纯自动车床+二次加工向CNC加工转型:更灵活、能力更强、吞吐更高、自主运行更强。现拥11台CNC、15台自动车床。如同多数同行,逐步淘汰自动车床,二次
1916年Nolte Precise Manufacturing在俄亥俄州辛辛那提作为自动车床厂起家,创始人难以认出2018年的企业面貌。102年持续运营令人敬佩,更引人深思:管理层做对了什么? 创业初期,自动车床行业与普通机加工行业有别:凸轮驱动自动机床连续生产能力常超越需灵活操作的短批次生产。 中高连续生产与小批多换型的二元对立延续至今,但内核截然不同。因产品生命周期缩短,批量整体萎缩(换型更频繁),曾赖以生存的自动车床技术被推向柔性化一方。 Nolte等老店面临变革或灭亡抉择。家族选择变革,故2019年将迎103岁华诞。我们采访第四代传人、总裁Doug Coster,探讨Nolte过去、
与供应商建立稳固关系是车间成功关键。双方联手攻克车间痛点,解决更快、成果更有效持久。加州圣何塞地区一家车间近期借力机床供应商实施装夹时间缩减与流程精简策略,成效显著。 直面挑战 Micro-Mechanics设计制造高精密零件工具,服务半导体等高科技领域工艺关键应用。CEO Chris Borch 1983年在新加坡朋友帽厂后院以600美元起家,偶然发现半导体芯片组装需高精密刀具,买车铣床开始制造微小零件。 35年发展至今,全球五大生产基地(新加坡、马来西亚、中国、菲律宾、美国),台/欧设直销点。加州Morgan Hill基地服务美客户,约50人生产航天、激光、半导体零件。这些行业规格严苛、常
EMO展是观摩前沿加工技术的首选。2017年9月德国汉诺威举办,规模宏大。对多主轴生产机床关注者,专设多主轴机床的17号馆是必逛之地,吸引全球媒体关注。 我深度探馆,驻足Schütte展台:其最新机型AC10-36多工位车床干式切削加工复杂回转零件。新机配八主轴,最大加工直径40mm,极致生产效率令人震撼:完整零件含前后加工,3秒内落料,即刻可发货。 八主轴成就极速。AC10-36提供八主轴及最多两个对置主轴(后加工)。Schütte市场经理Wilfried Rupp解释:“后加工若需多道工序常成瓶颈,AC10-36双对置主轴可同步加工两件。若决定双后加工,我们有方案。八横向滑板位置均可多刀,
金属加工制造领域,专用加工技术与柔性加工技术的博弈从未停歇。高混低批趋势不可逆转,渗透加工运营各环节。 “高混低批”具有相对性:模具厂视5件为“大批量”,二级供应商可能以50万件为大批量。且随制造趋势演变,昔日“大批量”今或仅5000件。一切皆相对。 寻找匹配当下制造需求的资本设备时,机床配置繁多。本文聚焦“多中心”机床——旨在连接高混柔性生产与大批量专用加工的桥梁。 变形的旋转传输机床 为探究多中心理念,我们采访了Porta Solutions二代传人Maurizio Porta(意大利布雷西亚总部,北美总部康涅狄格州Newington)。1958年其父Oscar创立公司,专制特种机床,见证
满足医疗零件严苛表面质量要求极具挑战,非一般机床能胜任。 随着人口老龄化推动医疗技术加速发展,医疗制造商面临跟上复杂零件高效生产需求的压力。他们虽倾向新机型,但不应忽视经过时间验证的成熟设备所能带来的惊人成果。 为医疗零件而生的机床 Bumotec隶属Starrag集团(瑞士总部,员工1800人,法德英设有生产基地),是集团八大核心公司之一,专注医疗和微机械零件。最初服务钟表业,后拓展至类似领域。无论多品种小批量还是批量生产,零件典型特征为高价值、小尺寸、复杂形状。 Bumotec旗舰机型FTLs191-RP高精密车铣复合机(简称s191),15年前面世,专攻含磨削表面或四位小数公差的复杂高

多样化的复合加工机床配置让车间能根据特定应用选择最佳组件与能力组合。 复合加工机床技术持续进步,将车间生产力推向新高度。单次装夹完成最高复杂度零件,最大限度减少人工干预、大幅节省时间,让小型车间也能以高性价比方案应对当今严峻制造环境。 随着配置多元化和机床厂商持续推新,车间定能找到适配需求的方案。Mazak产品经理Joe Wilker分享了对复合加工技术现状及车间利用策略的见解。 复合加工机床新特性 车间关注的复合加工特性包括:双车削主轴、多刀塔带动力刀座和Y轴偏心能力、倾斜/旋转B轴铣削主轴、旋转/倾斜工作台、大容量刀库。Wilker指出新发展包括:一体式电机滚柱凸轮刀塔、增强型下刀塔、直

视频记录Wes Wolfenbarger和Gary Mailhiot讲述独特自行车零件构想从萌芽到发展为生产100多种变体的国际公司历程。 资深骑行爱好者兼专业车技师Gary Mailhiot决定制造新型自行车中轴时,正在车行工作且无加工经验。在好友兼未来合伙人Wes Wolfenbarger及当地机床经销商协助下,他们攻克了困扰自行车行业的轴承过早失效难题。 2013年,Mailhiot的新款5000美元碳纤维车到店时配备两个塑料轴承座以适配高端钛合金曲柄组。他意识到亟需更优设计,构想一体式铝制结构是否更优。 他咨询时在机械厂工作的机械工程师Wolfenbarger,两人在后者原单位制作原型

1990年Mitch Looper创立M2C Racing,初为遥控(RC)车辆制造高品质零件的小作坊。父子俩未料到,二十五年后它将成长为全球最大的RC售后零件制造商之一。 Avery Looper见证了M2C在南卡罗来纳州Edgemoor的创立,后赴加州从事航空航天制造三十载。期间父亲将M2C作为爱好经营,直到几年前切入越野“暴力测试”赛道,业务迅猛增长。“暴力测试”指车手通过极限跳跃测试车辆极限,M2C以此验证自产零件强度:若零件经受住测试,工艺质量便可信赖。 现拥有10名员工,设备包括5台立加、1台卧加、2台钻攻机,以及最近引进的2台瑞士型车床。Looper决定购入首台瑞士型车床自产RC
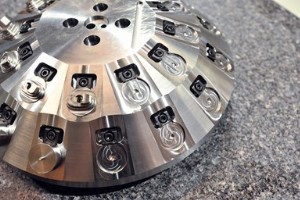
“雷霆穹顶”定制夹具在五轴机床上夹持27个异形零件,总循环周期仅6小时。(图片来源:Powill Manufacturing and Engineering) 在精密加工的严肃世界里,偶尔也需要一点趣味。 “雷霆穹顶”便是Powill Manufacturing and Engineering为充分利用五轴机床内置B、C轴转台,自2011年购入首台五轴设备以来制造的众多定制夹具之一。 初期,该亚利桑那州凤凰城车间使用垫块将夹在传统虎钳和三爪卡盘中的工件抬离C轴工作台面(直径近20英寸),以便主轴和刀具在工件以奇特角度定位时获得更好加工余量。随后采用专为五轴设计的商用工装,通过工件底部加工的小
CNC 车削零件的 6 大优势 在中等批量、高精度的小型复杂零件制造领域,CNC 车床的强大性能不容小觑。CNC 车削零件能以最快速度实现最优加工结果。 什么是 CNC 车削? CNC 车削是一种制造工艺,通过让切削工具作用于旋转的工件来成型零件。典型例子是使用 CNC 车床切削零件,可将外径精准车削至特定尺寸(通常用于与其他零件装配)。 如需深入了解 CNC 车削,请查阅我们的完整指南。 CNC 车削零件的 6 大优势 如果您想了解为何生产环节青睐 CNC 车削,请看以下六大核心优势,特别是车间为何推荐客户采用 CNC 车削工艺。 1. 操作更安全 相比其他制造方式,CNC 车削安全性极高。
铝合金全知道:牌号、用途、特性 工程师深知材料选择重要性。我们团队发现铝合金牌号认知存在大量困惑。本指南整理速查表,全方位讲透铝合金——覆盖牌号、用途、特性。 牌号含义 “牌号”是铝合金四位前缀。最常见6061为例。 首位数字指示主要合金元素。“6”表镁硅合金。 次位数字指示特殊改性。“0”表标准无改性。 第三四位指示变种和合金元素百分比。不代表某元素占6%、另一元素占1%。 一般有8大铝合金系列,逐一详解。 1xxx 系 – “纯”铝 高达99%+纯铝。材质软但极易加工成型。耐腐蚀性好、抗电抗磁。 用途:焊接、成型、旋压。 应用行业:化工、电气、食品加工/包装。 2xxx 系 – 铜合金 铜
注塑常用术语详解:多型腔、家族模、嵌件等 注塑世界术语繁多,普通客户可能一头雾水。加工厂常说多型腔、家族模、MUD嵌件、模具嵌件——究竟什么意思? 本指南揭开面纱,解释常见注塑术语。助您与注塑厂高效沟通,精准获取所需。 什么是多型腔模? 顾名思义,多型腔模具包含多个型腔。参考:模具为注入熔融塑料部件,型腔为零件负形孔腔。型腔填充冷却后得功能件。 注塑模具前期工装成本高。降低成本冲击的办法:单模具做多个型腔。这是多型腔模概念。双型腔模基本以单模成本得双倍产出。 多型腔模工装成本虽高于单型腔,但远低于分别购买多个单型腔模。另一优势:单模具同步生产多件,注塑机产出效率倍增。 注意:多型腔模由定义要求
常用塑料注塑成型材料 注塑成型是低成本量产最佳方式之一。单件成本常仅几美分,成品可卖数美元。注塑首选塑料材料。 本指南深入常用塑料注塑材料,说明特性、选用理由、优势。 聚碳酸酯 (PC) PC用于制造防弹玻璃。极强天然透明材料。 强度约为普通玻璃250倍,透光性相当。更轻、更易加工。 注塑中PC零件可可靠达严格公差。后续机加工整饰相对容易,PC用途广泛。 热塑性弹性体 (TPE) TPE零件天然柔性,源于独特塑胶共混。虽注塑后橡胶手感,但加工同同塑料。 对比液态硅橡胶(LSR),TPE更易加工、更便宜。 高延伸率让注塑更易。成型更快但单价略高。 更环保。典型注塑厂可回收TPE零件约6次。减废增
金属表面处理全知道 零件表面处理能彻底改变其功能、美观、可行性。甚至有OSHA和联邦法规强制特定表面处理。其他情况下,表面处理可增强耐用性、减少停机。 本指南介绍金属表面处理。所有工艺Rapid Axis均可提供——想了解更多或认为项目受益,立即联系我们。 电镀 电镀利用化学与电学。工件浸入电解液(含过量电解质)。通电强迫金属原子附着工件(工件有空余阳离子)。 工件表面形成所镀金属外层。锌镀则铝件表面覆锌层。金镀同理,珠宝商用以低成本提升外观。 化学镀 去除电镀电力即得化学镀。工件浸入铜/镍溶液,发生同电镀的催化过程。 化学镀使工件高硬度、低摩擦、更强、无孔、耐腐蚀。同电镀一样以“第二层皮”形
钢材不同类型及其重要性 采购钢制加工件时需了解几点。首先,钢材分多种类型,差异巨大。本指南解释钢材类型、重要性,并提供钢件设计专业建议。 什么是钢? 从选材角度,钢是需要高强度且不想花太多钱时的选择。一般比铝贵,但远低于钛等超高强金属。 密度较大,成品组件更重。 钢材类型 本质上,钢是碳铁结合。含碳量决定归属三类:低、中、高。 含碳0.60%高碳。 机床车间通常仅两类可选:碳钢或不锈钢。按上述含碳分级即为碳钢。 不锈钢 不锈钢是碳钢更强、更通用的“哥哥”。除碳外含大量铬(~11%),主旨提升耐腐蚀性。 另含少量镍,提升抗拉强度和力学性能,远强于普通碳钢。 这些元素使不锈钢耐热性好,适配航空航天
医疗行业注塑成型全知道 注塑成型是常用制造工艺。以极低成本实现高吞吐量生产。在高竞争环境下优势显著。这引出今日主题:医疗行业注塑成型机应用。 我们将涵盖注塑成型基础、医疗行业应用、流行核心原因。一些医疗企业完全依赖注塑,稍后您将了解原因。 什么是注塑成型? 注塑成型是一种制造工艺。将熔融塑料注入中空金属件。金属件称模具,内部为目标零件负形。 塑料注入模具后冷却。冷却后液态塑料固化成一体成型实心件。 零件顶出模具,模具清空供下一轮注塑。过程可持续数天,单件周期仅几秒至几分钟。 与3D打印、CNC加工不同,注塑需大量设备、经验、高额前期成本。因此多数医疗企业外包注塑给外部制造商。 注塑成型在医疗行
柯林斯航空航天认可 Rapid Axis 为杰出供应商 柯林斯航空航天授予 Rapid Axis “杰出供应商”荣誉。 柯林斯声明强调为何在九家获“2022年杰出供应商绩效奖”供应商中选择 Rapid Axis: “Rapid Axis 凭借快速交付解决方案,对柯林斯航空航天航空电子供应链至关重要。这使我们团队能在分秒必争的业务中持续创新开发。Rapid Axis 响应号召,成为值得信赖的忠诚供应商。期待延续合作关系。” 柯林斯航空航天是雷神子公司,全球最大航空电子供应商之一,拥有300+据点、6.8万员工,为政府、国防、商业等广泛终端用户提供航空航天制造与产品设计。 定制零件行业公认:准时交
三轴、四轴、五轴CNC机床哪个更好? 设计零件时必须考虑由哪台机床加工。这要求了解市场主流CNC机床。您可能听说过按轴数分类:三轴、四轴、五轴。哪个更好?轴到底有什么作用?本快速指南将解答并助您理解车间实况。 理解轴的作用 CNC机床轴数决定其运动类型。简单说,每个轴对应一个方向。 假设单轴机床,刀具仅能单向运动: 上下 左右 前后 增轴即解锁更多运动。 什么是三轴CNC机床? 三轴CNC机床已成大多数机床车间标配。刀具可在X、Y、Z三向运动。 理论上可在不改变装夹方式下改变工件长宽高。 什么是四轴CNC机床? 四轴CNC机床新增第四轴解锁旋转。该“A轴”改变工件或刀具在前三轴之一的角度。
压铸原型与小批量生产 许多客户寻求原型验证或初期需求量产建议。多数人首推3D打印或CNC加工,但金属件需求量较大时,压铸通常是最佳选择。 若这令您惊讶,则有好消息:本指南将解释如何用压铸获取原型。该制造方法快速、低成本,可获得实心金属件。 什么是压铸? 压铸是将熔融金属压入凹形型腔(模具/模)。金属填充型腔后冷却固化。 模具分型取出冷却件,合模后可重复循环,用同一模具生产大量同一零件。 原理类似注塑成型,关键区别:注塑用塑料,压铸用金属。 最终零件为纯金属实心件。 压铸适合原型吗? 压铸典型用于大批量,但Rapid Axis让其成为原型和测试件可行选项。量产时压铸周期快、单件成本低、一致性极高
工业设备