


磨削作业升级:先进软件与自动化驱动从优秀到卓越
软件、自动化与磨料进步将零件与刀具磨削推入过驱动
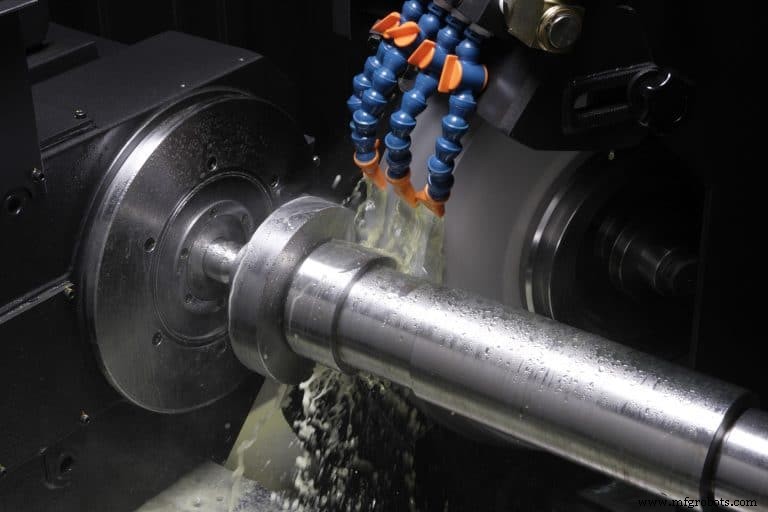
也许您公司专攻航空航天/医疗零件,需用常规切削难加工的金属生产复杂几何体。或您在/拥有刀具车间,寻找更快更具成本效益生产钻头、铣刀、成型刀的途径。无论原因与需求,您走运了。同多数金属加工技术,磨削——更准确称磨料加工——近年大幅改进。
如何改进?首先,砂轮制造商开发新结合剂与超磨料,真配得上“超”称号,单位时间去除材料量前所未有。磨床制造商交付更强设备,刚性强劲足以充分发挥先进磨料优势,同时给机床添加自动化、远程监控、智能软件系统等智能功能。
简言之,磨削进入生产力与零件精度新纪元;不利用它,您可能错失工艺改进、产品质量提升、利润增长的重大机遇。
更好控制至关重要
关键驱动力是合格机加工人短缺。JTEKT Toyoda Americas磨床国家产品经理Shane Farrant称,让人机界面(HMI)更易懂是最小化低技能劳动力影响必要第一步。
“更简单直观HMI是我们为通用、圆柱、凸轮轴、曲轴磨床系列开发的众多机床增强之一,”他说。“意味着用户友好格式,更依赖图片图形辅助设置编程流程。”
也大力推向基于物联网(IoT)工作环境。如Toyoda TOYOPUC触控面板诊断页显示冷却液液位、机床振动、油温——任何可能转化为差零件质量或生产问题的都将即时警报发送给责任人。此外,可从机床控制采集此信息推送至网络数据库做历史分析。
另一省时功能是替代程序自动生成,工艺相关问题时操作员可调用。JTEKT Toyoda提案工程经理Steve Earley称此对话式控制选项在公司GE6辊磨机可用,该机也受益于铸件、电机等组件改进,旨在减振增精度服务此专用应用。
电动车锂电池材料很薄,他解释,生产此材料的辊子须极高精度、极细表面光洁度。“操作员设机床时,控制器呈现通用起始程序,及两替代方案——激进型求快循环、保守型求好光洁度,”Earley说。“基于初始结果,操作员易决定切换至哪组加工参数在最短时间产出最佳零件。”
减少工序
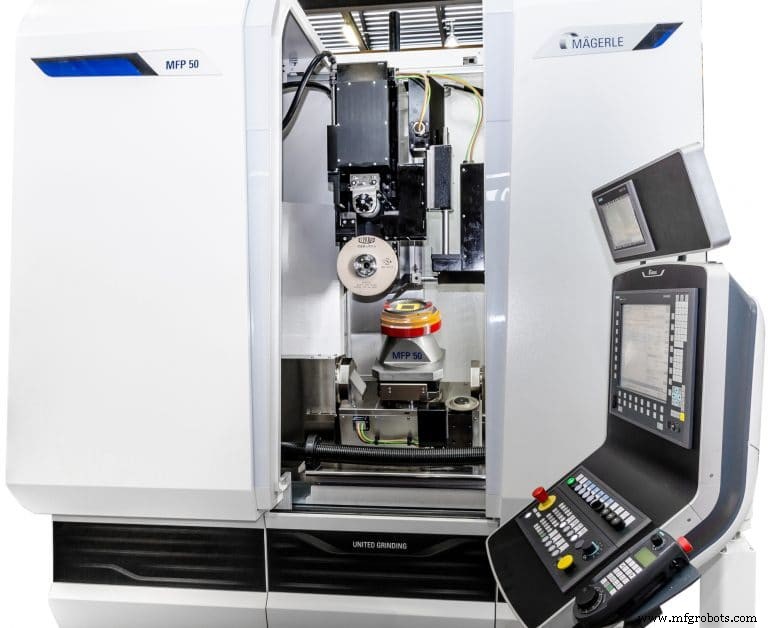
United Grinding North America轮廓磨削部副总裁Larry Marchand认同易用控制必要性,特别是磨床能力增强时。但他称制造界对减少在制品与减少加工工序有巨大呼声,推动United Grinding等公司采用所谓“一次装夹完成”法减少操作员接触时间、提升单工序价值。
为支持此,United Grinding向曾极单一用途的轮廓磨床引入“额外工艺、操作、特性”。“客户想单次装夹增值更多,”Marchand说。“见对自动换刀器机床大需求,使磨削工件后引入钻头/铣刀完成零件成为可能。消除二次操作、缩短零件周期、提升质量。”
这是否意味着机床车间应换掉CNC机床买全能超级磨床?完全不是。正如多任务机把铣槽/磨轴颈做得不错,多任务磨床现能执行曾属加工中心与钻攻机任务——但两类机床风格互不替代。Marchand指出:“零件磨削密集型,专用磨床永远更好。”
有几个原因,他说。磨削需比铣削车削多得多切削液,精准对准工件砂轮交界。驱动直径几英尺砂轮需大马力,远超普通切屑机。全天保持十分位与单位数表面光洁度,多数CNC磨床擅长因设计优化这些操作。加工中心?没那么擅长。
攻克硬骨头
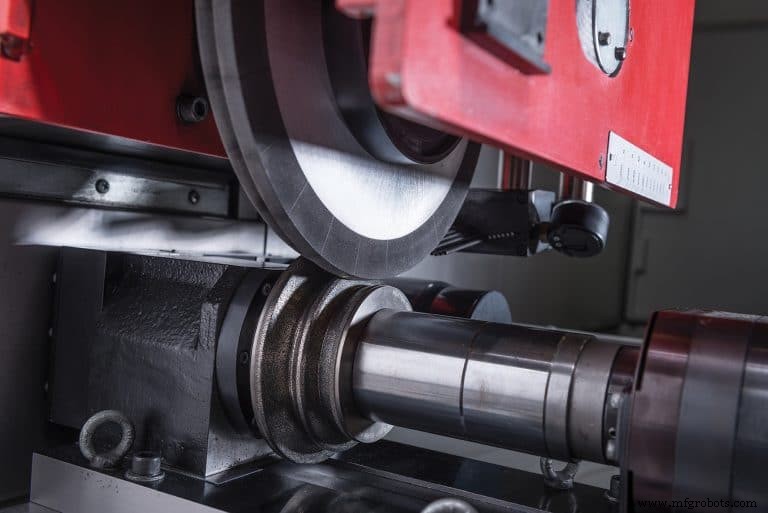
这些能力对高镍、铬、钴金属尤相关,Marchand说。“大量业务来自生产Inconel、Rene零件客户,材料——至少硬化态下——近乎不可机加工。唯一选项EDM或磨削,得益于现代磨床刚性/功率/精度、加上近年才有的超磨料,多选后者。”
超磨料领军制造商Norton|Saint-Gobain Abrasives(马萨诸塞Worcester)。超磨料北美高级企业应用工程师Alfredo Barragan称磨削曾被视“仅精加工”过程,随日益强大磨削技术发展,演进为主流加工过程。为获此过程最大成功,须应用同等现代磨料。
“传统树脂/金属结合金刚石基体砂轮倾向极密,”Barragan说。“密度高好,给坚固结构、帮助提供强结合力维持结构,但引发一考量:砂轮倾向更快堵塞,长期降低生产力。Norton Winter Paradigm混合结合砂轮解决此问题。”
砂轮称提供增强磨粒保持与高孔隙率结合,降低切削力。高孔隙率也减少堵塞——砂轮磨削更冷、更自由、停机更少,最终日产更多零件。视磨料用,混合结合砂轮高效磨削硬质合金、先进陶瓷、硬化工具钢、United Grinding Marchand提及的高温合金。
不止磨料技术。同所连机床,砂轮也在变聪明,嵌入RFID标签助资产管理、精简采购、追踪使用修整信息、防操作员失误。
Norton|Saint-Gobain不限于磨料产品。其4Sight过程监控诊断系统提供类前文IoT功能,品牌无关、实时监控主轴负载、机床利用率等磨床数值,存数据趋势分析或按需发警报。“这是年度最大举措之一,配合智能标签系统,作我们工业4.0方案基石,”Barragan说。
即将登屏:V@dison
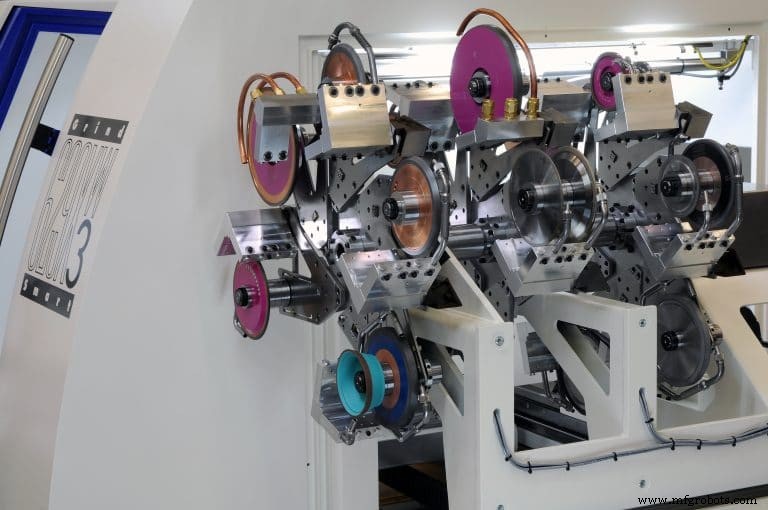
他们非孤军。Vollmer of America Corp.(宾州Carnegie)连同母公司Vollmer集团,研发多工具服务旨在“数字化转型”磨削运营。品牌V@dison,含V@屏增强机床参数可视性、V@ check工艺仿真、V@ boost按工件优化机床性能、V@ guide更一致预防性维护。
Voldmer仍在倡议早期,但北美销售经理Shannon Fox称磨削界仍有大量触手可及改进果实。首要是自动化——Fox指其VGRIND 360刀具磨床机器人上下料与换砂轮能力为例,Vollmer及大多数机床制造商常规安装此选项,客户向无人制造迈进。
仿真另一常规需求。虽Vollmer V@ check系统仍开发中,Fox注NUMROTOplus软件在Vollmer及其他品牌磨床上成熟、广受接受替代。“仿真随磨床能力增强变更重要,”他说。“空间更紧、刀具几何更复杂、许多机床——含我们——允许单任务用多砂轮组,引发干涉顾虑。无仿真,冒撞毁昂贵机床风险。”
眼见为实
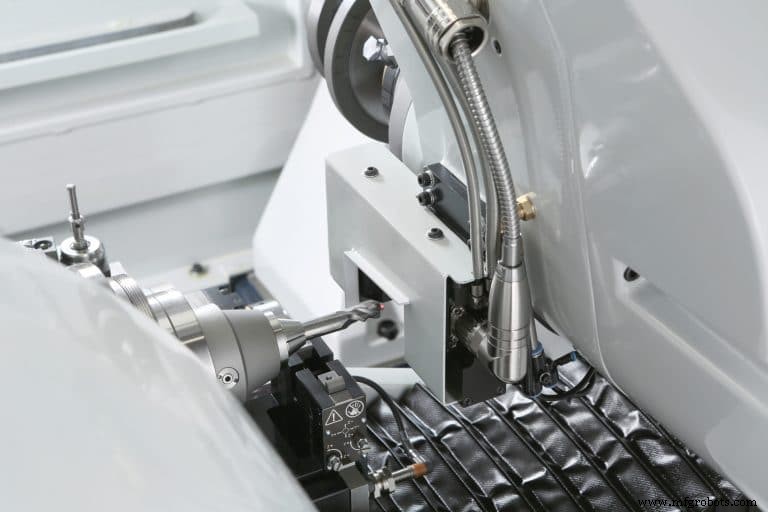
仿真重要性不止于此。澳大利亚墨尔本ANCA CNC Machines用它预测变螺距铣刀刀具不平衡。“高性能刀具权衡之一——因槽距不规则,固有失衡,”全球营销经理Lucas Hale说。“对抗此,开发仿真软件计算不平衡、调整NC程序在策略位置额外去除材料抵消。刀具下磨床完美平衡,延长刀具寿命、改善加工零件表面光洁度。”
Hale赞同自动化呼声,含机器人零件/砂轮搬运,但提供额外提升生产力途径。曾手动“粘住”砂轮除堵塞,ANCA自动化了,降低人工成本、延长砂轮寿命。ANCA软件与机床称提供“显著易用性”,减少设置时间。激光测量系统提供切削刀具精度几何在线验证,随之自动偏移或修整补偿磨损。
ANCA更进一步。与Zoller Inc.等合作,Zoller为领先刀具预调设备商,ANCA开发接口支持自动检测反馈至CNC磨床——机器人放刀具入预调仪,测量发结果至软件系统调整机床。“闭环,”Hale解释,配合集成毛坯管理系统,允许客户“装载数百刀具,按启动,次日回收完成切削刀具。”
“基础机床构造过去五年左右也改进,”Hale续称。“如直线电机在我们行业普及得多。不只贡献切削刀具质量进而贡献零件质量,直线电机机床比滚珠丝杠机快得多,缩短循环时间。因机床组件磨损少,设备寿命延长。这为什么直线电机几乎成任何高精高性能磨床标准组件。”
首件合格
正如JTEKT Toyoda用更直观控制软件应对熟练机加工短缺,Rollomatic Inc.(伊利诺伊Mundelein)致力让机床设置更易更快。因多数刀具制造商同任何金属切削职业车间无异;面临小批量短交期,使设置时间占生产运行更大比例。解决方案一部分?更好软件。
“数十年车间每设置烧毁三四五工件毛坯,逐步调机床至出好件,”Rollomatic总裁Eric Schwarzenbach说。“但用智能软件,极可能减少报废毛坯,零为终极目标。不只降材料成本,也降设置时间。”
软件通过建立机床、工件、砂轮3D表征辅助操作员,Schwarzenbach说,消除试切需求。操作员可加速/减速/后退/放大动画问题区,帮助避免砂轮组与工件潜在碰撞。动画完成机床实际加工时,软件消除“空行程”将安全距离压缩至最小。
智能软件虽好,Schwarzenbach快速指出机床及相关系统同等重要。机床越精准稳定,越易首次命中目标尺寸。改进修整技术、自动校准流程、更快处理计算的控制器、耐磨自由切削保持锐利棱角更久的混合结合砂轮至关重要。这些因素在更快设置与首件合格能力提升中扮演大角色,附带缩短循环时间。
如他人提及,自动换砂轮是磨削另一变革者——Schwarzenbach称Rollomatic高速换砂轮5秒完成砂轮组轴对轴更换,磨削间隔达11秒。收益超越缩短循环时间。“四砂轮组碰撞潜力高于一二砂轮组。这使设置复杂。若能拆分大砂轮组并负担11-12秒换砂时间,则是当今首选途径。”
自动化控制系统