


湿型砂 vs 树脂砂铸造:哪种工艺在质量与成本效益上更胜一筹?
铸造是指将熔融金属浇注入三维模具的制造工艺。得益于模具形状、尺寸、配置的无限多样性,铸造让制造商几乎能用金属创造任何想要的产品。
砂型铸造是众多金属铸造工艺之一,以砂作为全部或部分模具材料为特征。因整体成本通常较低,砂型铸造非常适合小批量生产。工艺的通用性也是一大优势,制造商可利用广泛的定制选项生产黑色与有色大型金属部件。
砂型选择关键因素
为项目选择砂型可能比预想需要更多考量。行业提供的砂型选择琳琅满目,初看令人望而生畏。选择项目用砂时,必须考虑以下关键因素:
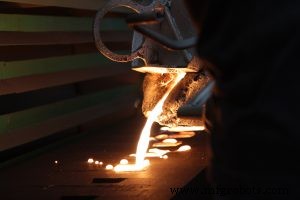
熔融铁水浇注砂模
- 强度: 砂型在铸造过程中保持形状的能力。
- 透气性: 砂型物理构成及其允许截留气体排出的能力。
- 透气性越好,越有助于减少模具气孔。
- 透气性较差的砂往往能提供更高质量的表面光洁度。
- 砂粒的大小和形状决定透气性。
- 热稳定性: 砂型抵抗熔融金属释放热量导致开裂等损伤的能力。
- 塌落性: 铸件凝固时砂型压缩的能力。
- 若砂型无法压缩,铸件不能自由收缩。
- 这会导致开裂。
- 可重复使用性: 砂型用于未来项目(如其他砂模)的能力。
湿型砂铸造
湿型砂铸造提供高性价比路径,是最传统的砂型铸造工艺,因此成为制造商和项目负责人的常见选择。所用材料为水和粘土粘结的砂——最重要的是,它可回收利用。
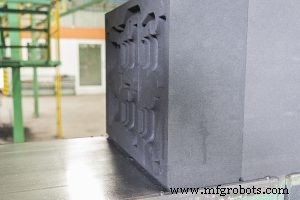
浇注前铸造线上的湿型砂模
工艺能力
- 适合生产重量多在 50 kg 以下的中小型铸件。
- 若采用自动化造型线,湿型砂铸造也可生产重达 500 kg 的大型铸件。
局限性
- 铸造过程依赖砂箱,成品尺寸受限于砂箱大小。
- 湿型砂铸造模具表面强度低于采用更传统工艺的模具。
树脂砂铸造
树脂砂铸造工艺中,树脂与砂先混合,随后通过化学反应自硬,形成极高硬度的模具。
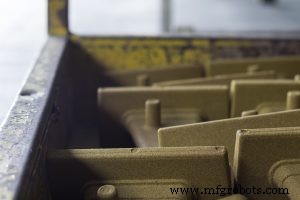
铸造工艺用树脂包覆砂产品
工艺能力
- 树脂砂铸造通常产出精度优于其他砂铸方法的结果。
- 该工艺产生的表面强度高于其他砂铸选项。
- 树脂砂铸造的特性有助于减少砂眼、气孔、缩孔等缺陷。
- 尺寸灵活性更高。
- 可生产大型铁铸件,重量从几十公斤至数吨不等。
局限性
- 树脂砂铸造成本较高。
- 需要专用造型设备。
Impro 铸造解决方案
无论贵公司需求如何,Impro 团队都具备生产几乎任何金属零件或组件的专业能力。我们知识渊博的员工可协助您从多种铸造工艺中选择。Impro 致力于引导您为组织的独特需求选择合适的材料和方法。
面对众多选择,很难判断什么最适合短期和长期目标。如果您仍在斟酌哪种铸造工艺适合您,请立即下载我们的《铸造工艺对比》电子书。您将有机会了解更多不同铸造方法及其对您特定需求的适用性。
工业技术