


超声波加工:原理、设备、工艺流程、应用与优劣势全解析
本文详解超声波加工(USM)原理、工作、设备、应用、优缺点及图解。属非传统加工,用于脆硬材料加工。1950年为EDM表面精加工诞生,现因低成本、无热产生、高效加工广泛应用多行业。
超声波加工 (USM)
原理
同超声波焊接原理。利用超声波产生高频低振幅驱动力驱动磨料。超声波发生器产生20-30 kHz、振幅25-50 μm高频振动波。振动传递至磨料浆料中磨料颗粒,致使磨料压痕脆性工件去除接触面金属。
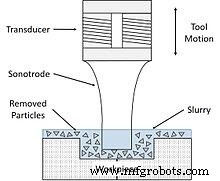
核心设备
电源
需高频高压电源。将低频电压(60 Hz)转高频电压(20 kHz)。
磁致伸缩换能器
将电信号转机械振动装置。USM用磁致伸缩型换能器产生机械振动。镍/镍合金制造。
增幅器
换能器产生机械振动经增幅器放大传递给变幅杆。
刀具
USM刀具须韧性强、不因磨料压痕脆断。用钢、不锈钢等强韧延展材料制造。
刀具夹持器/变幅杆
连接刀具与换能器。传递放大振动至刀具。需高耐久极限。
磨料浆料
水基磨料浆料。碳化硅、氧化铝、碳化硼作磨料。配浆料输送回收机构。
工作流程
材料去除靠磨料颗粒压痕工件。流程:
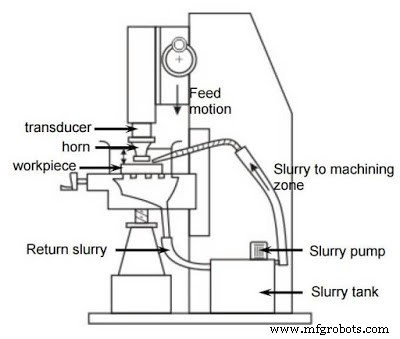 |
| 超声波加工机示意图 |
- 低频电流经电源转高频电流
- 高频电流经换能器转高频机械振动
- 振动经增幅器放大传变幅杆
- 变幅杆传递放大振动至刀具,刀具超声频率振动
- 刀具振动驱动磨料高频振动,磨料冲击工件去除金属
应用领域
- 硬脆材料加工:硬质合金、陶瓷、玻璃等
- 钻头、拉丝模等模具刀具加工
- 氮化硅涡轮叶片制造
- 金刚石按需求形状切割
- ECM/EDM因导电性差无法加工的非导电硬质材料
优缺点权衡
优势
- 硬质材料易加工
- 无热产生,无工件硬化/组织变化风险
- 非导电金属/非金属(ECM/EDM无法加工)可加工
- 不产生显著尺寸切屑
劣势
- 较其他机械工艺显著慢
- 刀具磨损大(磨料同时作用工件和刀具)
- 仅能加工硬质材料,延展金属不可加工
- 不能深孔钻削
以上为超声波加工原理、工作、设备、应用、优缺点全解析。疑问请评论,喜欢请分享社交网络,订阅网站获取更多精彩内容。谢谢阅读。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解