


高温环境下高功率 PCB 热设计实战指南
多层 PCB 作为元件集成平台,连接电路板与元件。电子产品轻薄小型化、高性能化导致 IC 高度集成、PCB 高密度化,发热量明显增加、热密度上升,尤其大量使用高频 IC(A/D、D/A)和电路频率提升加剧此趋势。若大量热量无法散出,设备可靠性将严重受损。统计显示,导致电子设备失效的因素中温度占 55%,居首位。温度每升高 10°C,部分元件失效率可翻倍。航空航天产品更不可忽视热控设计,不当设计可能导致整个系统完全失效。因此 PCB 设计必须高度重视热设计。
从原因分析入手:PCB 高温直接源于功耗元件。每个元件不同程度功耗引起热强度变化。温升现象分:局部/大面积温升、短时/长时温升。传热三途径:热传导、热对流、热辐射。辐射通过电磁波散热,热量较少,通常作辅助散热。本文以伺服 PCB 为例,介绍基于热传导和散热器瞬态储热技术的长时高温环境散热方案。
该伺服 PCB 有 2 个 2W 功放芯片、2 个 R/D 转换芯片、2 个 CPU、1 个 EPLD、1 个 A/D 转换芯片,总功耗 9W。安装在密闭环境中,空气对流受限;空间限制无法安装冷板。为保证正常运行,仅能利用热传导和散热器瞬态储热技术将热量传至机箱。
金属基 PCB 散热方案及改进
常用方法:在多层 PCB 中嵌入导热优良的金属板,热量直接从金属板散出或连接外部散热设备。结构见图 1。金属芯材料包括铝、铜、钢,也可作地层。上下层通过镀通孔互联,热量在金属芯内层和表面传递。发热元件可通过底部焊盘和导热孔直接焊在板上,热量直接传至金属芯,经导热孔传至相切机箱散出。
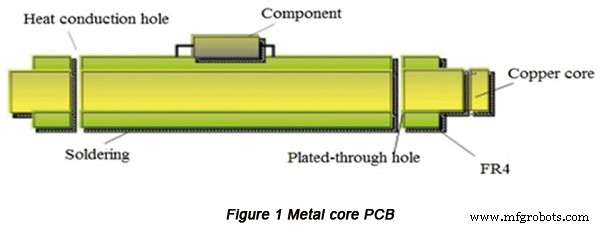
但此结构存在问题:金属基 PCB 厚、散热不均易变形导致芯片引脚接触不良;散热太快导致换芯片困难,换芯时局部吸热引起严重变形;面积越大越易变形。
升级设计措施:
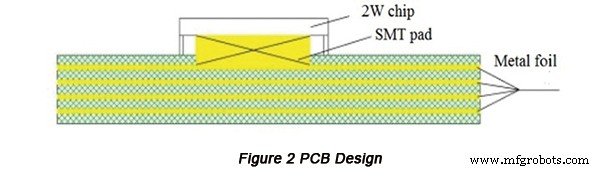
- PCB 内夹 4 层 0.15mm 铜箔,厚度增加 3mm,防变形、提高通孔可靠性
- 2W 发热芯片底部增设 SMT 焊盘,将热量传至 PCB 金属层
- 芯片底部通过大面积铜箔和导热孔将热量传至内层铜箔
- PCB 双面绝缘层边缘铣开实现边缘金属化,裸露边缘与底座接触散热,用 36 颗螺丝固定增强 PCB 与机箱导热
升级后设计见图 2。
仿真建模与分析
使用 FLoTHERM 软件建模分析。边界条件:环境 65°C,运行 90 分钟。元件满足 X 降额要求。允许温度见下表:
| 元件 | 功耗/W | X降额最大结温/°C | X降额最大壳温/°C |
|---|---|---|---|
| CPU | 0.6 | 100 | 87 |
| R/D芯片 | 0.5 | 100 | 87 |
| EPLD | 0.5 | 100 | 85 |
| 功放芯片 | 2.0 | 100 | 87 |
主功耗元件:2 个功放芯片(49.76×41.4mm),各 2W。其他元件总功耗 5W,整板 9W。伺服驱动 10W,电源 40W,总功耗 59W。
仿真结果(图 3):连续 30 分钟芯片温度快速升至 72°C 以上;50 分钟趋稳;90 分钟时:2W 芯片壳温 77.9°C(限 87°C),0.6W 芯片 84°C(限 87°C),0.5W 芯片 78.2°C(限 87°C),另一 0.5W 芯片 77°C(限 85°C)。
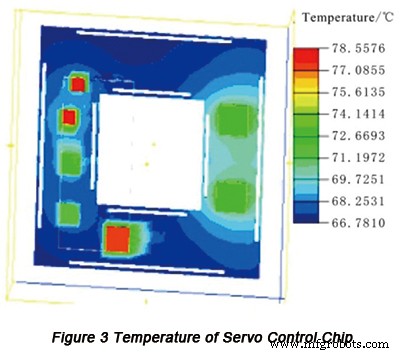
仿真显示伺服控制芯片温度在合理范围内。理论分析默认芯片与 PCB 无间隙,实际安装可能有间隙,可用硅胶填充确保散热效果。
让 PCBCart 制造您的高功率 PCB
PCBCart 自 2005 年起制造电路板,十余年经验涵盖众多高温项目。需要制造电路板?联系我们获取免费报价!
相关资源:
• 利用中国电子制造资源实现成本性能最佳平衡
• 如何评估 PCB 制造商或组装商
• PCBCart 全功能 PCB 制造服务
• PCBCart 高级 PCB 组装服务
工业技术