


嵌件注塑与包胶成型:核心差异深度解析
注塑成型将熔融塑料注入模具、冷却、顶出,可快速低成本量产数千同类零件。
注塑工艺下包含嵌件注塑、包胶成型(又称多组分注塑、双色注塑、双射注塑)等子工艺。阅读了解两者异同、应用场景及如何为项目选择最适合的多材料成型工艺。
什么是嵌件注塑?
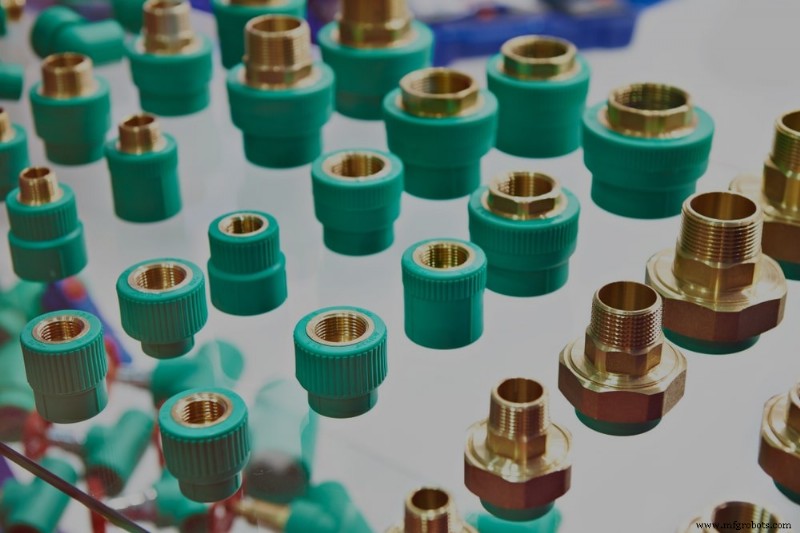
嵌件注塑将熔融塑料注入预置嵌件(通常为金属)周围,形成牢固结合,减少装配工序与时间。常见嵌件:销钉、刀片、螺母螺钉、套筒、衬套、螺丝刀等工具金属杆柄。
什么是包胶成型?
包胶成型通过手动两阶段(小批量)或自动两阶段(大批量)工艺制造多材料零件。流程:先热塑性注塑成型刚性基材;基材成型后,再注射第二次(通常更薄更柔软)于基材上/内/周围。冷却后材料结合成一体,结合力强、耐用。结合可为化学或机械键合,取决于材料及零件设计。
嵌件注塑与包胶成型对比
两者均能无胶粘剂制造多材料产品、消除二次装配、提升成品质量。但关键差异在于:
工艺
包胶需两次注射成型基材与包胶层;嵌件注塑仅一次注射,但金属嵌件需单独采购或制造。
速度
嵌件注塑单次注射,循环时间通常快于包胶多次注射。但非绝对:若无现成合格金属嵌件,需定制开发,反而延长周期。
成本
两者均能降低装配成本、加速生产,量产时同步节本增利。但包胶成本更高(两步工艺),原型/小批量尤甚,因需制造基材与包胶两套模具。
应用
包胶常用于牙刷、医疗器械、一次性剃须刀、手机壳、电子电路板封装(如 USB 闪存盘)。
考虑包胶成型的场景:
- 零件表面需不同电学/热学性能
- 需增加减震或阻尼
- 需多色塑料件
- 需舒适防滑握持
- 需嵌入软性密封件
嵌件注塑常用于连接器、仪表盘面板、电气插座线缆、旋钮、遥控器外壳、手柄、剪刀握把、手术器械。
采用嵌件注塑的场景:
- 零件含金属部件
- 基材含导线、电子元件、电路板
- 避免复杂双色模具成本
- 必须整合螺纹嵌件
与 Fast Radius 合作注塑
嵌件注塑与包胶同属多材料注塑,但各有优劣不可互换。需熟悉两法以选最佳工艺。如需选择协助,联系我们获取专家建议。
Fast Radius 除专家团队助力设计落地,还提供在线工具套件:上传文件获取 DFM 分析、探索生产材料选项、无需报价即可快速报价。立即注册获取设计制造洞察,启动下一注塑项目。
工业技术