


金属铸造揭秘:四大核心工艺与设计要点全解析
金属铸造从古代炼剑演变为现代高性能零件基石,驱动风电、航空航天等前沿领域。对工程师而言,精通各铸造路线细节及其伴随的设计规则,是跨供应链交付稳健、高性价比方案的关键。
什么是金属铸造?
本质上,金属铸造是将熔融金属注入精心设计的模具型腔,冷却凝固后获得模具几何形状的近净成形零件,供下游加工使用。
铸造虽通用性强,但伴随严格工程约束。所有合金凝固收缩,典型 0.3%–1% 视金属而定。工程师须提前计算收缩率并融入工装设计,以保尺寸精度。
核心金属铸造工艺标准流程
无论具体变体,所有铸造作业遵循通用工作流。下文为大多数铸造厂采用的标准序列。
步骤 1:模型制作
模型——目标零件的忠实复制品——构建型腔基础。模型可为永久性(钢/铝)用于大批量,或柔性(蜡/木/塑料)用于小批/试制。
步骤 2:砂芯制造
中空或内部几何需在型腔放入砂芯。砂芯可为消耗型(粘土/陶瓷)或永久型(金属),其形状决定铸件内部空腔。
步骤 3:造型
造型工艺按产量与零件需求定制。大批量用 CNC 机加工具钢模;小批/试制用砂型包裹模型。
步骤 4:浇注
金属加热至全液态引入模具。充型方式——重力、压力、离心——决定零件致密度、表面光洁度、尺寸保真度。
步骤 5:脱模
金属凝固后取出零件。砂型一次性需破坏;钢模开模取件并复位供下一循环。
步骤 6:后处理
铸件极少可直接装配。典型后处理:去飞边、热处理、CNC 精加工以满足严格公差与表面规格。
四大主流金属铸造工艺
虽存在数十种专用铸造法,四大工艺主导工业生产。
1. 压铸
压铸用耐用工具钢模、高压注射生产复杂近净成形件,公差紧(±0.05 mm)、表面优异。模具前期成本高,但擅长大批量铝/镁轻量化结构件。
2. 重力铸造(金属型铸造)
重力铸造用可复用金属模具(典型铸铁),依靠自然重力充型。金属预热防早期凝固。平衡压铸精度与较低模具成本,适中批量生产。
3. 熔模铸造(失蜡法)
熔模铸造从蜡/树脂模型起步,包覆陶瓷壳。脱蜡后熔融金属填充陶瓷壳。工艺达高尺寸精度(±0.1 mm)与优异表面质量,适配航天高性能零件。
4. 砂型铸造
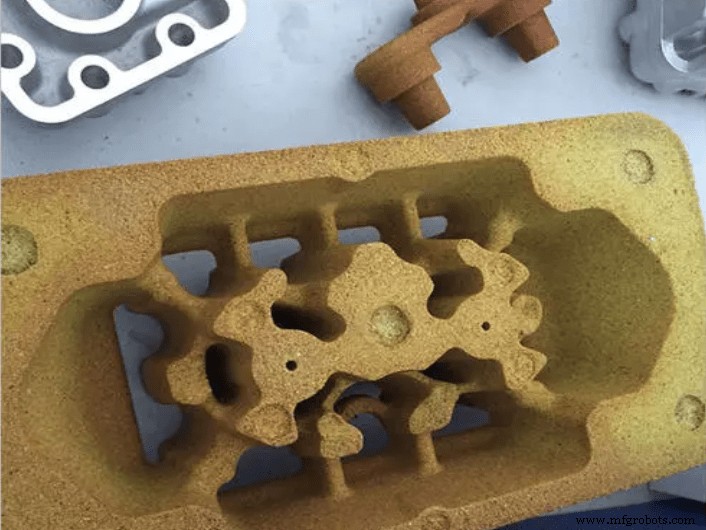
砂型铸造最经济,用粘土/化学粘结剂混合砂型。可承制超大件与复杂几何,但尺寸精度通常较低(±0.5 mm)。仍是小批/试制不可或缺路线。
优劣势:为何选择金属铸造?
核心优势
- 大尺寸能力:铸件尺寸可突破 CNC 或锻造极限。
- 厚壁几何:铸件无分层风险即可保持结构完整性。
- 整体成形:单件铸件消除昂贵焊接/螺栓连接。
- 摩擦学性能:铸造金属为重载应用提供优异轴承特性。
- 轻合金兼容:铝/镁铸件减重不失强度。
- 材料通用性:单一铸造厂可加工铁基与有色合金。
核心局限
- 缺陷敏感:气孔、缩孔、夹渣需严格质控。
- 尺寸公差:通常不如减材 CNC 精密。
- 劳动强度:传统砂型铸造需大量人工。
- 高启动量:压铸/金属型模具需大批量订单。
其他进阶铸造变体
四大主流外,泥型、壳型、离心铸造、连铸等专用工艺解决利基需求——如高速圆柱件或轧机坯料生产。
常见问题
Q1:砂型铸造与压铸有何区别?
A1: 砂型用一次性砂模,低批量大件高性价比。压铸用耐用钢模、高压注射,紧公差、快节拍,适大批量。
Q2:何时应优先选锻造或 CNC 加工而非铸造?
A2: 追求极致结构完整性与抗冲击选锻造;严公差、尖锐特征、小批量选 CNC;需复杂内腔、整体成形、厚壁几何选铸造。
相关文章
工业技术