


电化学加工(ECM)原理、装备、工艺参数与应用权威指南
电化学加工(ECM)利用电化学阳极溶解原理去除工件材料。工件作阳极,刀具作阴极,浸入电解液(如NaCl),施加电压即启动材料去除。极间不接触,材料以原子级离解,可获得镜面级表面质量。仅适用导电材料。
工作原理
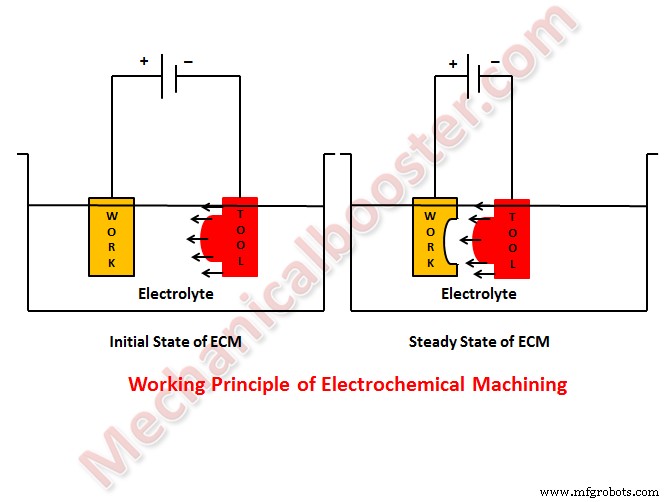
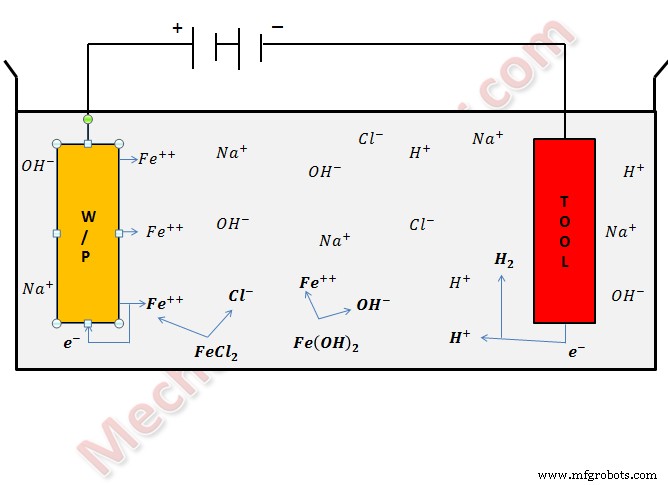
ECM与电镀/电化学沉积过程相反。以低碳钢(主成分Fe)为例,中性NaCl电解液离解为Na⁺、Cl⁻、H⁺、OH⁻。施加电压后,阳离子向阴极(刀具)迁移,阴离子向阳极(工件)迁移。
阴极反应:2H⁺ + 2e⁻ → H₂↑(析氢)。
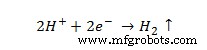
阳极反应:Fe → Fe²⁺ + 2e⁻(铁溶解为亚铁离子)。
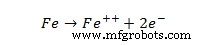
电解液中:Na⁺+OH⁻→NaOH;Fe²⁺+Cl⁻→FeCl₂;Fe²⁺+OH⁻→Fe(OH)₂。FeCl₂与Fe(OH)₂以污泥形式沉淀析出,实现材料去除。
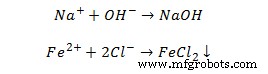
完整电化学反应链路见下图:
ECM系统四大核心模块
- 电源系统(直流脉冲电源)
- 电解液过滤与供给系统
- 刀具进给系统(伺服控制极间隙)
- 工作槽(含工装夹具)
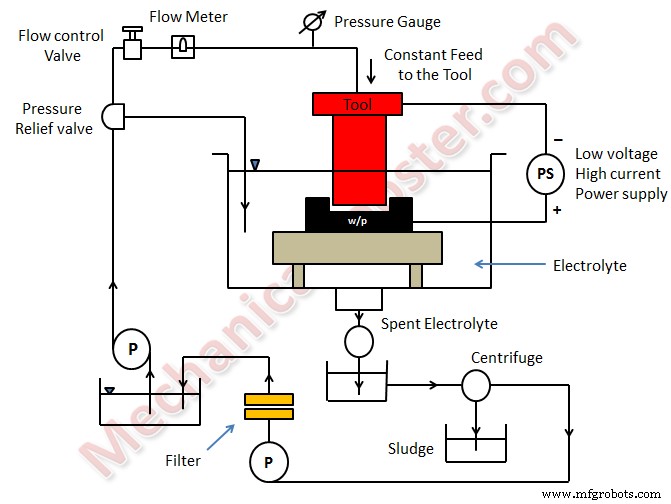
加工过程
- 工件装夹,刀具接近至工作间隙,浸入电解液。
- 施加脉冲电压,阳极溶解开始,材料以离子形式进入电解液生成沉淀污泥;阴极析氢。
- 伺服进给系统维持恒定极间隙(0.1-2 mm),污泥沉降分离,电解液过滤循环。
- 原子级去除机制保证极致表面光洁度。
典型应用
- 模具型腔成型、轮廓/轮廓加工、深孔钻削、磨削、盘铣、微加工。
- 汽轮机叶片闭合腔体精密加工。
核心优势
- 刀具几乎无磨损(无机械接触)。
- 凸/凹刀具轻松加工复杂凹/凸曲面。
- 零切削力、零残余应力(非接触)。
- 镜面级表面质量(Ra 0.2-1.5 μm)。
- 热影响极微(无热变形)。
主要劣势
- 盐酸/酸性电解液带来设备/刀具/工件腐蚀风险。
- 仅限导电材料。
- 高功耗、高初始投资。
标准工艺参数窗口
| 参数类别 | 参数项 | 典型范围 |
| 电源 | 类型 | 直流 |
| 电压 | 2-35 V | |
| 电流 | 50-40,000 A | |
| 电流密度 | 0.1-5 A/mm² | |
| 电解液 | 成分 | NaCl、NaNO₃ |
| 温度 | 20-50 ℃ | |
| 流量 | 20 L/min per 100 A | |
| 压力 | 0.5-20 bar | |
| 浓度 | 100-500 g/L | |
| 极间隙 | 工作间隙 | 0.1-2 mm |
| 超切量 | 过切量 | 0.2-3 mm |
| 进给速度 | 进给率 | 0.5-15 mm/min |
| 刀具材料 | 电极材质 | 铜、黄铜、青铜 |
| 表面粗糙度 | Ra | 0.2-1.5 μm |
相关阅读:等离子弧加工、电火花加工(EDM)、电子束加工原理与应用。
工业技术
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 电化学加工 (ECM) 完整技术指南:原理、动力学、刀具设计与表面完整性