


激光切割折弯 vs 焊接:钣金制造哪种更具成本效益?
定制外壳或支架传统上靠焊接组装,但钣金技术演进邀请我们重审这一惯例。
许多场景下,激光切割配合 CNC 折弯能以更低总成本实现同等结构强度。关键在于识别何时此法真正划算。
本指南剖析真实成本差异、锁定受益零件族群、梳理量产前评估最佳制造路线的方法论。
为何更多制造商重审传统焊接组装
除简单平板支架外,焊接组装数十年来是首选。但两大趋势倒逼工程师重思。
制造人工成本上扬
焊接是高技能工种。十年来招聘留任专家焊工成本持续攀升,趋势未缓。
焊接制造还需夹具搭建、焊后打磨、多重检验,这些隐性环节让最终价格远超初始报价。
激光切割与折弯技术进阶
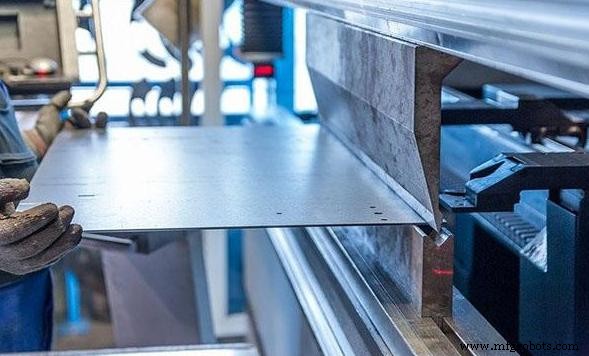
现代光纤激光以极高速度、严公差雕刻复杂几何。同时 CNC 折弯机以最小人工干预实现均匀折弯。
两者协同拓展了零焊接成形几何范围,且成本具竞争力。
激光切割+折弯 vs 焊接组装:成本真正来源
为公平对比,需追溯各法成本累积点。
焊接组装成本驱动因素
- 多部件: 每个单独件须切割、去毛刺、装夹后才能焊接。
- 焊接人工: 最大单一成本驱动,含熟练工时、耗材、过程管控。
- 表面整饰: 焊缝罕见原始洁净;打磨、喷砂、涂层增时增本。
- 装配复杂度: 接头越多,错位、尺寸漂移、返工机会越多。
折弯钣金件成本驱动因素
- 材料利用率: 单张平板下料成形,减少废料与下脚料。
- 激光切割服务费: 可预测、有竞争力,尤其稳定设计的重复订单。
- 折弯作业: CNC 折弯机周期稳定、装夹变异小。
- 模具考量: 大多折弯用标准模具;异形轮廓可能需定制模具。
关键成本因素快速对比:
对比表
成本因素 | 激光切割折弯件 | 焊接组装
部件数量 | 较少 | 较多
装配人工 | 极少 | 显著
焊接成本 | 无 | 必需
表面整饰 | 有限 | 常需
检验工作量 | 较低 | 较高
返工风险 | 较低 | 较高
几何允许时,减少部件数带来的节省远超单纯优化焊接工艺。
哪些零件更适合折弯而非焊接?
最受益于激光切割+折弯的零件类型
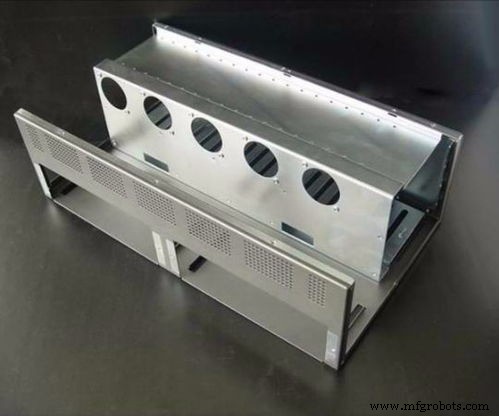
- 电气外壳与控制箱: 均匀壁面与法兰的箱型设计,极适合单坯料多次折弯成形。
- 设备罩壳与机柜: 规则形状可用极少接头生产。
- 安装支架与外壳体: 结构常简易到焊接仅增本无结构增益。
这些零件共享可从平板经直线折弯序列成形的几何特征,消除或减少装配。
偏好折弯的设计特征
- 直线折弯: 避免曲线/复合折弯保持成形简洁。
- 一致折弯半径: 统一半径减少生产中模具调整。
- 中等板厚: 主流设备 0.5–6 mm 最佳窗口。
- 可达折弯位置: 折弯模具可无干涉触达特征。
焊接仍为优选的场景
- 折弯力不切实际的极厚板料。
- 承受重载的大型结构框架。
- 无法从平板展开的复杂 3D 几何。
- 结构上必须焊缝增强的高载荷应用。
超越成本:制造绩效对比
成本关键,但交期与质量一致性常决定项目能否准期交付。
交期与生产效率
- 激光切割+折弯: 工序少、转序少、排队短、原型迭代快。
- 焊接: 每接头增夹具准备、引弧、焊后整饰时间。
可单板成形的产品,折弯典型通过消除多装配步骤缩短制造周期。
质量一致性与重复性
- 激光切割+折弯: CNC 控制刀路可重复;折弯位置程序驱动,降低操作员方差。
- 焊接: 热输入致邻近特征变形,尺寸变异高度依赖操作员技艺与过程管控。
两法管控得当均可出高质量件,但折弯件在大批量下倾向提供更可预测的尺寸一致性。
用下表快速评估哪种制造路线最贴合您的零件设计与应用需求。
设计特征 | 激光切割折弯 | 焊接优选
薄至中厚板 | ✅ |
多法兰 | ✅ |
简单箱型结构 | ✅ |
厚板结构 | | ✅
结构框架 | | ✅
高载荷需求 | | ✅
工程团队如何决策最优价值选项
工程团队权衡三大核心维度:
- 几何: 能否从平板展开并用标准折弯成形?能则折弯可行。
- 结构要求: 需焊缝增强还是折弯法兰足矣?
- 经济性: 纳入人工、检验、返工、交期,全批次周期哪法领先?
定制钣金项目中,最便宜材料未必最低总成本;精简流程、减人工、降质量风险的设计决策产出最大节省。
为下一钣金项目做聪明选择
激光切割折弯与焊接组装的选择非显而易见,但早问“能否折弯代替焊接?”能显著节省下游时间成本。
对许多外壳、罩壳、支架、壳体,精心设计的折弯件比焊接组装更省、更快、尺寸一致性更优。
并非必须完全消除焊接。最经济设计常融合激光切割、折弯与少量策略性焊接,裁剪非必要接头实现节省。
JTR 集 激光切割服务、精密钣金折弯、焊接制造 于一体,协同工程团队评估权衡。若您在推进设计、想要直观评估哪法更适配项目,联系我们 讨论需求。
工业技术