


直升机:垂直起降精准悬停的多功能旋翼飞行器
概述
直升机属旋翼航空器,旋翼称主旋翼或简称旋翼。区别于固定翼(如运动双翼机、客机),直升机垂直起降、定点悬停。这些特性使其适用于空间受限或需精准悬停场景。现用于农作物喷洒、农药施用、偏远环保作业、海上钻井平台补给、航拍、电影拍摄、营救困境人员、转运伤员、灭火。亦有大量情报军事应用。
众多先贤贡献直升机构想与发展。构想源于仿生,即模拟自然现象——枫树双叉旋转果实——转化机械设计。早期模仿枫果产生竹蜻蜓,中欧中世纪童玩。15世纪达芬奇笔记绘飞行器或基于竹蜻蜓。下一存世直升机草图见19世纪初,英国科学家乔治·凯利爵士笔记绘双旋翼机。20世纪初法国保罗·科尔努驾驶早期直升机离地数秒。但科尔努受困于此后数十年困扰所有早期设计师的问题:无发动机能产生足够垂直推力托起直升机及有效载荷(含乘员)。
俄国工程师伊戈尔·西科尔斯基1909年造首架直升机。原型及1910年改进均失败,西科尔斯基认定缺先进材料和资金无法造直升机,转攻固定翼。一战期间匈牙利工程师西奥多·冯·卡门造系留悬停长时直升机。数年后西班牙胡安·德·拉·西尔瓦为规避常规飞机着陆失速坠毁,发明“自转旋翼机”。若升力和推力(前速)分离,西尔瓦推测可规避此问题。其后发明自转旋翼机融合直升机飞机特征,酷似飞机。旋翼如风车运作:滑跑启动后旋翼产生补充升力,但主动力仍为常规飞机发动机。为免着陆问题,发动机可断开,旋翼渐停缓降。1920s-30s流行,常规直升机成熟后停产。
直升机终由西科尔斯基完善。空气动力理论和材料进步使1939年他驾首架实用直升机离地。两年后改进设计悬停1.5小时,创世界直升机持续飞行纪录。
直升机问世即军用。二战虽未大规模用,但朝鲜越南丛林地形致两战争广泛用直升机,技术精进使波斯湾战争成宝贵工具。近年私营业务可能贡献最大增量,许多公司高管直升机通勤。直升机班车服务激增,尤美东北城市走廊。民用仍以医疗、救援、救灾最知名。
设计
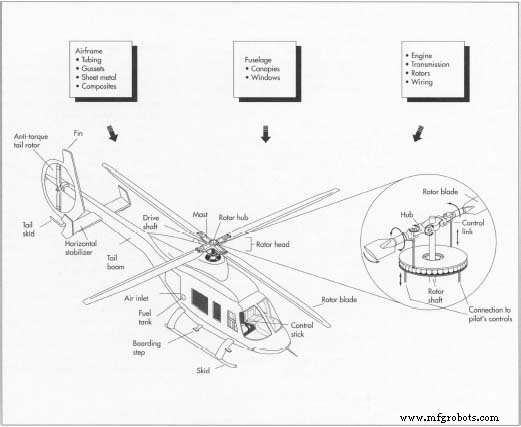
直升机动力源自活塞发动机或燃气涡轮(近年后者主导),驱动旋翼轴转动旋翼。固定翼前进推气后产生推力,直升机旋翼旋转下压空气产生升力。升力正比空气动量变化(质量×速度):动量越大升力越大。
直升机旋翼系统含2-6片叶片连接中心毂。叶片通常细长,转速相对较低,因这最小化升力所需功率,也利控制。轻型通用直升机常双叶片主旋翼,重型可用四叶片或双主旋翼承载重载荷。
驾驶员调节叶片桨距控制方向,桨距三种设定:总距系统所有叶片桨距相同;循环系统每片桨距随旋翼转动周期性变化;第三种混合前两者。驾驶员操纵总距杆和/或循环杆,必要时增减转速。
区别于飞机最小化体积凸起减阻,直升机不可避免高阻力。故设计师未采用飞机收放起落架——气动增益对直升机比例微不足道。直升机起落架普遍简于飞机。飞机需长跑道减前向速度,直升机仅需减垂直升力,悬停即可着陆。故甚至不需减震器:起落架通常仅轮或滑橇或两者兼有。
旋翼叶片沿长度气流差异大,致使每片升力阻力旋转周期内波动,施加不稳定影响。相关问题:直升机前飞时先入气流叶片升力高,对侧叶片升力低。净效应破坏稳定。典型补偿:柔性叶片铰链连接毂,允许每片上下摆动适应升阻变化。
扭矩,旋转翼物理伴随问题,致机身(驾驶舱)反向旋转,尤低速悬停时。抵消反扭,多用尾旋翼——尾梁端外露叶片或管道风扇。另法:同发动机驱动两反向旋转主旋翼;第三种更紧凑:啮合双旋翼,似打蛋器。其他替代方案研究,至少一款NOTAR(无尾旋翼)设计问世。
原材料
直升机机身(基础结构)可用金属、有机复材或两者结合。高性能要求倾向高比强度复材,常环氧树脂增强玻璃纤维、芳纶(强韧尼龙纤维)、碳纤维。典型复材件由多层浸树脂纤维粘接成光滑板。管状和板状金属分项结构通常铝,不锈钢或钛用于高应力/高热区。制造中便于弯曲,结构管常灌熔融偏硅酸钠。旋翼叶片通常纤维增强树脂,可粘接外层薄金属板护前缘。挡风玻璃窗为聚碳酸酯板。
生产工艺
 伊戈尔·西科尔斯基驾驶VS-300贴地飞行,1943年演示
1939年,俄裔美移民测试成日后直升机著名原型。本土已成成功飞机制造商,1917年革命逃亡,爱迪生福特故事引入美国。
西科尔斯基很快成美成功飞机制造商。但梦想垂直起降旋翼飞行。实验二十余年,1939年驾VS-300首飞。长绳系地,前几飞高度不超50英尺。仍有问题:能上下左右飞,不能前飞。但直升机技术飞速发展,二战美军实际装备一些。
直升机直接催生至少一项革命性生产技术。随直升机大型化大功率化,叶片工程所需精密计算指数级增长。1947年密歇根特拉弗斯城约翰·C·帕森斯寻求加速叶片工程。联系IBM试用新型大型办公计算机。1951年帕森斯尝试让计算机计算直接导引机床。其思想最终发展成计算机数控(CNC)机床产业,革命化现代生产方式。
威廉·S·普雷泽
机身:管材准备
- 1 每根管件管料切割机快速设定精准长度和指定批量。需角度弯曲管件在弯管机成型,利用可换工具适配不同直径尺寸。非微小弯曲,管灌熔融偏硅酸钠硬化消除褶皱,使管作实心棒弯曲。所谓“水玻璃”沸水中除去。匹配机身轮廓曲管套拉伸成型机,拉伸金属至精确轮廓。管件送机床车间夹具固定,机加工端部至要求角度形状。去毛刺(初加工后残留棱脊打磨)并查裂纹
- 2 加强板(加强板/托架)等金属加强件从板材、角钢、挤压型材经铣削、剪切、落料、锯切加工。关键/复杂件可锻造或熔模铸造。后者将蜡或低熔点合金注模/模具。模板成型后多次浸熔融金属达所需厚度。干燥后加热熔出蜡/合金。高温纯化置砂型砂箱支撑,模具准备浇铸熔融金属成加强件. 取出冷却后常规精加工再去毛刺
- 3 管件化学清洗、装入分装夹具、MIG(金属惰性气体保护焊)焊接。细电极丝送焊枪,惰性保护气(氩/氦)经喷嘴环绕,熔丝连接管件. 焊后分装件消除应力——低温加热恢复成型损失弹性。最后查焊缝缺陷
板材成型
- 4 板材(机身其他部件)先高压水射流、落料模、铣削切成毛坯(预定尺寸预切件)。铝毛坯热处理退火(均匀无应力结构增延展性)。毛坯冷藏至压入模具成型. 成型后时效至全强度,铣削修边达最终形状尺寸
- 5 板材件清洗后铆接或胶粘组装。铝件和焊接分装件可阳极氧化(增厚表面氧化膜)增耐蚀. 所有金属件化学清洗底漆,多喷涂环氧等耐久涂层面漆
复材芯子制造
- 6 芯子(复材件中心部)用Nomex(杜邦芳纶品牌)或铝“蜂窝”,带锯或往复刀切割定尺. 必要时机床类似披萨刀/切肉片机修边倒角. 从芯子堆叠构建各部件的材料称“预浸料”。预浸料为定向纤维层(通常环氧或聚酰亚胺)浸树脂. 按设计师书面指令,工人在粘接模具上铺设单层预浸料,按指导夹芯子于预浸料间,制作高轮廓蒙皮板
- 7 完成“铺层”(预浸料层粘模称铺层)送高压釜固化. 高压釜以加压蒸汽层压塑料,“固化”为树脂层在高压釜“烹饪”硬化过程
- 8 粘接模具刻痕线成可见修边线. 带锯切除边缘多余材料. 大板可机器人操作高压水射流修边. 检查后修边板及其他复材件清洗常规喷涂. 表面必须漆膜密封防金属腐蚀或吸水
机身制造
- 9 机盖/挡风玻璃和客舱窗通常聚碳酸酯板. 机头面板
 直升机大多数关键部件为金属,常规金属成型工艺制造:剪切、落料、锻造、切割、铣削、熔模铸造. 聚碳酸酯挡风玻璃窗由板材覆模加热,气压成型“自由吹塑”工艺,无工具接触零件. 受鸟击冲击部位可双层板层压加厚. 所有此类件置大坯料夹具,加热,气压自由吹塑成所需曲率. 此法无工具面接触光学面避免缺陷
安装发动机、传动系统、旋翼
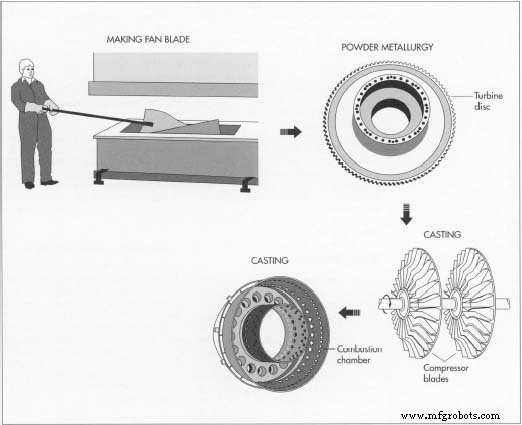
- 10 现代直升机发动机为涡轮而非活塞式,向发动机供应商采购. 直升机制造商可采购或自产传动总成,传动动力至旋翼总成. 传动箱铝或镁合金
- 11 主/尾旋翼总成从特选高强金属机加工,常规机床工艺生产. 旋翼叶片从复材铺层坯料机加工. 主旋翼叶片可粘接薄金属层护前缘
系统与控制
- 12 线束按特制板布线定长度走向接插件. 护套套线束,采购接插件手工焊接. 液压管手工切割成型或管料弯管机量弯切. 管口扩口,检尺寸精度确保无裂纹. 液压泵执行器、仪表、电气设备通常按规格采购而非自产
总装
- 13 检验合格机身细节件(含板材、管材、机加工焊接件)送分装夹具(夹持装配件夹具). 中心件定位各夹具,关联件螺栓固定或铆接(气动钻铰铆钉孔). 板材/复材蒙皮气动光滑,沉头孔使平头螺丝不凸出. 所有孔去毛刺铆接. 铆钉孔常涂密封胶. 部分场景半自动机操作员控制逐孔钻铰密封铆接
- 14 各分装件验收后进下一夹具进一步结合小分装件和托架等细节. 验收“顶层”分装件送总装夹具,整机结构集成.
结构完成后加装动力部件,布线液压安装测试. 机盖、窗、门、仪表、内饰加装完成整机. 面漆修饰在过程适当节点完成
- 15 所有系统终态检查,含实体组装和外观,各机材料、工艺、检验、返工完整记录核对归档. 动力系统测试,试飞
质量控制
管件成型后查裂纹。荧光渗透液渗入裂纹表面缺陷,擦净余液,撒细粉与渗透液反应显缺陷。焊后X射线和/或荧光渗透法查焊缝缺陷。板材件成型后对照成型模板检查轮廓,手工修整配合. 高压釜固化修边后复材板超声检测识别层间分层或气孔隐患. 装机前发动机传动分装件严格检查,专用测试设备(各应用定制)检查线路系统. 所有其他部件装配前测试,成机试飞除全检外。
未来展望
制造工艺将随降本和新材料引入持续变革。自动化可进一步提质(降人工成本)。计算机在优化设计、实施变更、减少每架直升机文书工作将更重要。机器人绕丝、缠带、铺纤维将使机身用更少更集成件制造. 材料上,先进高强热塑性树脂承诺比现有环氧/聚酰亚胺等热固性树脂更高抗冲击和可修复性. 金属基复材如硼纤维增强铝、碳化硅颗粒增强镁,也承诺关键部件(如传动箱)更高比强度,同时保持金属比有机材料耐热优势.
制造工艺