


砂型铸造您的产品:精密金属零件专家技术
观摩湿型砂铸造工艺
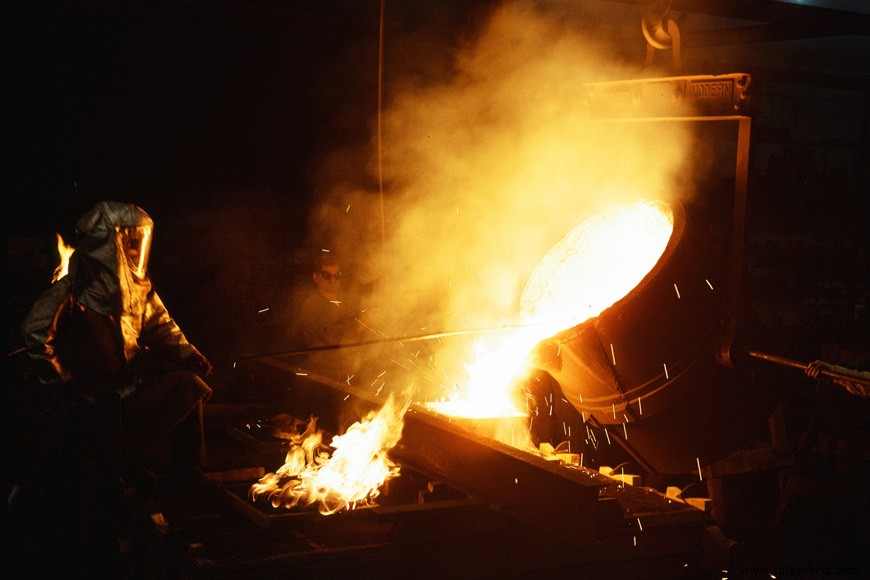
虽金属铸造类型众多,砂型铸造是迄今最常用类型。
过程听起来欺骗性简单。将所需金属物品复制品压入铸造砂,形成物体“负形”空腔。空腔填充熔融金属,捕捉细节。空腔冷却后,金属物体从砂中取出,原始设计忠实复现。
堆过复杂沙堡或沙雕的人对砂捕捉小设计能力有切身体会。砂既柔韧、廉价,又耐金属铸造所需高温。
砂型铸造基本原理
砂型铸造可在任何能围绕熔融金属保持形状的土空间进行。视频中液态铝浇入废弃火蚁巢。金属冷却后挖出清理,所得铸件捕捉了巢穴形状。
艺术家通过砂型铸造空蚁穴创作雕塑
蚂蚁筑巢时依赖砂型铸造相同特性:良好压实土粒能创造抗坍塌结构。此处栖息地甚至在熔融铝引入时仍保持形态。
砂型铸造:熟练技艺
当然,火蚁不为铸造创造空间。“野外”砂型铸造会面临模具排气、各部位透气性、各腔室冷却速率差异问题。金属部位可能因差异冷却速率弱化——对不承重的有趣吸引人艺术品无关紧要。
但金属结构和弱点对承受机械应力的工业铸件(如发动机零件、建筑构件)至关重要。处理这些冶金方面使砂型铸造依赖精确技术和专业知识。
砂型铸造始于铸造砂在混砂机中制备,混合砂、粘结剂、水。松砂机疏松砂利于造型。砂切机在车间地面堆砂上操作可代替混砂机。砂输送到造型车间可用自卸车、铲车或皮带输送机。
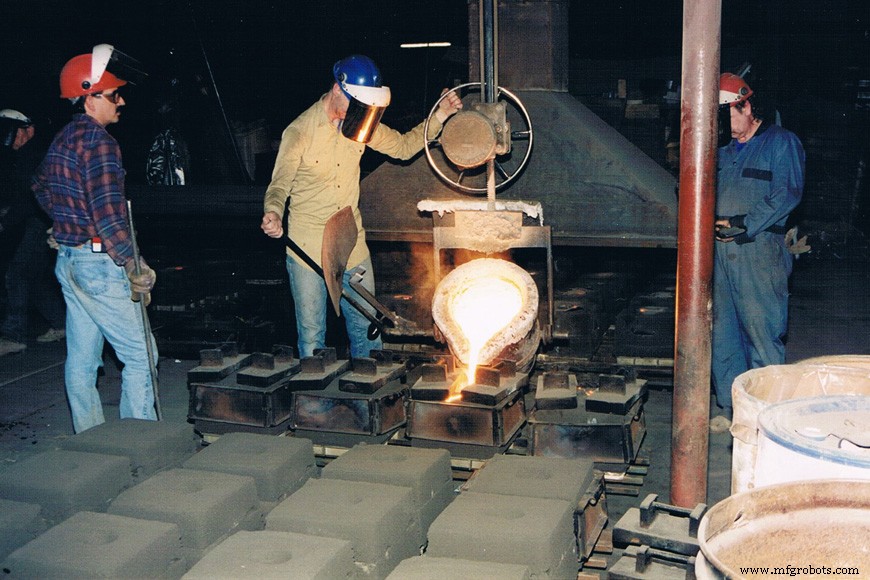
造型车间砂制成模具;模具可置地面或由输送机送至浇注工位。浇注后,铸件从砂箱取出。粘砂经振落工位清理。旧砂由皮带输送机或其他方式返回储砂仓。
铸造厂可用设备和方法种类繁多。从为铸造工人省力的简单装置,到从造型到振落全自动机械单元。铸造厂自动化程度基于生产线经济性。生产数千同类零件的汽车制造商可能比小批量异类零件“职业”铸造厂用更多自动化。
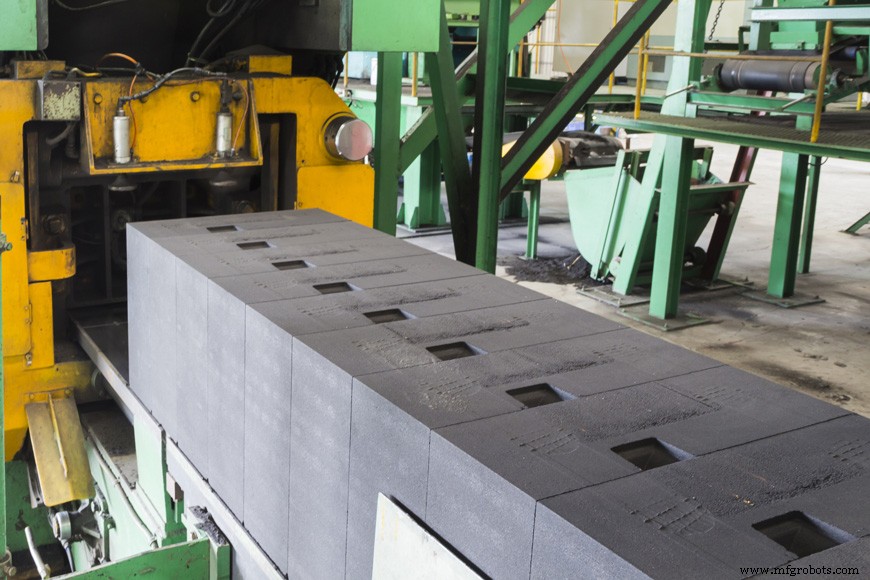
无论自动化与否,铸造厂砂型铸造生产使用同类工具。砂箱是装砂形成模具的刚性框架。砂箱通常两部分:上箱称上箱,底箱称下箱。两部分以上时,中间部分称中箱。许多铸造厂砂箱置于“底板”上。底板用于砂箱移除后模具仍可移动进行抽型、浇注等关键步骤。
铸造厂用三种砂箱:紧箱、启合箱、滑箱。紧箱浇注时留在原地。启合箱一角铰链、对角锁扣。合箱后模具工解锁移除。滑箱实体结构四面上宽下窄锥形:易从合箱砂模滑出。启合或滑箱允许模具工用一砂箱造多模具。
浇注启合或滑箱模具前,在模具周围放木制或金属浇包套,顶部加重防上箱浮起。所有砂箱上下箱靠砂箱销和导轨保持对齐。
砂箱装砂方式:人工铲装、料斗重力落砂、料仓连续皮带给砂、机械抛砂机紧实装填。超大模具可用配抓斗的行车装填。
手工捣实是最简单压实砂法。提高速度用气动捣实器。因分层捣实、难获均匀密度,较慢。挤压机获更均匀结果和更高产率。手动挤压机限于小模具现已淘汰。气动机适用大模具且更快。挤压造型机产生砂箱顶部最大密度、分型线处最软。
震击造型机中,型板置于连接气缸顶部板上。升台后快速排气口开启,活塞、板、模具自由落下撞击气缸顶或冲击垫。冲击压实砂。此机产生密度在分型线附近最大、砂箱顶部最软。作为独立单元主要用于中大型件。大件用普通震击机时,常用气锤人工捣实砂箱顶部。
震击挤压机同时用震击和挤压。板装两气缸:小缸震击、大缸挤压模具。广泛用于中小件配合合型板或带浇道型板。
有时型板抽型装置可结合震击或挤压机。自动从模具抽出型板。抽型也可用震击-翻箱-抽型或震击-挤压-翻箱-抽型机。这些机振动模具使型板更易抽出:振动动能在砂和金属中传播不同帮助分离。翻箱抽型机翻转模具让型板更易落出。摇箱机倾斜模具但不完全翻转。
抛砂机是应用最广捣实机型。由双关节臂末端旋转叶轮组成。臂上装输送机给砂入叶轮。叶轮高速旋转赋砂速度冲击压实入模。机头可导向砂箱各部位。大型机可人工操作,小模具高速生产线可自动控制。
振动器用于所有抽型机。抽型前松开砂对型板夹持。将抽型时模具损伤降至最低,额外优势是产出尺寸更均匀铸件。振动器通常气动。
小铸件可用叠箱浇注法。此时每砂箱上表面有下箱型腔,下表面有上箱型腔。叠放至适当高度,从共同浇道浇注。
冶金学与制造者运动
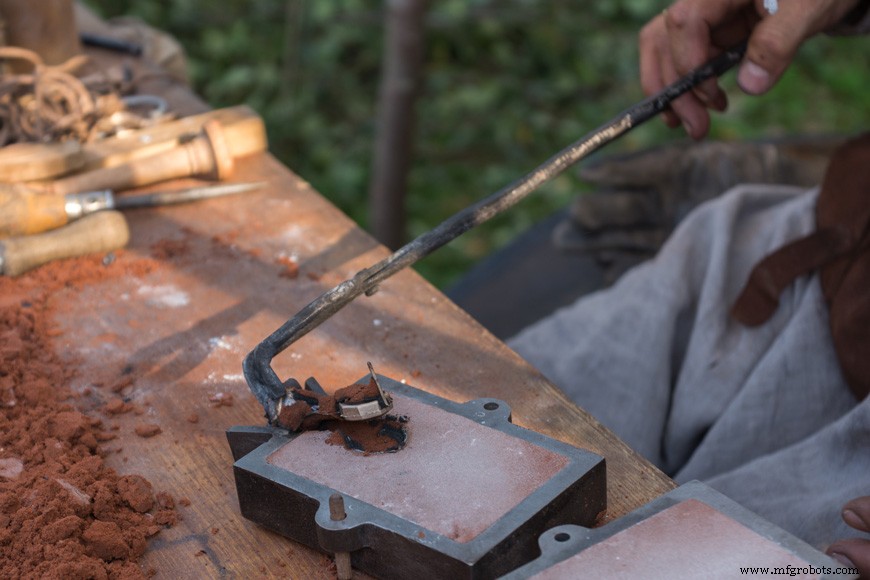
早期冶金师小规模手工作坊铸造青铜黄铜。漫长铁器时代至工业革命,铸造厂成大型作业,专门管理制造钢铁铸件所需极高温度,满足增长经济生产需求。近年有复兴传统制造技能运动。家庭铸造爱好者因安全复杂性用熔点比铁钢低的金属,但许多步骤相同。观察过程汇聚可揭秘铸造工作。
YouTube创作者The King of Random在短视频演示家庭迷你金属铸造厂铝铸造。多数铸件用“泡沫铸造”法,一种熔模铸造,聚苯乙烯形状埋入松散游乐场砂中。6:42处展示湿型砂铸造产生更好表面光洁度。他用木容器形成“紧箱”。
King of Random演示家庭金属铸造厂铸造。
视频重要方面是安全关注。可见热金属浇注混凝土发生爆裂:极危险事故,也是许多铸造厂设土地板原因。金属铸造有趣好玩,但严重受伤风险高。
砂型铸造:创新传统
铸造厂制造金属物品数千年,期间砂型铸造基本前提不变:将熔融金属浇入由良好压实砂粒形成的空腔。砂型铸件普及工业时代:多数工业机械、发动机、建筑配件重要组成。行业不断创新提升安全、尺寸、一致性、速度,这种制造形式支撑发明家设计师创造明天技术。砂型铸造是有趣悖论集合。看似简单但需复杂技艺完美。既是最传统技能又是持续创新前沿。难怪今天铸造工作被爱好者和好奇者重新发现,寻求理解日常用品历史。
制造工艺