


高炉提质增效关键技术与大修升级策略
高炉运行性能提升技术体系
高炉是面向未来的投资。必须通过装备/系统/部件合理选型、引入先进技术,保障产量/质量目标,实现高炉性能持续优化。大修期是技术升级、满足产量/质量/安全/维护/环保新要求的最佳窗口。
核心挑战:以最低成本、稳定质量、持续可靠供应热金属给转炉。任何中断都导致下游停产。停机时间最小化、炉龄最大化。操作参数波动最小化 → 需先进技术 + 精细自动化/过程控制。
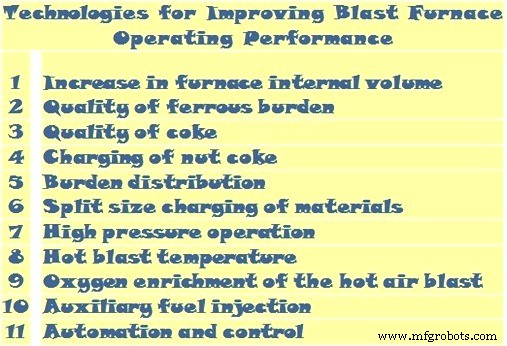
图1 高炉提升运行性能关键技术
核心提升技术详解
扩大炉内有效容积
大修时采用先进耐材/炉体冷却技术减薄衬里厚度、同步延长炉龄 → 有效容积增大 → 产能提升 + 全寿命周期温度分布稳定。
关键耐材配置:上部炉身/炉腰——抗侵蚀氧化铝质;炉腹/腹部——碳化硅质;炉底/炉缸——抗侵蚀碳质砖+陶瓷垫。
冷却 stave:高热流区铜 stave,其余铸铁 stave(独立冷却)。
铁质负荷质量管控
透气性好 = 稳定运行前提。要求:高强度、粒度紧凑、高效筛分除粉、上部不易过度解体产生细料、足够孔隙/还原性/粒度匹配 → 软熔区前充分还原 → 内聚带宽度小、低 FeO 渣、下部热负荷低 → 平稳运行。
烧结矿/富矿/球团 理化指标达标。软熔特性直接影响操作:内聚带限制流动 + 熔融特性差 → 料柱下降紊乱、操作失稳、热状态波动。
关键指标:软熔/熔融特性。压降主区在软熔熔滴区。宽熔融区间 → 压降大、内聚带宽、下部砖衬受热冲击大。
焦炭质量管控
稳定高产运行核心。常年被引为操作不良主因。要求:高强度/热稳定(支撑料柱、少机械碎解)、大粒度/紧凑级配/少细粉(渗透性床层、液体顺畅下渗、不阻碍上升气流)、粒度一致性(避免渗透率波动、支持半径向分层调控气流)、低反应性(CRI 20–23%)、反应后强度高(CSR 65–68%)、低碱度(减少风口碱气化导致焦炭解体)、低硫(降低铁水硫)。水分/固定碳波动受控以稳定热状态。
炉中心焦炭逐渐替代死焦/炉缸焦 → 必须保持渗透性利于液体穿过炉缸中心下渗,避免铁水周边流动。死焦粒度增大 → 炉缸中心温升 → 中心活性增强。焦炭筛分孔径是炉缸渗透性关键参数,增大筛孔、将小焦混入铁质料远离中心加料线有利。
长期监测:计划检修/换风口时从风口取焦样,对比入炉焦特性,评估全程碎解情况。
负荷均匀化
组分尽可能紧密混合。取决于组分数/布料系统,通过料仓选择/出料顺序合理实现。
小焦(坚果焦)配料
柔性布料系统允许使用小焦(典型 10–25mm,取决于焦炉筛分能力)。混入铁质料中部半径带 → 提升还原效率/内聚带透气性、降低腹部温度。炉壁处夹层加小焦(两矿层间) → 防细矿靠壁充料形成惰性壁区。
布料分布控制
影响操作稳定性、决定径向气流分布、主导炉壁磨损速率。新技术实现更精准控制:
• 无钟顶+可倾旋转溜槽
• 钟式顶+可动喉部护甲
核心逻辑:焦大矿小 → 径向气流主控矿焦比。分层装料、调节半径向层厚。增大靠壁矿层厚度 → 降低壁部带热量保护炉壁。但有上限:过厚矿层 → 惰性层 → 壁面结瘤/未准备料下降/风口失效增。中心焦比例须足够支撑目标产量稳定操作。大焦比 → 中心高渗透、少下降液体 → 允许大风量、压力波动小、料柱下降稳。中心焦柱替代炉缸焦 → 渗透性炉缸利于铁水穿越中心流动。中心焦柱不宜过宽 → 否则低效 + 上部结构承受过高气体热容冲击。
分粒度分层装料
先进布料系统支持同物料多粒度分区装料。常用:筛分出的细粒铁质料小批量靠壁装料 → 局部降渗透率保护炉壁。小批次装料降低装料能力。钟式+可动喉甲小批次延迟少于无钟顶(卸料快)。可先装细料入大钟/料斗利用初始溜槽角/喉甲位置靠壁装,但受漏斗流动特性限制(未混合前通过量有限)。直接用细料避免返烧结有经济收益。同理:铁质料分粗/细分半径装料控制径向渗透率。
高压操作
提高风量限制因素:上升气体巨大提升力(质量流率)阻碍料柱下降 → 产量反降。顶部煤气系统装隔离阀(节流阀) 提高顶压 → 全系统气体压缩 → 允许更大风量。风量增 → 产量增。同时抑制 SiO 生成 → 降低铁水 Si。
顶压增 → 送风压力同比例增。需更大鼓风机(高压大流量)。炉壳/热风炉壳/捕尘器/一洗/煤气管网结构强度须匹配。节流阀设一洗后(粉尘大部除去、减少砂蚀)。一洗出水管需调压阀保水封。清洁气/氮平衡顶部装料设备压力。2–2.5 kgf/cm² 顶压运行成熟。部分配顶压回收透平(TRT)发电。
热风温度提升
提高燃料效率、允许更高炉温 → 产能增。高热风温是高效运行必要条件:大幅降低焦比、支撑煤粉喷吹替代焦炭。综合节能 ~0.12 Gcal/t 铁。1000–1200°C 区间每升 100°C 焦比降 2.8%。现代高炉多运行 >1300°C 热风。
富氧鼓风
目的:控制风口绝热火焰温度(RAFT)、炉缸气体生成、熔化强度。富氧 → RAFT↑。高火焰温需匹配优质负荷。需配合风湿/喷煤控制火温。运行案例达 12%+ 富氧。每增 1% O₂(空气基准 21%) → 产量增 2–4%。负荷还原性好 → 可大幅提火温、提燃料效率。合理用氧控制腹部气流量 → 最大化通量同时控制铁水质量。
辅助燃料喷吹(PCI 为主)
热风 1000–1300°C + RAFT 控制需求 → 透风口喷吹烃类燃料控火温、增腹部还原性、替代焦炭。大量焦炭存在下烃类仅燃至 CO/H₂ → 放热少于等量焦炭 → 控火温,但产生还原气更有效。
尝试燃料:天然气、焦炉煤气、油、焦油、煤粉、煤油浆。**煤粉喷吹(PCI) 因丰度/成本成主流**。
PCI 流程:原煤→筛分除杂/磁选→破碎烘干(热气流/磨烘一体机)→引风机抽吸→风选分级→袋收尘→成品筛分→储罐。部分尾气回收热风发生器,控热风氧含量 <12% 防粉煤自燃。
喷吹系统:锁斗+喷吹罐。机械给料器独立控制各风口煤量(精度 ±2%),或分流器简易系统。设备可用性 >98%。
关键:防止风箱/风管积煤后燃。
自动化与全流程控制
现代自控覆盖全环节:
① 炉顶控制(皮带/罐车复杂装料模式/布料)
② 无钟顶螺旋装料(提高细料比例)
③ 原料场顺序配批+飞行称重+分层装料
④ 煤气净化控制
⑤ 热风炉控制(4炉循环/并行/重叠/错峰并行)
⑥ 煤粉喷吹控制
⑦ 铸铁场操作控制
⑧ 矿渣水淬控制
+ 安全联锁/停车序列。
闭环优化控制系统
高性能低成本运行标配。基于:先进过程模型、人工智能、增强软件应用、图形界面、操作知识库。实现优异工艺指标 + 显著降本。
专家闭环:主控参数(焦比、碱度、喷汽率、布料等)无需人工干预同步自动执行 → 稳定一致低成本运行。精准控制基于先进过程模型。
过程信息管理系统(PIMS):采集/清洗/存储全相关数据供后续分析。
制造工艺