


连铸技术在炼钢中的演变:关键历史回顾
连续铸造(CC)技术作为液态钢凝固加工的一种方法,其历史相对较短——仅比氧气炼钢长一点。与钢铁生产中的其他工艺不同,连铸是液相与固相之间的关键纽带,同时面临着冶金效应和机械挑战的双重考验。
连铸技术概述
连续铸造以连续方式将液态钢转化为固态,包含多种重要的商业化工艺。这些工艺是将大量液态钢高效凝固成简单形状以供后续加工的最佳途径。目前世界钢铁行业的连铸比已达粗钢产量的96%左右,而1970年这一比例仅为4%。
连铸与其他凝固工艺的区别在于其稳态特性。液态钢在结晶器壁上凝固的同时,以维持固液界面位置恒定的速度从结晶器底部连续引出。当工艺各环节均处于这种稳态运行时,效果最佳。
经济性与产品多样性
与其他铸造工艺相比,连铸通常具有较高的资本成本,但运行成本较低。它是大批量生产质量稳定、规格多样的半成品钢材最具成本效益和能源效益的方法。截面形状可以是矩形(后轧制成板材)、方形或圆形(用于长材和无缝管),甚至是狗骨形(轧制成工字梁或H型钢)。
现代连铸机由模块化的技术/机电一体化包组成,实现了快速设计、短工期和首炉浇铸后的快速爬产。从冶金角度看,先进连铸机具备特种冷却和软还原等铸坯处理功能。精密的工艺模型支持在线仿真和闭环控制,进一步优化产品质量和生产率。机器人在危险区域作业,提高了运行可靠性。自20世纪50年代商业化以来,连铸技术的创新速度令人瞩目。20世纪60、70年代的愿景与早期开发尝试,以及80年代的里程碑均有见证。
早期发展阶段
在20世纪50年代之前的漫长孵化期,重要发展动力来自有色金属行业,该行业已率先应用连铸工艺——特别是移动结晶器原理,利用铸轮和/或铸带克服结晶器摩擦。随后,炼钢人提出的原创思想为连铸在钢铁中的应用增添了多个里程碑,主要基于固定振荡结晶器工艺。
连铸早期发展历程
通过连续性提高铸造生产率的想法归功于J. Laing,他在1843年在美国申请专利,成功试验了一台用于低熔点金属合金管材和板材水平连铸的机器。该专利提出从竖向储罐通过流槽向预热的水平结晶器供液态金属,结晶器内插入绕轴旋转的芯棒以防粘连,铸管在结晶器出口处冷却。
Henry Bessemer于1857年在英国提出并申请了双辊铸造机专利。该装置将液态钢浇注在两个水冷辊之间,生成的固态薄板经弧形导板连续切割定尺,再经弹簧加载辊引出(图1)。但Bessemer未深入追求该技术,推测是优先发展炼钢工艺。
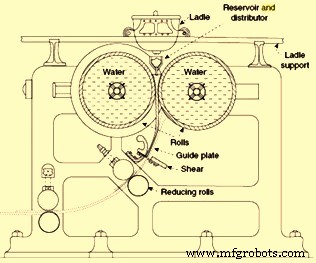
钢的连铸花费了100多年才成为大规模生产技术,但采用的设计与工业化应用于轻合金的双辊铸造不同。
Bessemer随后实施了带塞棒的中间包以挡渣。中间包下方250mm×250mm的结晶器装有液压推杆,可将钢锭向上推送,意在直接热轧而无需再加热。这是用假锭棒封闭结晶器下端的前身。
瑞典的Goeran Fredrik Goeransson于1858年引入带塞棒的钢包,通过吊车将液态钢从转炉转运至浇铸坑。1859年Henry Bessemer用回转式装置取代了它,这是首台钢包转塔。1885年David D. Lewis构思了首个钢包滑动水口。
1886年Benjamin Atha推进了连铸发展。其专利中,高位水冷无底结晶器直接与中间包相连,假锭棒带爪形头,通过驱动引锭辊间歇引出铸坯。该法于20世纪初用于100mm方坯半商业化生产,但未达量产。1889年RM Daelen独立申请了带飞剪切割的类似装置(未实际使用)。
1915年Arthur McKee公司建造的首台由正规机器制造商建造的连铸机,由美国John T. Rowley设计,已具备弯曲和矫直功能,铸坯规格45mm×45mm至75mm×75mm,长度10-50米(无飞锯定尺)。因结晶器摩擦过大导致壳粘连和撕裂,长度控制不稳定。
1921年美国Cornelius W. van Ranst申请了上下往复短结晶器以减少摩擦的专利。德国Siegfried Junghans在1930年代首次实施结晶器振荡。其连铸机最初用于Wieland-Werke铸造黄铜。结晶器为两端开口的铜管,外套水套。液态金属自顶部加入,固态金属由底部辊子引出。特殊系统调节供液速度与引出速度匹配,保持结晶器液面恒定——这是自动化控制优势的生动例证。结晶器润滑并上下振荡以防金属粘壁,该特性后被钢铁连铸采用。飞锯设在装置下方坑内连续切割铸坯。该方案成功并广泛用于德国、美国和前苏联的铜、铝合金连铸。Junghans工艺从1937年起应用于镁,铸造直径200mm圆铸锭供挤压,及尺寸达100mm×600mm的板坯。图2展示Junghans连铸法。随后Junghans增加铸坯直接喷水冷却,并在液态金属供给分配系统上做出多项创新。
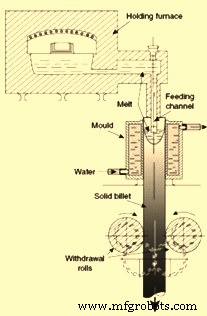
与先前使用的金属型铸造相比,Junghans法具有以下优势:
- 真正连续工艺,可高度自动化,少人化提高生产率
- 可重复的铸造制度,保证铸坯质量可重复
- 铸坯中心部位补缩好,致密性相应提高
- 铸坯横截面组织更均匀
- 铸造过程中气体通过液态部分排除更彻底
- 废料减少
但Junghans法未解决金属型铸造的所有问题,主要因传热以结晶器壁为主。导致铸坯未凝固区深、凝固壳承受高热梯度,气隙形成要求维持低铸速(即较长凝固时间)。大规格铸坯(直径300-500mm)组织和化学成分不均匀(宏观偏析)。为保证冷却所需的长结晶器要求内表面极高光洁度。
为消除这些缺点,需开发以铸件固态部分为主导传热的技术。使铸件未凝固区变浅、凝固剖面变平,宏观偏析、组织不均和径向应力大幅降低。这些需求由德国和美国几乎同时独立开发的新技术满足,即“直接冷却(DC)技术”。该技术很快实现商业化并工业应用。DC铸造工艺如下:
液态金属从顶部浇入较短的水冷开口结晶器,结晶器底部初由与液压或机械降落系统相连的假挡块封闭。当结晶器液面达到一定高度,下降假挡块向下引出固态铸坯。液态金属流量与铸速调节以维持结晶器液面恒定。固态壳从结晶器底部露出后即对其表面喷水或成水膜冷却。将铸坯进一步降入水坑中强化冷却(也使工艺更安全,因万一漏钢,液态钢在大量水中迅速冷却)。该工艺为半连续。当下降杆到达坑底最低位置,停止浇铸,取出铸坯。DC铸造有独特特征,使其区别于先前铸造技术。
凝固发生在结晶器内及下方铸件的狭窄层中。稳定浇铸阶段,该区域形状尺寸保持恒定且从一炉到另一炉可重复。通过控制结晶器内液态金属分配、结晶器下直接冷却和铸速,可将凝固区形状尺寸控制在最优范围。因这些形状尺寸决定热梯度,并导致裂纹、宏观偏析和组织不均,故这些缺陷也可被控制。DC铸造较Junghans法有以下优势:
- 中心偏析大幅降低
- 铸坯中心部位致密性提高
- 组织更细化均匀,力学性能相应改善
- 表面质量更好
- 运行成本更低
1937年企业家Rossi在Scovill Manufacturing公司安装了首台有色金属连铸机,应用了当时多种连铸工艺。该连铸机(图3)虽外观简单(振荡结晶器+结晶器下直接喷水冷却),但实施了精密的液态金属供给系统。包括:(i) 从钢包经漏斗全保护浇注进入两个并联的感应加热惰性保护保温容器;(ii) 经惰性气体压力从容器通过电阻加热管道全保护浇注进入小型惰性保护中间流槽(保证完全挡渣),装有液位指示器;(iii) 经另一电阻加热管道重力浇注进入气体保护结晶器。Rossi保证连铸机从一开始就能不间断运行7天,且从一开始就实现了。
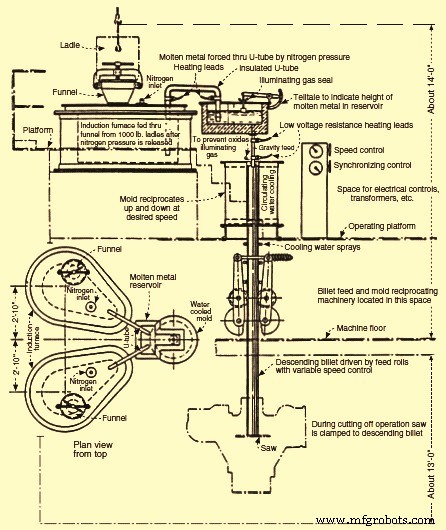
受有色金属行业这一成功案例刺激,将连铸技术应用于钢铁的努力逐渐加强。但二战期间及战后初期,大多数此类发展受到严重限制。因当时普遍保密环境,极少细节和运行细节浮出水面。Vulcan Mold and Iron公司总裁Edward R. Williams采用长固定结晶器,尝试通过间歇引锭减少摩擦。其专利包含板坯铸造所需的辊式围板铸坯支撑。他与Republic Steel于1942年启动大型试验连铸机,铸造100mm×100mm方坯及75mm×215mm小板坯。1948年与Babcock & Wilcox建造的另一试验单元配备了自动液面控制和电视监控等先进功能。
基于固定结晶器,美国、英国、俄罗斯(前苏联)、日本、奥地利、法国等国随即展开许多类似努力。这些铸造尝试因结晶器摩擦而受损,不如早期采用振荡Junghans-Rossi结晶器的钢铁试验连铸成功。1949年Junghans启动自有试验连铸机,由1吨Bessemer转炉供料。启动后与Mannesmann达成合作,后者于1950年在Huckingen启动试验连铸机。1952年德奥连铸开发者联合,1956年提名Demag为设备制造商,形成DMB(Demag-Mannesmann-Boehler)集团。
Rossi单独发展,其首台钢铁连铸机由Koppers公司建造,于1949年在Allegheny Ludlum启动。该机铸造直径150mm圆坯和75mm×380mm小板坯。Rossi保证连铸机生产率20吨/小时及产品质量。此机被视为钢铁商业化连铸的首次尝试。如图4所示。除图4可见特征外,该机还具备中间包和结晶器惰性气体保护,以及非浸没式注钢管电阻预热。为将浸没式入口水口(SEN)应用于薄板坯,Rossi提出并申请了漏斗状上半部结晶器专利,但未使用。
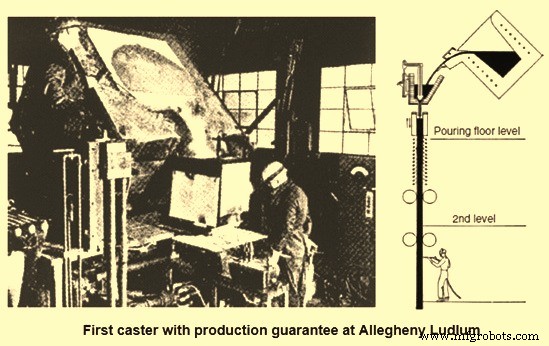
Rossi与Allegheny和Koppers等股东组建“Continuous Metalcast Inc.”工程公司,从美国、英国、瑞典、法国的特钢厂获得四个订单。为拓展海外业务,Rossi于1954年在瑞士苏黎世创立Concast AG。于是在连铸工业化初期,除许多小型机器制造商外,出现了两大竞争集团。实施弯曲结晶器概念后,双方达成谅解,DMB财团与Concast集团于1963年在苏黎世组建合资公司MBC(Mannesmann-Boehler-Concast)。
钢铁连铸早期聚焦特种钢生产,因潜在收得率节省带来最大成本优势。小钢包容量也更匹配较低的连铸机吞吐率。大型生产商采用连铸的障碍在于生产符合表面质量要求的边浇钢(沸腾钢)失败。故早期板坯铸造局限于锰硅(Mn-Si)镇静钢板坯钢级。只有转向铝(Al)镇静钢并同步改善铸坯表面质量,才为连铸在平板和长材上的广泛应用铺平道路。在此方面,炉外精炼的发展成为同样关键的前提,对连铸生产率和产品质量同等重要。
连铸机类型演变
连铸机发展过程中,实现了多种类型,设计高度差异显著(图5)。部分类型因支撑长度受限(垂直连铸机)或因结晶器摩擦大限制铸速(水平连铸机)而生产率受限。此外,产品质量特性也存在差异。
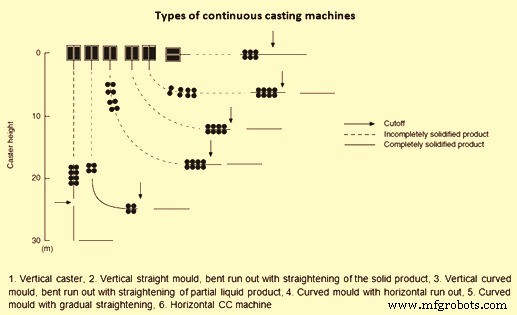
垂直连铸机是顺应重力的自然设计,也能保证对称宏观组织;但生产率受机器高度严重限制。连铸史上为在低建筑高度下延长机长,曾有多项值得注意的弯曲矫直努力,如Rowley铸坯连铸机和Tarquinee与Scovill的更先进方案。为防止内部裂纹,基于固液界面临界应变和应变率的连铸机设计规则被开发,形成跨越多组辊子的独立弯曲和矫直区。
1963年Mannesmann Huckingen和Von Moos Stahl的先导工业试验同步引入弯曲结晶器原理,大幅降低了所需建筑高度。该机型引发连铸在铸坯和大方坯领域的快速增长,特别是可利用现有厂房的小方坯连铸车间。但在板坯铸造中,弯曲结晶器设计的广泛应用近年来因角部宏观夹杂物和/或氩气泡富集而明显停滞。因此,新建连铸机均采用直结晶器/弯曲型,现有弯曲结晶器机组也在逐步改造。
液态钢温度控制与工艺改进
从连铸开发之初,液态钢温度控制就是主要关注点。这对大表面积/体积比的小钢包容量是主要障碍。早期试验连铸机直接从熔炼或保温炉供料,但大规模生产不切实际。英国Barrow钢厂Halliday的早期尝试采用全封闭唇部浇注钢包,浇铸期间通过钢包盖的罐式喷嘴燃烧器加热,使7吨钢包浇铸时间达2小时。Halliday还坚持高温钢包烘烤。大容量下唇部浇注钢包不实用,于是引入塞棒控流钢包。但塞棒控制不适应日益增长的金属停留时间。实施钢包滑动水口极大提高了运行可靠性和连铸生产率。
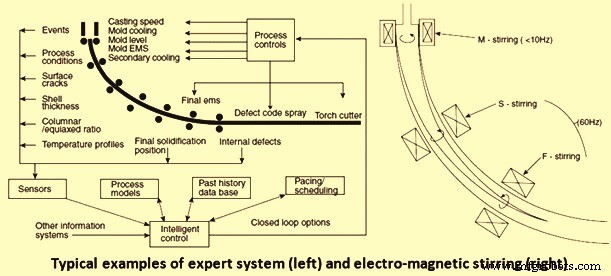
自20世纪80年代以来,为改进钢铁连铸技术性能进行了大量开发。改进涉及:液态钢钢包处理、钢包-中间包和中间包-结晶器液态金属输送、中间包冶金、结晶器和一次冷却(电磁搅拌等)、二次冷却和铸坯支撑(电磁搅拌和气雾冷却等)、铸坯切割冷却(翻转式冷却床)、工艺自动化控制。图6给出了专家系统和电磁搅拌的典型例子。
制造工艺