


高炉优化风系统实现高效运行
高炉风系统
高炉(BF)通过还原气体还原矿料生产液态铁(热金属)。还原气体由氧气与焦炭、煤反应生成。此氧气为富氧热风,经直管、风口管和风口吹入高炉底部并分布。该组件连接总风箱。工艺所需富氧风量由鼓风机提供。鼓风机从大气吸气压缩至所需压力。压缩后约200℃风经富氧送入热风炉升温至1200-1250℃。热风经热风管送入总风箱。现代大型高炉风系统运行风温达1350℃、风压达5kg/cm²(g)。全过程典型示意图1。
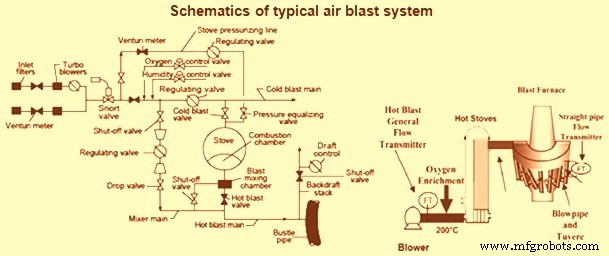
高炉风系统主要组件:(i) 鼓风机,(ii) 冷风管,(iii) 热风炉及其燃烧系统,(iv) 热风管,(v) 总风箱,(vi) 风口管和风口称风口座,(vii) 阀门组,(viii) 控制仪表。
鼓风机
鼓风机是风系统首台设备。设于鼓风机房,向热风炉提供恒定流量压力冷风。故浪涌保护控制是高炉鼓风机极重要控制。高炉通常配两台鼓风机。从大气吸气压缩至所需压力吹入冷风管。压缩空气通常150-250℃,为鼓风机压缩热产生温度。鼓风机为蒸汽轮机驱动或电机驱动。鼓风机需按高炉操作条件决定的风量条件运行,且需极高可靠性,因高炉性能高度依赖鼓风机性能。
生成鼓风,多数高炉配三或四级离心透平鼓风机。极大高炉两鼓风机并联运行。但极大高炉用轴流鼓风机效率更高。现代高炉用轴流或轴向径向等温压缩机,在相对小机壳内处理大风量同时保持优异效率。
冷风管
冷风管连接鼓风机和热风炉。通常不衬里,因冷风温度通常150-250℃。但部分钢厂为节能冷风管绝热。冷风管炉端设炉冷风阀和装蝶阀混合管。为维持高炉恒定热风温度,热风管热电偶控制混合管蝶阀,调节送入炉风量和旁路风量比例。
加热炉首次送风时,热风温度远高于期望热风温度,故大部分需旁路炉。随热量从炉移出温度下降,混合管蝶阀逐渐关闭强制更多风通过炉。部分自动换炉系统以调节阀位置为信号启动换炉。
冷风管还装喷吹阀,通常设高炉附近,需快速降低风压时开启。向大气排放冷风,保持冷风管正压防止炉煤气倒流至鼓风机。喷吹阀开启快速排风,通常装消音器。
厂内风富氧时,氧气可常压加鼓风机入口,或加压加冷风管。需控制风湿度时在冷风管加湿。
热风炉
热风炉为高炉连续供应热风设施。风送入高炉风口前,经再生式热风炉预热,主要燃烧高炉顶煤气(BF煤气)加热。这样将部分顶煤气能量以显热形式返回高炉。返回高炉的额外热能大幅降低高炉焦炭需求,促进喷吹煤粉等辅助燃料替代昂贵冶金焦,提高工艺效率。现代高炉热风炉特征:
- 高效燃烧——仅烧高炉煤气也能高效燃烧
- 炉体热辐射小
- 建设成本低
- 长寿命——现代炉预期寿命约40年
- 完全消除应力腐蚀开裂
- 格子砖上表面未燃CO浓度低
多数高炉装三座热风炉,部分装四座。炉为高大圆筒钢结构,衬保温材料,近全装填格子砖存储热量再传给风。每炉直径约等高炉直径,格子柱高约高炉工作高度1.5倍。现代高炉炉径与炉径比更大。热风炉单独详述见文章https://www.ispatguru.com/generation-of-hot-air-blast-and-hot-blast-stoves/。
热风管
热风从热风炉经大型耐火衬里风管——热风管送入高炉。恒定高温热风对高炉高效运行至关重要。热风管与总风箱设计须应对系统运动和残余膨胀确保无故障运行。热风管设计面临独特挑战。热风管典型为大直径管道,承受多热膨胀分量。膨胀节系统须适应炉分支接口、主管和总风箱X、Y、Z方向热位移。热位移因介质引起壁温变化及环境条件变化拉杆结构温度变化引起。还须考虑炉连接和结构受力位移及热风管系统应力。膨胀节须全高炉周期运行且维护需求最小。
主要阀门
风系统需大量阀门管件。主要阀门:
- 冷风阀——完全分离高炉炉与冷风管。装冷风管水平段近炉侧。
- 喷吹阀—— 装冷风管主管。阀有排放装置。用于调节供炉冷风量,不产生鼓风机背压,多余风经机械联动主阀比例开闭排放装置排放。
- 热风阀—— 分离高炉热风炉与热风管,当炉处“加热”模式或完全与高炉分离。装热风管水平段近炉侧。
- 大气阀—— 将高炉炉从烟囱释放。
- 煤气节流阀—— 控制供热风炉煤气燃烧器煤气量,正常运行和断电时全开燃烧器管道。装煤气管垂直段。
- 混合节流阀—— 调节冷风速率。装冷风管垂直段近炉侧。
- 烟囱阀—— 分离高炉炉与烟囱。
- 分离阀—— 停止向炉供风时快速覆盖混合风管段。装冷风混合风管水平段。
总风箱
环绕高炉炉腰上方的大直径圆管称总风箱。将热风从热风管分配入炉,通过若干喷嘴称风口。总风箱内衬耐火材料绝缘保护外钢壳免受高温风侵害。
风口与风口座
风口是允许总风箱热风进入高炉的小管。为特形喷嘴,热风经其喷入高炉。风口用铜制,通常水冷,因直接暴露炉温。像自行车轮毂辐条状分布高炉四周。风口座为鹅颈管、膨胀节、连接管、弯头、窥视孔、风口管、固定装置和张紧装置组件。风口座作为总风箱与风口连接,适应热风输送系统与高炉相对运动。
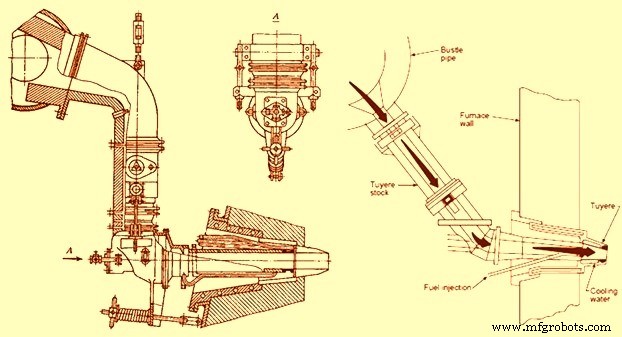
连接热风系统与风口的风口管嵌入风口底部加工球面座。风口冷却器和风口水冷。现代高炉热风温度超1150℃时,风口本体水道设计水速>20m/s,风口鼻部水道水速>28m/s以提高传热率。部分现代高炉风口管鼻部也水冷,但多数老炉不此。喷煤枪从风口管壁进入,通常偏心约50mm距风口管鼻部后排料。部分配双喷吹系统,风口管两开口利用多种风口燃料。随喷吹煤粉增加,喷枪布置更关键,防喷枪撞击风口内壁及利于煤粉燃烧。风口管经缰绳拉杆张紧紧贴风口,缰绳拉杆连接风口座与炉底套。缰绳拉杆端弹簧允许风口管随热风温度变化热胀冷缩有限运动。风口管为合金钢管衬耐火材料防金属过热。
风口座主要部件通过抛光锥面紧密连接,后续部件紧密嵌入前一件。闭合配合锥面提供接头密封完整性。操作加热周期扰动及风口座任一接头泄漏均导致构件烧损失效。
风口、风口冷却器和风口管在最苛刻温度条件下工作。风口冷却器置于炉衬胸部。喷嘴与风口耦合,风口已深入高炉本体250-350mm。
风口管通常钢制外涂特种陶瓷耐火衬里。风口用铜制。早期风口用压制铜板,壁厚达8mm。现风口通常离心浇铸铜,保证材料最大均匀性和无微孔,获最大操作寿命。此法比真空铸造稍贵。真空铸造有时也用于风口生产,转化成本较低但可能有轻微材料不均匀。无论如何,风口生产铸造法因运行能力更高几乎取代焊接结构,尽管后者生产成本较低,也与空心铜风口冷却器铸造相关。风口冷却器也用铸造法制造,材质铜(较少青铜)。安装炉衬胸部,法兰加焊接固定炉底套。
高炉风口由直接供内表面水冷却,供水量15-25m³/h。排出冷却水升温不超15℃。供风口和风口冷却器冷却水压力通常不超5-10kg/cm²。用含铜≥99.5%铜作材料,能在极热条件下有效移除风口锥体热量。
风口座后部风口管与风口中心线上有小孔,可插入杆清理风口管物料。孔用盖封闭,需时可开但关闭时气密。盖称风口盖或窥视盖,装玻璃窥视窗允许操作员直接检查风口前炉内情况。风口座上部经万向节连接耐火衬里鹅颈管喷嘴,用挂钩键钳紧挂杆座席。每鹅颈管再经法兰螺栓连接总风箱内径径向伸出颈管。风口座设计长寿命易操作。图2示典型风口座布置示意图。
制造工艺