


金属铸造工艺:从液态金属到成品零件
金属铸造工艺分类
金属铸造是制造金属材料的成形工艺,是液态金属成形最直接、最简捷、往往成本最低的近净成形路径。工艺流程:液态金属浇注含目标形状空腔的模具,冷却凝固后脱模得到铸件。铸造常用于制造其他方法难以或不经济加工的复杂形状。
金属铸造工艺(图1)分两大类:① 非消耗型模具铸造 ② 消耗型模具铸造。再按模具材料(砂/金属)和浇注方式(重力/真空/低压)细分。
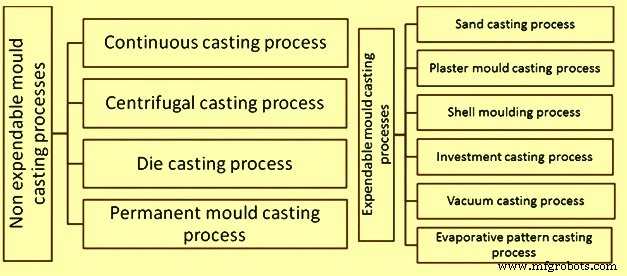
图1 金属铸造工艺分类
非消耗型模具铸造
模具每个生产周期无需重制。包含至少4种工艺:① 连铸 ② 离心铸造 ③ 压铸 ④ 金属型铸造。该类工艺提高零件重复性,实现近净成形。
连续铸造
定义:高产量、恒定横截面金属型材连续生产的精炼铸造工艺。液态金属浇注入水冷开口铜结晶器,在“仍液态”中心上方形成固态金属外壳。液态金属从外向内逐渐凝固。初凝后铸坯(称铸条)连续引出结晶器。预定长度经机械剪切或移动氧燃料切割割下,送后续成形或中间库。截面规格:板坯、薄板坯、板条、方坯、圆坯。适用连续生产标准品、提升终品质量,因成本效益广泛应用。连铸金属:钢、铝、铜、铅。
离心铸造
1852年Alfred Krupp发明,用于制造铁路车轮钢轮箍。液态金属浇注入旋转模具中心(旋转轴线),离心力将液态金属甩向周向。永久模具高速旋转(300-3000 rpm),离心力使金属贴附模具内壁冷却凝固。外径细晶组织(模具表面淬火效应)耐大气腐蚀,常用制管。金属比杂质重,杂质集中内径可机加工去除。内径表面粗糙度差于外表面。机型分卧式(长薄圆柱)和立式(环件)。凝固从外向内,利用定向凝固赋予有益冶金性能。有时弃内外层仅用中间柱状区。
压铸
高压将液态金属压入模腔。模腔由两块工具钢硬化模具加工成型,工作原理类似注塑模。主要合金:锌、铜、铝、镁、铅、白锡(锡铜锑合金)、锡基合金。铁基合金压铸也可行。按金属类型选热室/冷室机。
热室法(锌合金、镁):压室永久充满液态金属。循环:合模→鹅颈缸满液→柱塞压射入模腔保压凝固→开模退芯→铸件留顶出模→柱塞回退吸液→顶针顶出→进料口打开补液。适用低熔点、不与模具钢合金化的金属(锡、锌、铅)。
冷室法:每周期浇注液态金属入冷室。循环:合模→勺浇液态金属入冷室缸→柱塞高压压射入模腔保压凝固→开模柱塞随动推出固化料→退芯→顶针顶出→柱塞复位。适用高熔点金属(铝、铜及合金)。
设备模具资本成本大,限于大批量生产。压铸仅四主步骤,单件增量成本低。特别适合大量中小型铸件。压铸产量居各铸造法首位。两变种:无气孔压铸(消除气孔缺陷)、直射压铸(锌铸件减少废料提高收得率)。压铸用于精细零件,适合大量中小型、细节好、表面质量高、尺寸一致性要求场合。
半固态金属(SSM)铸造是改良压铸工艺,减少/消除常规压铸残余气孔。原料非液态金属而是半固半液高粘度浆料。改良压铸机将半固态浆料注入可复用硬化钢模。高粘度半固态金属在受控充模条件下非湍流充模,基本消除有害气孔。SSM商用主铝镁合金。可热处理至T4/T5/T6态。热处理+快冷(未涂层钢模)+微气孔=优异强韧性组合。其他优势:复杂形状、净成形、耐压、严公差、薄壁铸造。
金属型铸造
采用可复用金属模具(金属型),通常重力浇注,也可用气压/真空。变种倾转铸造造空心铸件。常用铝、镁、铜合金;锡、锌、铅合金;铁、钢用石墨型。金属型虽可复用但寿命有限。
模具两半通常用灰铸铁、钢、耐火合金。型腔含浇注系统机加工成型。空心件用金属芯或砂芯(视脱芯能否不损铸件)。模具表面涂敷粘土/耐火料延寿。造型前喷石墨/硅砂润滑:改善液流、利于脱模。可自动化、高产率、优异公差表面。
模具材质:灰铸铁(最佳热疲劳抗性)、钢、青铜、石墨。选材因抗冲蚀热疲劳。模具不复杂(无塌陷补偿收缩),铸件凝固即开模防热裂。芯可用砂/金属。首铸前预热模具并连续使用维持均匀温度:减热疲劳、利金属流动、控制冷却速率。排气靠两半模微缝,不足则微细排气孔(透气不漏金属)。设置冒口补偿收缩,收得率通常<60%。涂层不足时用机械顶针脱模,留微小圆印。
金属型铸造四主类:① 重力 ② 倾转 ③ 低压 ④ 真空。
重力法:预热模具150-200℃利流减热损→涂耐火料/模具洗液防粘延寿→装芯合模→浇注→凝固后即开模取件防热裂→循环(免预热,余热足、涂层可用数炉)→最低实用温度浇注减裂气孔。
倾转法:造空心铸件变种。浇注冷却至模具形成壳→倒出余液留空心壳。表面细节好但壁厚不均。用低熔点金属。比实心铸造省料、产品更轻便宜。空心件通常有倒余液小孔。类似“倾转成型”用于汽车热塑性仪表盘:液态树脂浇注热空心模→形成粘性皮→倒出余浆→冷模→脱模。
低压铸造:低压气体(20-100 kPa)压液态金属入模腔。压力施加液面顶部,迫使液态金属上行经耐火浇注管入模底。浇注管延伸至包底,入模金属极洁净。无冒口(压力补缩)。收得率>85%(无冒口、浇管金属回包复用)。主铝镁合金,部分铜合金。优势:恒压充模湍流极小,最小化气孔夹渣;力学性能比重力铸造高~5%。劣势:周期长于重力铸造。
真空铸造:保留低压优势,且液态气体最小化、液态更洁净。可造薄壁型材、优异表面。力学性能比重力铸造高10%-15%。
消耗型模具铸造
统称含砂、塑料、壳、石膏、熔模(失蜡)铸造。使用临时非复用模具。
砂型铸造
又称砂模铸造,最流行简易铸造之一。模具材料用砂。沿用数百年。砂型允许比金属型更小批量、低成本。视砂型类型可铸大多数金属。砂型铸件在铸造车间生产。>70%金属铸件经砂型铸造。
铸造砂便宜、耐火度足(甚至造钢件)。除砂外混入/含适当粘结剂(通常粘土)。混合湿润(通常水、有时其他物质)发展粘土强度塑性使混合料适合造型。砂通常装于型箱/模箱系统。模具型腔浇注系统通过砂型绕木型/模型压实成型。
砂型铸造高产出率(1-20件/小时·模)需数天甚至数周准备期,大型件生产无可匹敌。湿型砂几乎无件重限,干砂实际件重限2300-2700kg。最小件重0.075-0.1kg。粘结剂:粘土、化学粘结剂、聚合油(如机油)。砂多数业可循环再用、维护少。
用天然/合成砂(湖砂),主要耐火材料石英(SiO₂)。砂粒需足够小密实堆积、足够大透气排浇注气体。大型模用湿型砂(砂粘土水混合)。砂可再用,溢料割除再用。典型砂模两半:上半cope、下半drag。液态金属流入两半间隙(型腔)。型腔几何由木型(模样)创建,形状近似铸件。漏斗型腔:顶部浇杯、管状颈部浇道。液态金属注入浇杯顺浇道下流。横向浇道连接浇道底与型腔。浇道接型腔处称内浇口。顶面额外型腔作冒口:溢流金属入冒口作储料库。凝固收缩时冒口补缩防缩孔。排气孔连通型腔大气排气。砂芯造内表面(空心件/内腔)。砂芯:砂加粘结剂烘烤定型。装配:芯置drag型腔→cope盖上→锁模。铸造后落砂、取芯(通常碎芯)。
石膏模铸造
类似砂型,以石膏(硫酸钙CaSO₄)代砂。石膏非纯石膏,含添加剂改善湿/干强度、透气性、造型性。如滑石/氧化镁防裂凝固;石灰水泥限烘烤膨胀;玻纤增强。砂作填料。配比:70-80%石膏、20-30%添加剂。石膏细白粉,加水成粘土稠度可绕模成型。石膏模可精加工得优异表面精度。但>1200℃软化不耐高温,主用非铁金属(锌、铜、铝、镁)。
工序:拌石膏→模样喷离型剂防粘→浇注石膏震动充填细节→~15分钟凝固→脱模→120-260℃烘烤除水→装配预热浇注→凝固后敲碎石膏取件。石膏不可再用。石膏导热低,铸件冷却慢,组织均匀(少翘变、少残余应力)。准备<1周,产率1-10件/小时·模,件重45kg至30g,优异表面精度。石膏模铸造因低成本、近净成形,是复杂件廉价替代工艺。
壳模铸造
又称壳模铸造,用树脂覆砂成模。类似砂型但型腔由硬化砂“壳”而非砂箱形成。砂比砂型细,混树脂经模样加热硬化成壳。因树脂和细砂,表面光洁度高得多。易自动化、精度高于砂型。适合需高精度的中小型复杂件。比砂型:尺寸精度高、生产率高、劳动强度低。
工序:金属模样(形状同零件)加热175-370℃→喷润滑剂(硅油)→覆砂树脂混合料→热固化树脂/环氧粘结剂胶结砂层成壳→重复增厚→烘烤固化→脱模→合两半壳成模→浇注→凝固后敲碎壳取件。适用铁/非铁金属:灰铸铁、碳钢、合金钢、不锈钢、铝合金、铜合金。典型件:齿轮箱体、缸盖、连杆、杠杆臂等中小型高精度件。
熔模铸造(失蜡法)
古老工艺,5000年前用蜂蜡作模,今用高科技蜡、耐火材料、特种合金,生产高质量部件,核心优势:精度、重复性、通用性、完整性。因模样被耐火材料“投资”(包围)得名。蜡模脆弱需极度小心。优势:蜡可再用。
工序:① 注射成型蜡模 ② 多蜡模组装中心蜡浇道 ③ 浸液态陶瓷浆→细砂床,多层 ④ 干燥陶瓷→熔出蜡→烧结陶瓷烧尽蜡 ⑤ 重力浇注液态金属,凝固后件/浇道/浇杯成整体铸件(浇注前倒出余液可造空心件) ⑥ 振动/水喷砂敲碎陶瓷壳 ⑦ 高速摩擦锯切离浇道、微精整。适用多种金属/高性能合金近净成形重复生产。虽主小件,但可造整机门框(钢件300kg、铝件30kg)。比压铸/砂型贵,但可铸复杂轮廓、近净成形、少/无后续加工。
真空铸造(重力反向铸造)
适用:气体夹带问题、复杂细节/倒扣、纤维/钢丝增强材料。基本同熔模,区别充模步骤:真空泵吸液态金属向上入模。模具倒置降入装液金属烧瓶。优势:充模后短时泄压,未凝固金属回烧瓶,可造空心件。热量多通过模具-金属界面传导,靠近模具表面金属先凝固,凝固前沿向内推进。充模极短时排液可得极薄壁空心件。
消失模铸造
模样材料浇注液态金属时气化,无需脱模。最常用聚苯乙烯泡沫。两主工艺:失泡铸造、全模铸造。
失泡铸造:类似熔模但泡沫代蜡。利用泡沫低沸点简化熔模,免脱蜡。
全模铸造:砂型+失泡结合。发泡聚苯乙烯模样包砂(似砂型)。浇注直接汽化泡沫。
区别:失泡用无粘结砂,全模用粘结砂(湿型砂)。差异小术语重叠大。非专有术语:无型腔铸造、发泡蒸发铸造、泡沫气化铸造、失模铸造、Castral法、发泡聚苯乙烯成型。专有术语:Styro-cast、Foam cast、Replicast、Policast。
制造工艺