


Corex工艺:清洁低成本的传统炼铁替代方案
Corex炼铁工艺
20世纪末,为开发熔融还原技术作为生产液态铁(热金属)的替代路线,采取多项新举措。因传统高炉(BF)炼铁依赖冶金煤,冶金煤不仅昂贵,且在焦炉转化为高炉焦炭过程中伴随环境问题。熔融还原工艺基于熔融还原技术,生产热金属无需冶金焦。Corex工艺是这些举措之一,是首个且唯一商业化确立的、基于非焦煤的熔融还原工艺,作为高炉替代路线生产热金属。
Corex工艺由奥地利技术供应商VOEST于20世纪70年代末开发,1980年代确认可行性。1981年德国Kehl建成首座试验厂。商业化与南非钢铁商ISCOR合作达成,1989年11月在其Pretoria厂投产C-1000(C-0.5M)模块。该首代反应器称熔融气化炉,炉床直径5.5米,热金属产率40-60 t/h,额定年产30万吨。首代工艺通用性有限,解决大量技术问题,但帮助跨越该熔融还原技术关键示范阶段。
模块升级与商业化部署
C-1000模块成功运行后,开发商推出C-2000(C-0.8M)模块:炉床直径7.3米,热金属产率80-100 t/h,额定年产60-80万吨。首台C-2000于1995年在POSCO浦项厂投产。此后:Archelor Mittal南非Saldanha厂(1998年12月)1台,印度JSW Bellary厂(1999年8月、2000年4月)2台,印度ESSAR Hazira厂2台。
C-2000商业成功后,开发商提供更大产能模块:(i)C-1.0M模块,炉床直径7.8米,产率100-125 t/h,年产80-100万吨;(ii)C-1.3M模块,炉床直径9.4米,产率125-160 t/h,年产100-130万吨;(iii)C-3000(C-1.5M)模块,炉床直径9.6米,产率160-180 t/h,年产130-150万吨;(iv)C-2.0M模块,炉床直径11.5米,产率210-240 t/h,年产170-200万吨。宝钢集团在上海罗泾厂先后投产两台C-3000(C-1.5M)模块(2007年11月、2011年3月)。
如今Corex技术是公认生产液态热金属的工艺,质量与高炉铁水完全一致。它是工业化商业化验证的直接熔融还原工艺,允许直接从铁矿石和非焦煤成本高效、环保兼容地生产热金属。它是由烧结厂、焦炉、高炉组成的传统高炉路线的唯一替代方案。
Corex工艺区别于高炉路线的特点
- 直接使用非焦煤作还原剂和能源
- 铁矿石可直接以块矿、球团形式可行装入工艺
- 用纯氧代替富氮热风。非焦煤直接使用因煤在熔融气化炉内焦化,高拱顶温度>1000℃致使非焦煤释放烃类完全裂解,避免焦油生成。典型Corex矿料负荷为30%块矿+70%球团。运行结果显示甚至块矿比例达80%仍能稳定运行。高纯氧生成无氮顶煤气,因高热值可循环还原或作热能/发电用。
Corex工艺吸引力所在
- 适合炼钢的热金属质量
- 消除焦炉和副产品厂,投资运行成本低
- 工艺相关排放率低
- 可用多种铁矿石特别是非焦煤
- 生成高价值输出煤气,可发电、生产DRI、替代天然气等多用途
工艺描述
Corex工艺最创新特征是将铁还原和熔融操作分离为两个独立反应器:还原竖炉和熔融气化炉。两级操作中,竖炉产出DRI装入熔融气化炉熔化。熔融气化炉中非焦煤经吹氧气化,预还原铁矿石/球团熔化。出气用于上游竖炉还原铁矿石/球团。工艺流程示意图见Fig 1,主要装置段示意图见Fig 2。
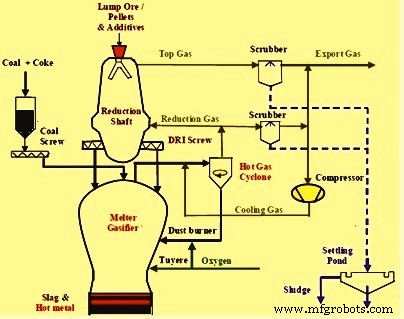
图1 Corex工艺流程示意图
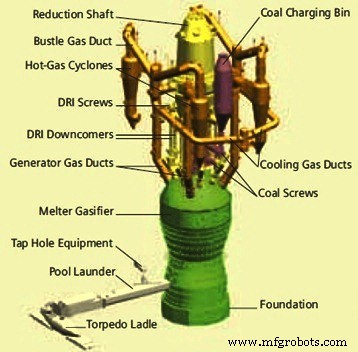
图2 Corex主要装置段示意图
还原竖炉
铁矿石(块矿、球团或混合)装入还原竖炉,在逆流还原煤气作用下还原为直接还原铁(DRI)。物料靠重力在竖炉下降。还原煤气~800-850℃、>3 kg/cm²压力逆流上升至炉顶,以~250-300℃排出。铁质物料在竖炉直接还原至>90%冶金化度,称DRI。DRI冶金化度和熔剂煅烧程度强依赖四参数:(i)还原煤气量和质量,(ii)还原煤气温度,(iii)铁质负荷可还原性,(iv)装料平均粒度和分布。随后热DRI(~800℃)和部分煅烧石灰石、白云石经调速螺旋卸料机从还原竖炉卸入熔融气化炉。
熔融气化炉
熔融气化炉主要分三反应区:(i)气态游离板区(上部/拱顶),(ii)焦炭床区(中部、氧风口上方),(iii)炉床区(下部、氧风口下方)。因连续气流穿过焦炭床,焦炭床与游离板区过渡区也存在流化床。熔融气化炉操作压力3-5 kg/cm²,上部流化床区~1500℃,下部熔融集液区~1550℃。非焦煤、石灰石、石英经锁斗系统装入流化床上方游离板区,快速加热至1000-1200℃。竖炉也加入部分配焦,防止矿/球团粘连架料、维持床层透气性。
挥发分析出,固定碳破碎颗粒落入气化区,氧气通过高炉型风口喷吹燃烧碳生成一氧化碳(CO)。喷吹氧气化煤焦生成CO。热煤气显热传给焦炭床,用于熔化铁渣和其他冶金反应。放热燃烧提供能量完成热DRI还原并熔化渣铁。除最终还原熔化外,所有其他冶金反应也在熔融气化炉进行。热金属和渣按常规高炉实践出铁出渣。
还原煤气生成与输出煤气
竖炉还原煤气由熔融气化炉流化床中煤与氧部分燃烧产生。熔融气化炉出煤气1050-1100℃,掺入冷却煤气冷却至还原煤气温度(800-850℃)。经热旋风分离器清洗回收夹带细粉。部分洁净煤气作为含>94% CO+H₂的还原气体引入竖炉。剩余煤气与竖炉净化尾气混合,作为输出燃料煤气(即Corex煤气)。
Corex煤气热值~2000 kcal/Nm³。主要体积组分:CO~44%,CO₂~30%,H₂~21%,水分~1%,N₂~2%,CH₄~1.5%,粉尘<5 mg/Nm³。供各用户Corex煤气压力通常~700 mm水柱。
煤气循环利用
热量物料衡算计算在Corex运行中起重要作用。由压缩机站和CO₂移除组成的循环系统可使更多输出煤气用于冶金工作。这提高输出煤气利用率,改善整体经济性并更环保。基于煤气循环的利用率提高,熔融气化炉煤气产生量显著降低,直接反映为燃料和氧气消耗降低。渣产生量也减少20%以上。
工艺化学
Corex工艺采用高炉概念,但将高炉在粘结带界面虚拟分为两半(图3)。工艺分三阶段。第一阶段在还原竖炉,铁矿石负荷经熔融气化炉逸出气体还原转化为热DRI。热DRI机械传送至熔融气化炉进行第二、三阶段。第二阶段在熔融气化炉中,加入煤和氧气熔化渗碳热DRI。第三阶段在熔融气化炉上部,维持煤焦流化床。此处CO₂和水分(H₂O)转化为CO和H₂。因离开熔融气化炉煤气中几乎无CO₂或H₂O,Corex煤气后燃烧度为零,得到富化学能煤气。
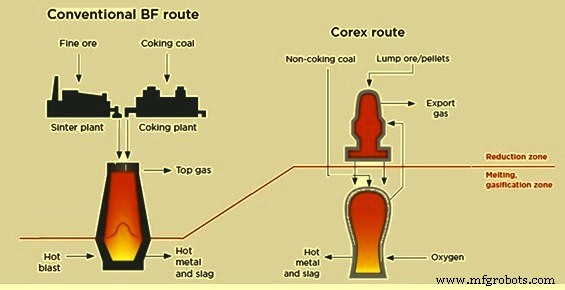
图3 高炉路线与Corex路线概念对比
还原竖炉反应
- 铁负荷经CO和H₂分级还原冶金化:Fe₂O₃ → Fe₃O₄ → FeO → Fe
- 石灰石白云石煅烧:CaCO₃ = CaO + CO₂;CaCO₃·MgCO₃ = CaO·MgO + 2CO₂
- 碳沉积反应和碳化铁(Fe₃C)形成:2CO = CO₂ + C;3Fe + 2CO = Fe₃C + CO₂
上述反应中,氢还原铁氧化物和煅烧为吸热,CO还原铁氧化物和碳沉积为放热。还原煤气在竖炉因烧石灰和白云石几乎完全脱硫:CaO + H₂S = CaS + H₂O;MgO + H₂S = MgS + H₂O。顶煤气低硫化氢含量对Corex煤气后续使用重要。
熔融气化炉反应
- 煤干燥:100℃
- 煤脱挥发分:200-950℃,释放甲烷(CH₄)和高碳烃(CₙHₘ)
- 挥发分分解:熔融气化炉游离板区高温下烃类裂解为氢和元素碳(CₙHₘ = nC + m/2 H₂)。需所有高碳烃在游离板区裂解以保证优质还原煤气生成。通过维持拱顶温度1050-1100℃实现。游离板区其他反应:(i)CO₂ + C = 2CO(布杜亚尔反应),(ii)H₂O + C = CO + H₂(水煤气反应),(iii)CO + H₂O = CO₂ + H₂(变换反应)。
- 未煅烧石灰石白云石煅烧
- 海绵铁残余铁氧化物还原
- DRI中FeO由焦炭床碳直接还原
- 煤焦氧燃烧:风口前区域存在熔融气化炉最高温度。风口区碳气化反应:(i)2C + O₂ = 2CO,(ii)2CO + O₂ = 2CO₂,(iii)C + CO₂ = 2CO
- 铁渣熔化分离,出热金属和液态渣
产品特性与单耗指标
Corex工艺典型热金属成分:C-4.5%,Si-0.5%,Mn-0.08%,S-0.03%,P-0.1%。热金属温度~1470-1500℃。
典型渣成分:CaO-35%,MgO-13%,SiO₂-31%,Al₂O₃-15%,FeO-0.4%,TiO₂-0.5%,S-1.2%。液态渣温度~1520-1580℃。
典型Corex顶煤气组成:CO~42%,H₂~19%,CO₂~31%,CH₄~1.9%。典型还原煤气组成:CO~62%,H₂~23%,CO₂~9%,CH₄~2%。典型输出煤气组成:CO~44%,H₂~21%,CO₂~30%,水分~1%,N₂~2%,CH₄~1.5%,粉尘<5 mg/Nm³。
典型单耗(每吨热金属):干基非焦煤~940 kg,熔剂~265 kg,氧气~520 Nm³。配输出煤气循环时:干基非焦煤~770 kg,熔剂~185 kg,氧气~455 Nm³。典型生成量(每吨热金属):液态渣~340 kg,输出煤气~16,500千Nm³,热值~1910 kcal/Nm³。配循环时:液态渣~265 kg,输出煤气~14,100千Nm³,热值~1790 kcal/Nm³。
Corex工艺总能量输入约45%用于炼铁,其余进入输出燃料煤气。产出热金属碳硅含量与高炉相似。但非焦煤中几乎所有硫进入渣和热金属。有机硫在煤气化并被DRI吸收,以硫化铁形式返回熔融气化炉。
环保方面
Corex工艺将大部分污染物以惰性状态捕获在渣中,释放烃类在熔融气化炉拱顶销毁。因熔融气化炉原位焦化煤,大部分霍捕获在渣中,大幅降低气态SO₂或H₂S排放。因用纯氧代替热风,Corex显著降低NOx氮排放,粉尘排放也有优势。Corex排放水平远低于含高炉、烧结厂、焦炉的BF路线。
Corex热金属生产CO₂排放比高炉路线至少低15%。大气排放也低于常规高炉。CO₂排放~1420 kg/tHM vs 高炉~1900 kg/tHM。SO₂排放~55 kg/tHM vs 高炉路线~1400 kg/tHM。颗粒物和NOx排放约为高炉路线10%。酚类排放~0.04 g/tHM vs 高炉~100 g/tHM。硫化物排放~0.01 g/tHM vs 高炉~180 g/tHM。氨排放Corex~60 g/tHM vs 高炉~900 g/tHM。废水氰化物排放Corex路线完全消除。
优势与局限
优势
- 比传统高炉路线降低单位投资成本
- 生产成本更低
- 排放排放低,环保性能更好
- 输出煤气高热值适用广泛应用
- 原料使用灵活,可用多种铁矿石和煤
- 运行灵活性好:产能、停车、原料变更
局限
- 熔融气化炉需优化煤和DRI分布避免热气边缘流动
- 无后燃烧导致输出煤气化学能损失,煤耗高
- 冷却煤气压缩机等多设备维护导向
- 热DRI传送和热煤气循环在检修期有危险
- 熔融气化炉因用劣质生煤致焦炭床状况差,高频压力峰值,导致粉尘循环系统和煤气净化系统卡堵
- 对工艺输入质量参数敏感:粒度、细粉比例、高温下煤/铁矿石/球团的解离和降解行为
制造工艺