


钢铁废钢分选与预处理优化:可持续回收利用关键技术
钢铁废钢及其分选预处理工艺
钢铁废钢回收近年受新兴环保倡议关注推动加速,因增加废钢消费减少资源开采需求,降低环境影响。废钢回收也是铁资源明智管理一部分。据世界钢铁协会,集成炼钢路线(高炉BF+转炉BOF)生产1000kg粗钢消耗1400kg铁矿石、800kg煤、300kg石灰石、120kg废钢;电弧炉(EAF)路线平均用880kg废钢配合不同量其他原料(DRI、铁水、粒铁)、16kg煤、64kg石灰石生产1000kg粗钢。平均回收1吨钢可节约约1030kg铁矿石、580kg煤、50kg石灰石。废钢回收还节约能耗。炼钢中99.9%熔化废钢消耗于新钢生产,产生极少环境有害废弃物。
废钢分类
按生命周期成为废钢时机,废钢分三大类:(i)自产废钢,(ii)新废钢,(iii)旧废钢。
自产废钢
钢厂生产新钢产品过程中内部产生废钢。又称周转废钢,为钢铁生产过程中产生的修边料或废品形式物料。极少离开钢厂生产区,直接就地返回炼钢炉再熔。物理化学性质已知。技术进步显著减少自产废钢产生。
新废钢
又称即时或工业废钢。来自制造钢产品的加工制造单元。钢材切割、拉拔、挤压、机加工时积累废钢。铸造也产生余金属废钢。新废钢含车屑、切屑、冲裁料等制造零件时剩余物料。通常快速经废钢加工商/商贸或直接回钢厂重熔,避免仓储空间和库存控制成本。新废钢供应量是工业活动函数。活动高则产生更多新废钢。新废钢化学成分和物理特性已知。通常洁净,即未混杂其他材料。原则上熔炼前无需重大预处理,虽可能需切割定尺。
旧废钢
又称消费后废钢或报废废钢。工业消费钢产品(汽车、家电、机械、建筑、桥梁、船舶、罐头、铁路车辆等)寿命结束后废弃钢铁。旧废钢经消费周期后收集,单独或混合,常有一定污染度,高度依赖来源和收集系统。因许多产品寿命>10年甚至>50年(如建筑产品),自大规模炼钢开始起累积大量在用钢铁产品。旧废钢常为使用数年数十年材料,化学成分物理特性通常未知。也常混杂其他垃圾。因此旧废钢是最难、成本最高的钢再利用形式。纳入再生产品前可能需清洗、分选、除涂层等预处理。
废钢来源形式繁多,需采用多种分选预处理工艺在进入炼钢工艺前去除污染物和/或回收其他有价值材料(有色金属)。
废钢分选预处理工艺
自产废钢几乎无需预处理,大块废钢可能需氧枪或气割定尺以适应炼钢炉装料。大部分配新废钢同理。但部分配新废钢需加工。
船舶、汽车、家电、铁路车辆、型钢等大件需切割以便装入炼钢炉。可用剪切机、手持切割炬、破碎机、碎碎机。人工分选显然指手工从废钢移除部件。最适合从废钢移除杂项附件(如报废汽车散热器、散热器塑料端箱等)。金属与非金属分离也常人工完成。
机械处理工艺
常用机械工艺将大块废钢减小至可整合、运输、后续加料炼钢炉尺寸。设备和工艺如下:
- 打包:废钢在强力机械/液压压力机压缩成致密立方块称包块。打包机将高比表面积低密度疏松废钢(如车屑)压实。打包机用达三根液压缸压缩需高密度装炉废钢。600马力最大打包机<2分钟将三辆无发动机压扁汽车压成2.5吨、1m×0.5m×2m包块。优势:(i)车辆装载重量更大降低运费,(ii)给定空间存储更多物料,(iii)废钢搬运存储更容易快速系统化降低成本,(iv)获得更密炉料。
- 压块:压块机中小废钢在两逆向旋转滚筒间口袋压实。视材料可辅助加热压实。
- 剪切:剪切机强力刀片切断废钢定长。液压闸式剪切机切割工字钢、船板、管材、铁路车厢侧板等重型钢材。剪切机首力300-2000吨以上。最便宜鳄鱼剪切厚200mm重熔废钢。大型剪切更强力。
- 碎碎:用于含其他材料(玻璃、塑料、橡胶、有色金属等)钢废钢如汽车、家电。巨大功率电机驱动硬化钢锤/刀将物体碎成小件,主经磁铁分选回收钢废钢留下其他材料。碎碎机资本和运行成本高,仅大量废钢定期供料时合理。碎碎机称破碎机。用巨大锤磨将大块废钢碎成拳头大小。中型碎碎机用36根~120kg锤击碎废钢。主要原料汽车车身,"白色家电"(炉灶、洗衣机、干衣机、冰箱)等大件也可碎碎。视规模碎碎机月处理1500-20000吨以上废钢。碎碎工艺产出三类物料:(i)铁金属(铁钢),(ii)轻组分碎碎残渣,(iii)重组分碎碎残渣。两残渣单独或合称碎碎残渣(SR)。"碎碎絮"指碎碎过程中旋风空气分离收集的低密度轻材料。铁金属经碎碎机操作员磁选回收。SR重组分主要含铝、不锈钢、铜、锌、铅。重介质分离和涡流分离为从SR重组分回收金属主要技术。
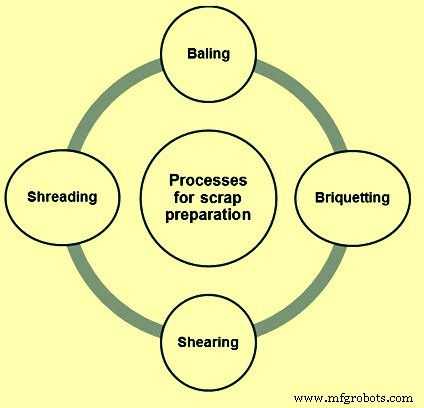
图1 钢废钢制备工艺
磁选工艺
大量铁废钢从其他材料分离时用磁选。用永磁体和电磁铁。后者可通断电拾取放下物料。磁选可为带式或滚筒式。滚筒式中永磁体置于旋转外壳内。物料在皮带上通过滚筒下方。带式分离器类似但磁体在绕行连续皮带滑轮间。磁选有局限:不能分离铁钢与镍和磁性不锈钢。含铁复合件被收集可能污染钢液。常配合人工分选避免此类事件。
涡流分离工艺
涡流分离用于从废料和SR中分离有色金属。一般跟随初级磁选,利用非磁性金属导电性。通过给料流通磁电流,利用磁场与金属感应涡流排斥力交互作用。倾斜坡分离器为最简应用。用系列磁铁置于覆盖非磁滑动面(如不锈钢)倾斜板上。混合物料顺坡下喂,非金属直滑,金属经磁场与感应涡流交互偏向侧向。两流分别收集。变体含旋转盘分离——磁铁绕旋转轴排列;输送机头滑轮装磁铁。两工艺依赖受磁场影响/不影响材料不同轨迹分离。
重介质分离工艺
回收可再循环材料常用重介质分离(HMS)从碎碎残渣回收有色金属。利用通常由细磨磁铁矿或硅铁和水组成介质。调节固体相对比例调整介质比重。介质比重通常为两被分离材料密度中点。分离后产品/物料排干,介质回收返回工艺。粘附产品/物料上介质水喷淋去除。所得溶液经磁选回收介质。废液再用作喷淋水。HMS通常明槽进行以获等同重力分离力。小颗粒介质粘度力对抗分离力。此种情况用旋流分离器,可达数倍重力分离力。
物理化学特性分离
利用颜色、密度、磁性、火花、化学、光谱测试。废钢物料通常由熟练操作员(分选工)用有限物理化学测试识别。测试依赖颜色识别物体、视密度、化学试剂反应、化学分析、磁性、砂轮磨削火花模式、光谱分析。
颜色、密度、相对硬度等物理性质可快速分离某些材料类别。如铜黄铜可凭颜色识别,铅凭密度和相对软硬识别。区分相似牌号成分合金较难。此类情况常用磁测试、火花测试、化学光谱分析。磁测试也可用:铁镍钴为铁磁性,低合金不锈钢亦然。故磁测试虽不能区分合金,可将合金分系列。
火花测试将合金在砂轮磨削。火花颜色长度可识别合金。有光谱仪分析火花发射谱与标准比对识别合金,但非真正便携不广泛用。经验丰富火花测试操作员可通过观察火花颜色长度区分材料。
各种光学和X射线光谱仪用于识别合金成分。热电测试利用塞贝克效应识别材料。热电装置含同金属两探针,一加热一环境温。接触废钢产生特征金属电势差。化学点测试也用:滴酸等试剂金属上观察反应。定量化学分析通常确认合金精确成分。
除涂层工艺
亦称废钢净化工艺,对从废钢去除微量元素有效。多微量元素溶于钢液中,如铜、锡、锑、铁,因低氧亲和力在炼钢过程中铁存在下不氧化。意味着这些元素不能像硅、锰、铝那样氧化入渣由常规火法冶金从废钢熔体去除。为去除微量元素,废钢需在固态低温预处理。固态预处理常有优势:微量元素以纯净状态存在,或与废钢铁质部分混合、或存在废钢表面,利于去除。
多钢产品用其他金属涂层。如镀锌板、马口铁等。必需炼钢炉处理前剥离此类涂层废钢生成的涂层材料。工业现用多种钢废钢除涂层工艺。
钢废钢脱锌工艺
锌主要来源镀锌钢板废钢。装料含镀锌废钢导致烟尘排放氧化锌。因高蒸汽压(1600℃时71 kg/cm²)炼钢中大部分锌蒸发。EAF锌平衡显示:97.9%锌随烟气逸出,仅2%溶于钢、0.1%入渣。虽炼钢阶段除锌非问题,但废钢预处理阶段脱锌可避免大量镀锌废钢回收相关问题。
热法除锌通常用以下方法:
- 镀锌件加热>900℃使锌蒸发
- 加热至脆化涂层温度后磨料去除
- 加热后喷丸去除涂层
化学法除锌用氨浸或烧碱溶解镀锌废钢锌涂层。
霍霍芬斯(荷兰)开发汽车工艺废钢连续电解脱锌工艺,法国运行试验厂。镀锌废钢浸热烧碱溶液锌溶解钢不受影响。离开溶解反应器后脱锌废钢水洗压实。富锌溶液循环电解槽电解在阴极板沉积回收锌。高处理成本和额外运输成本是劣势。但对区域性大量镀锌工艺废钢供应和可靠炼钢原料需求结合决定的利基市场,此脱锌工艺提供真正直接回收解决方案。近期也研究其他脱锌方法:热处理、Cl₂-O₂气混合处理、热处理后机械后处理。
钢废钢脱锡工艺
熔点较低锡导致热钢弱化区,引起"热脆"等问题。含锡废钢(食品罐、汽车轴承)回收影响钢产品表面质量,因锡偏聚晶界导致加工表面结疤。脱锡马口铁废钢工艺含电解和碱法脱锡。
马口铁废钢电解脱锡长期商业化。马口铁废钢压成密度>1.2 t/m³捆。捆作电解阳极浸85℃烧碱浴。锡在钢阴极沉积海绵状物料刮下压成大丸处理给锡工业。脱锡后废钢残锡含量可低至0.02%。电解脱锡仅年处理>3万吨废钢单元经济高效。且适合新废钢,旧废钢有问题。
马口铁锡涂层机械处理(如碎碎)不能去除。400-550℃硫化气体硫化涂层后作为脆性硫化物相去除在实验室规模成功应用。目前工业条件下无法从钢废钢熔体除锡。实验室中锡经含Ca渣还原条件处理和1 kg/m²真空处理钢熔体成功去除。
钢废钢脱铜工艺
铜不能常规精炼从废钢基熔体去除。降低钢铜含量途径:改进废钢分选、用直接还原铁稀释污染炉料、机械/化学废钢预处理去杂。开发火法冶金脱铜技术投入大量研究。实验室规模证实铜可经硫化熔剂处理去除,更有前景方法是气相降压处理钢熔体。此法由选择性汽化铜组成,实验室规模成功测试。目前研究优化碎碎机操作控制碎碎废钢铜含量。初步结果显示铜含量可通过调节碎碎机筛网开度控制。废钢分选方面,发现人工手工拣选最有效除铜。
焚烧工艺
焚烧工艺常用于去除油、脂、漆、润滑剂、胶粘剂等可燃材料。
新型废钢分选技术
便携式光学发射光谱仪
便携式光学发射光谱仪正成为现场废钢分选识别金属重要工具。分析精度准确度虽不如实验室安装光谱仪,但足够分选混合料和大多数牌号验证要求。便携光谱仪能分离不同钢类,且能分离构成各钢类至少90%-95%单个牌号。
颜色分选工艺
颜色分选是最早工业应用自动分选工艺之一,由世界最大有色废钢分选商Huron Valley Steel Corporation(HVSC)开发。过去十年HVSC用此技术分选锌、铜、黄铜、不锈钢。颜色分选基于计算机图像分析,检测每个金属件颜色。颜色在指定范围内碎片自动从给料导出。为正常工作,用单件机制使废钢颗粒形成链状剖面进入图像检测器。
HVSC颜色分选工艺经验证极准确,金属纯度>98%。此纯度可能因分选法独立于颗粒大小形状。过去十年计算机技术进步大幅提升实时图像分析速度。工业颜色分选机进步使有效分选轻微颜色差异不同金属能力显著提升。
激光诱导击穿光谱工艺
激光诱导击穿光谱(LIBS)为废钢分选工艺,快速经济确定每块废钢实际化学成分实现最高废钢质量。LIBS技术1980年代初由Los Alamos国家实验室开发用于广泛应用。1990年代初与Metallgesellschaft合作项目首用于固体金属件分析。项目结果显示该工艺准确确定金属废钢元素组成实用性。但项目焦点在识别基体元素而非废钢全谱分析。虽有诸多优势,LIBS有局限。最大缺陷:废钢表面须无漆、润滑剂、胶粘剂,因脉冲激光只能穿透金属表面≤30埃深度。
X射线也可替代激光照亮废钢表面。X射线荧光(XRF)用于合金识别,已有多种商业便携/手持设备。
制造工艺