


连续无限轧制棒线材:尖端技术打造优质长材
棒线材无限轧制概述
无限轧制技术是从坯料轧制棒线材(长材)的最先进工艺方法。包含焊接装置,将坯料无限连接,向轧机连续供料。通过加热炉出炉坯料在轧机机架上游侧焊接实现。事实上,将被轧坯料尾端与待轧坯料头端连接是无限轧制技术关键环节。
虽无限轧制90年代末商业化运行,但技术成熟耗时颇长。主要原因:(i) 大截面热坯料短时焊接技术开发难;(ii) 需高接头质量提高成材率;(iii) 短时完整平滑去除焊接接头毛刺避免表面缺陷和坯料变形技术开发难;(iv) 焊接接头与坯料其余部分质量差异控制在可接受范围,因接头轧制拉长降低化学成分均匀性和成品力学稳定性,限制轧机产品范围。
无限轧制概念
无限轧制概念改变了以单个坯料为基础的传统轧制方法(入轧-轧制-出轧-坯料间隙循环),该循环决定了现有棒线轧机设备和控制系统设计。
加热炉出炉坯料表面氧化皮经除鳞箱高压水射流去除。随后待轧坯料头端与已入粗轧机组的被轧坯料尾端焊接。焊接随坯料前进完成。焊机安装于两刷电机驱动移动小车或两侧夹辊或两者兼有。两坯料速度匹配。焊机液压驱动夹钳夹紧两端,确保端面对中。焊接首步熔化端面,再挤压(镦粗)两坯料完成焊接。此法确保焊缝物理结构与母材一致,保证焊缝质量。
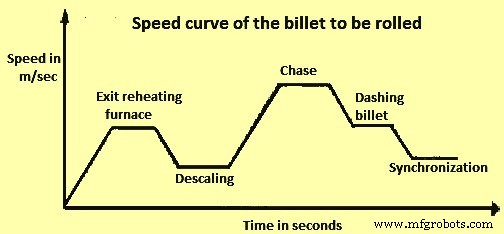
无限轧制特性对驱动系统提出特殊要求:第一,为确保焊机设备安全和焊接精度,焊机头端坯料速度须等于粗轧一道机架线速度。第二,为保除鳞效果,坯料经除鳞箱时速度较低,除鳞后加速追上轧机内坯料速度。故加热炉至粗轧机组辊道驱动系统须为多级变速驱动。第三,因轧制随机条件影响,待连接坯料追上被轧坯料位置每次不同,追赶驱动系统须对应位置伺服系统。待连坯料无限轧制速度曲线见图1。
焊接工艺过程
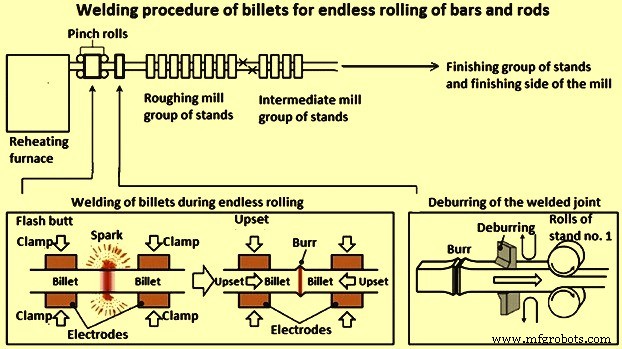
焊接随坯料前进完成。在两坯料端面间建立受控电弧,熔化双侧钢材足量体积,经液压镦粗装置挤压结合。部分钢材从两端"展开"(形成毛刺)。焊接完成后,去毛刺机清除焊接处毛刺并跟踪轧制。去除毛刺总量计入轧机成材率损失(12米坯料重量0.2%-0.3%),直接取决于坯料尺寸。全系列操作自动化,无限轧制不增加操作员负荷。
为在加热炉与粗轧机间有限空间内完成焊接,通常采用对焊闪光焊法,在极短时间内焊接。焊机安装于加热炉与粗轧机间,焊机前后装夹辊。常规轧制中,通过调整加热炉出坯时序和/或焊机前后夹辊传送速度始终保持坯料恒定间距。无限轧制焊接坯料时,由前后夹辊控制坯料传送速度,继而焊机速度与坯料传送速度同步,对坯料端部施加焊接和镦粗。
无限轧制焊接连接法为闪光对焊。坯料焊接连接时产生大量火花飞溅,向四面八方包括上方、接头两侧及焊接区下方飞溅。担心飞溅导致相邻流钢材设备/质量问题。这是无限轧制主要挑战之一,需有效控制坯料预热及后续闪光阶段产生的火花飞溅物。飞溅物若不受控散布焊接区,会粘附焊机部件和消失辊系统含传感器编码器上,潜在有害影响。为最大程度减少飞溅影响,不同无限轧制设备供应商开发不同方法。坯料焊接程序和去毛刺操作见图2。
理想状态所有物料应有相同加热轧制周期。新厂无限坯料焊接可设计接近此条件布局。但现有厂坯料离炉到达一道轧机时间差在坯料头尾间可能显著不同。轧制中小段坯料因连接两坯料输入能量温度升高,而焊机水冷夹具接触表面区域两侧温度较低。
主要影响无限连轧的两因素:(i) 轧辊磨损,(ii) 温度差。补偿轧辊磨损需微调轧缝,考虑物料展宽变化、维持连轧机架间张力、防单机架过载。需用统计压力控制实现温度一致性,最小化周期性温度偏差。
需使无限操作尽可能稳定,为精轧机提供一致条件,改善公差、冶金质量和磨机运行。实践中需补偿效应:(i) 入炉周期可能不提供头尾等温坯料;(ii) 连接过程产生温度差;(iii) 焊接接头去毛刺产生微小截面差。此外,成品卷重(若盘卷)不再与坯重挂钩,跟踪系统需设计允许质量识别和准确卷重。
焊接随坯料前进完成,要求无限轧制控制系统由驱动控制、环控制、顺序控制组成。
焊接过程自动化
有效自动化系统是焊接过程控制关键组件,保证达到所需质量水平和工艺稳定性。成功执行的焊接接头应显示主要特征:(i) 轧制过程中焊接接头坚固机械稳定,不产生成品表面缺陷;(ii) 脱碳值(焊接区)满意一致,在可接受变动范围内,低中碳钢级(碳含量≤0.4%)最大变动4%-8%;(iii) 屈服强度和抗拉强度绝对偏差不超过正常值±8%。
若熔融物料均匀性差、焊接区存在气孔气泡,上述要求可能无法满足。这些缺陷源于电弧不稳定或镦粗阶段执行不满意,特别是施加压力和实现两坯料端部所需几何"挤压"方面。故需专用自动化系统严格实时监控参数:(i) 出炉坯料温度;(ii) 基于坯料熔融特性的接合面温度;(iii) 夹具位置、夹具间张力、通过夹具电流;(iv) 接合面燃烧速度;(v) 闪光燃烧长度;(vi) 熔深和闪光时间;(vii) 镦粗阶段压力和"挤压"深度。
无限轧制工艺优势
无限轧制工艺优势如下:
- 消除坯料间隙时间。若加热炉有内置产能,轧机产能增8%-12%(轧机运行参数不变);若无内置产能,可降低轧制速度实现同等产出,节省单位能耗、减少易损件磨损。
- 消除切头切尾,成材率增0.7%-0.9%(取决于具体轧制道次设计和剪切机布局)。
- 轧机运行稳定性更高,因单一无限坯料轧制带来设置一致性。
- 轧机甩钩风险大幅降低。
- 冷床几乎无短棒产生(单一无限坯料轧制),成材率可增至1%(取决于轧制道次、产品规格、自动化水平)。
- 易损件寿命延长,因轧机架和导卫咬头次数大幅减少,机械冲击减少,轧制温度稳定性改善。
制造工艺