


爆炸焊原理、工艺分类、关键参数与应用优劣势全解析
爆炸焊概述
爆炸焊是利用炸药爆轰产生的高压脉冲(GPa 级),驱动飞板高速撞击母板,在极短时间(μs 级)内实现界面冶金结合的固相焊接方法。其核心特征是“波状界面”、“喷射清洁机制”、“高应变率动态再结晶”,能连接熔焊无法焊接的大面积异种金属组合,是大面积复合板制造的核心工艺。
基本原理
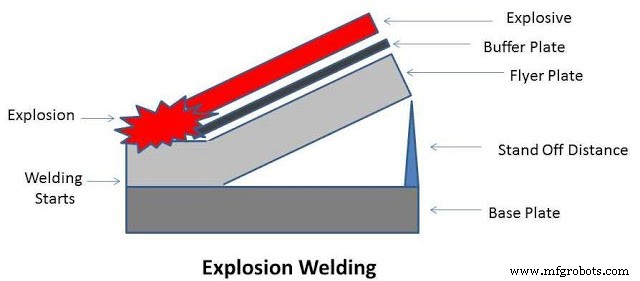
炸药爆轰产生高压冲击波,驱动飞板以碰撞速度 (Vc) 撞击母板。碰撞点形成喷射射流,高速剪切带走界面氧化膜、吸附层、污染物,露出洁净金属鲜活表面。在巨大压力(>屈服强度 10–100 倍)下,两洁净表面发生剧烈塑性变形、原子级密贴与扩散,形成波浪状冶金结合界面。波浪界面增加结合面积,产生机械咬合强化,结合强度常超母材。
关键术语与参数
| 术语 | 定义与典型值 |
|---|---|
| 母板 | 静止基板,厚/高强,通常为结构钢、不锈钢,有背衬支撑防变形 |
| 飞板 | 被驱动撞击板,薄/低屈服强度,常为钛、铜、铝、镍合金、锆等 |
| 缓冲板 | 置于飞板上表面,吸收冲击保护飞板背面,常用橡胶、泡沫、低熔点金属 |
| 立离距离 | 飞板与母板初始间隙。薄板取 2×飞板厚度,厚板取 1×厚度。决定碰撞速度与角度 |
| 碰撞角度 (β) | 飞板速度矢量与母板法线夹角,典型 10–30°。控制喷射稳定性与波长/波高 |
| 爆轰速度 (Vd) | 炸药爆轰波前进速度,6–9 km/s。碰撞速度 Vc ≈ Vd·sinβ/(1+sinβ) < 1.2×声速 |
| 常用炸药 | RDX、TNT、PETN、乳化炸药,装药量按单位面积压力设计 |
工艺分类
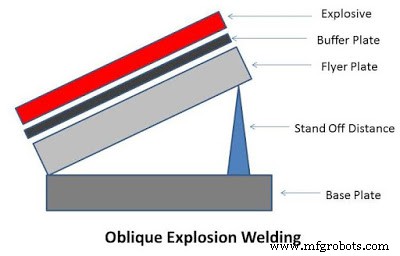
1. 斜向爆炸焊
飞板与母板成角度放置,碰撞点从一端向另一端传播。适用薄板(<10 mm)、小面积、异形件。优势:装药量小、设备简单、易控制波形均匀性。
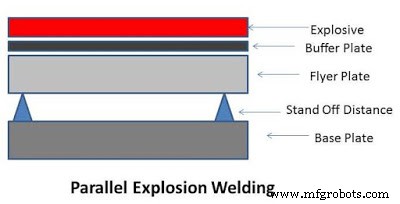
2. 平行爆炸焊
飞板平行于母板,全面同时碰撞(或微倾角同步起爆)。适用厚板(>10 mm)、大面积(>10 m²)复合板批量生产。需精密平行度控制、同步起爆技术、大面积均匀装药。
工艺流程要点
- 表面处理:机械打磨/喷砂/酸洗 → 清洗干燥 → 立即装配防氧化。粗糙度 Ra 3–6 μm 有利喷射清洁(对比扩散焊需镜面)。
- 装配定位:垫块/支架控制立离距离与碰撞角度公差 < 0.1 mm/0.5°。
- 铺设缓冲层与炸药:均匀铺设缓冲板,按设计装药量铺设炸药箱/槽,安装传爆管/雷管网络。
- 安全防护与起爆:警戒区、防飞石网、测速测压仪器就位,远程起爆。
- 后处理:清理残渣、平整矫正(爆炸冲击致翘曲)、热矫/机械矫正、无损检测(超声全覆盖)、力学性能取样。
典型应用领域
- 大面积复合板批量生产:钛/钢、镍合金/钢、铜/钢、铝/钢、锆/钢复合板,用于换热器管板、反应器内衬、海水淡化设备、船舶甲板、储罐内衬。年产能万吨级。
- 管道/筒体复合:同心圆柱爆炸焊制造双金属管、衬里管(石油化工、核电)。
- 电子/电力过渡接头:铜/铝过渡排、爆炸焊接头替代摩擦焊/钎焊,大电流接口低接触电阻。
- 军工/防护:复合装甲(钢/铝/陶瓷)、反应装甲飞板结合、穿甲弹芯套结合。
- 特种修复/拼接:大型转子轴颈修复、压力容器法兰现场复合加强。
优势与局限
核心优势
- 连接“难熔焊”异种组合:Al/Steel、Cu/Steel、Ti/Steel、Ni/Steel 等零熔融、无脆性金属间化合物连续层。
- 大面积、单次成形:单次爆炸可结合 20 m² 以上大板,效率极高。
- 结合强度超母材:波状界面+动态再结晶细晶,剪切强度达母材 100–150%。
- 母材性能基本不变:热影响区极窄(<0.5 mm),无退火软化/淬硬。
- 无填充材料、无保护气、无电源:现场机动性强。
主要局限
- 仅限塑性好、韧性高的金属:脆性材料(铸铁、高碳钢、玻璃、陶瓷)碰撞即破碎,不能焊。
- 噪声、振动、冲击波、飞石、有毒气体:环境污染大,需专用场地、严格安评、远离居民区,城市/厂内难实施。
- 工艺参数高度敏感:立离距离、碰撞角度、装药均匀性、表面洁净度微小偏差导致未结合/波浪过大/飞边过高。
- 接头形式单一:仅平板对接/搭接、同心筒体,复杂三维结构不可行。
- 后处理工作量大:翘曲矫正、表面平整、退刀/切边、无损检测全覆盖。
爆炸焊以“极端动力学条件下实现原子级结合”的独特物理机制,攻克了大面积异种金属冶金结合的世界级难题。随着数值模拟(SPH/Euler 码)指导工艺设计、电子雷管微秒同步起爆、柔性缓冲材料、绿色炸药、便携式现场爆炸焊装备的发展,其在海洋工程、核能装备、新能源电池壳体复合、电力超高压过渡接头等领域的应用持续拓展。工艺导入核心建议:必须具备专业爆破资质、专用场地、完善安全体系;关键接头实施小样工艺试验+全参数记录+无损检测验收,建立企业级工艺数据库。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析