


摩擦焊原理、分类、工艺流程与应用优劣势详解
摩擦焊概述
摩擦焊是利用工件相对运动产生的摩擦热与塑性变形热,在轴向压力作用下实现固相结合的焊接方法。无熔池、无填充材料、热影响区窄,是连接圆截面棒材、管材、异种金属的高效工艺,广泛应用于汽车、航空、石油、工程机械传动部件制造。
基本原理
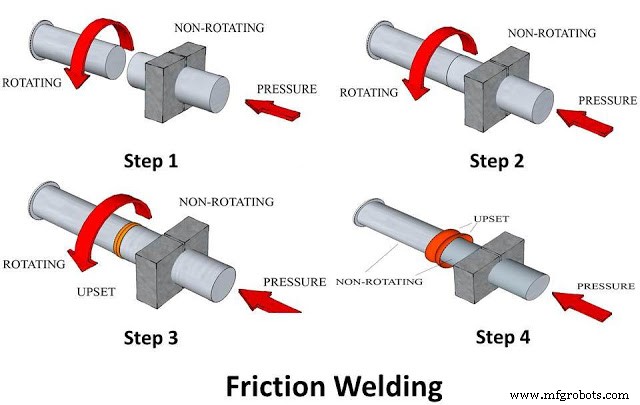
一工件高速旋转,另一工件静止并施加轴向压力。接触面摩擦产生热量(界面温度达 900–1300°C,钢材),使表层塑性化;维持/增大压力,塑性金属流动挤出氧化膜,洁净界面在热压耦合下扩散结合。关键参数:转速 (n)、摩擦压力 (Pf)、锻造压力 (Pu)、摩擦时间 (tf)、锻造时间 (tu)、烧损长度 (δ)。
主要分类
| 类型 | 驱动/制动方式 | 典型规格 | 特点 |
|---|---|---|---|
| 连续驱动摩擦焊 | 电机持续驱动,带式制动器急停 | 直径 3–100 mm 圆棒/管 | 工艺稳定、参数易控、设备结构相对简单 |
| 惯性摩擦焊 | 飞轮储能,脱离电机靠惯性旋转 | 直径 10–150 mm,大扭矩 | 功率需求低、热输入可控、适合大规格、异种金属 |
| 直线摩擦焊 (LFW) | 往复直线振荡摩擦 | 叶片/盘整体叶盘、非圆截面 | 突破圆截面限制、航空发动机核心工艺 |
| 摩擦搅拌焊 (FSW) | 非消耗搅拌头旋转搅拌 | 板材、异形截面、异种材料 | 独立工艺体系,详见专文 |
| 径向/轴向摩擦焊 | 环向/轴向相对运动 | 环形件、管板、法兰 | 特定几何结构专用 |
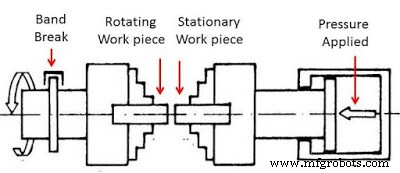
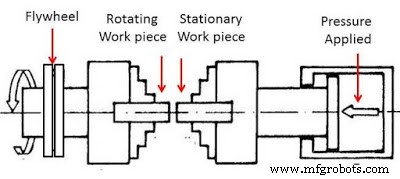
工艺流程(以连续驱动为例)
- 端面加工:车削/磨削平整垂直,粗糙度 Ra 1.6–3.2 μm,去除氧化层。
- 装夹:旋转件夹持于主轴卡盘,静止件固定于尾座/砧座,同轴度 < 0.05 mm。
- 烧结/摩擦阶段:低压接触烧结清理(可选)→ 施加摩擦压力,高速旋转摩擦至烧损量达设定值。
- 锻造/成形阶段:制动停止旋转,迅速增压至锻造压力,保压锻造致密化,飞边外溢形成飞边环。
- 冷却/卸载:保压冷却至 300–400°C 卸载,取件飞边车除。
典型应用领域
- 汽车传动系统:半轴、传动轴、转向节、气门、齿轮轴、凸轮轴、活塞杆(异钢连接)。
- 航空航天:发动机转子轴、起落架支柱、涡轮盘-轴整体叶盘 (LFW)、钛合金管路。
- 石油/化工/海工:钻柱、抽油杆、阀体、换热器管板-管复合(爆炸焊/摩擦焊竞争)。
- 工程机械/液压:液压缸活塞杆、缸体法兰、减震器部件。
- 电气/电子:铜/铝过渡接头、触头焊接(惯性摩擦焊优势明显)。
- 切削工具:硬质合金刀片与钢刀体摩擦焊(需中间层/改性)。
优势与局限
核心优势
- 高效率、高自动化:单件周期 10–60 s,易集成生产线/机器人,一致性极佳。
- 接头质量高:无气孔、夹渣、热裂,强度达母材 90–100%,疲劳性能优于熔焊。
- 异种金属连接能力强:钢/铝、铜/铝、钛/钢、镍基/钢等熔焊极难组合可靠连接。
- 绿色环保:无烟尘、辐射、废气、填充材料消耗,能耗仅熔焊 1/10–1/20。
- 热影响区窄:母材组织性能保持良好,精密部件尺寸稳定性好。
主要局限
- 几何形状受限:传统旋转摩擦焊仅限圆截面/回转体;LFW/FSW 扩展了非圆/板材但设备复杂度指数级上升。
- 非锻造性材料不可焊:铸铁、高碳钢、脆性金属间化合物、陶瓷无法塑性流动结合。
- 端面制备要求高:平整度、垂直度、洁净度直接决定结合质量,前道加工成本占比大。
- 设备专用性强、投资大:大扭矩主轴、高刚度机架、伺服压力系统,单机百万至千万级。
- 接头设计自由度低:基本限于对接、管板插接、T 型搭接,复杂拓扑结构难实现。
- 飞边处理:外溢飞边需二次车除,增加工序;内飞边(管内)清理困难。
摩擦焊家族凭借“固相、高效、异种、绿色”四大核心标签,已成为汽车传动、航空发动机、石油装备等领域关键旋转部件的标准化连接方案。当前技术前沿聚焦于:大规格/高强钢/钛合金惯性摩擦焊参数智能优化、直线摩擦焊整体叶盘数字化工艺、摩擦焊/FSW 混合单元集成、在线过程监控(扭矩/轴向力/位移/红外/声发射)与 AI 缺陷预测、低成本便携式摩擦焊装备开发。选型建议:圆截面棒管优先连续驱动/惯性摩擦焊;大扭矩/异种/功率受限选惯性;非圆/板材/复杂轮廓选 LFW/FSW;关键承载接头务必全流程工艺评定与在线监控覆盖。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦焊工作原理专业指南
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析
- 摩擦焊详解:原理、工艺分类与工业应用全景