


固相焊原理、分类、应用与优缺点全景解析
固相焊概述
固相焊是指在基材未熔化(或仅局部微熔)状态下,通过压力、热、扩散等物理冶金作用实现原子级结合的一类焊接方法。无熔池、无熔深、无凝固缺陷,母材性能基本保持,是连接异种材料、热敏感材料、超塑性材料的理想选择。
核心原理
界面原子在压力、温度、时间协同作用下,通过扩散、再结晶、塑性变形跨越界面,形成冶金结合。关键三要素:压力(破膜、密贴)、温度(加速扩散)、时间(保证结合深度)。界面洁净度(无氧化膜、油污、吸附层)是成败关键。
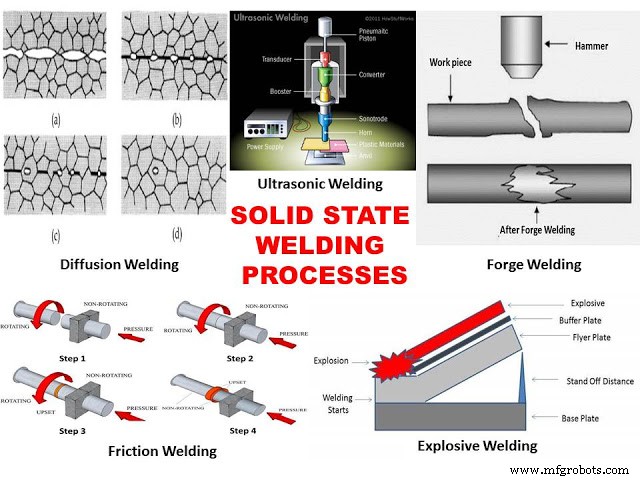
主要分类与典型工艺
| 工艺类型 | 能量/压力来源 | 典型材料/结构 | 关键特征 |
|---|---|---|---|
| 锻焊 | 炉加热 + 锤击/轧制压力 | 铁/钢捆条、大马士革钢、工艺刀剑 | 最古老固相焊,需焊剂除氧化皮 |
| 摩擦焊 | 相对旋转/直线摩擦热 + 轴向压力 | 轴类、管材、异种钢、铜铝接头 | 效率高、易自动化、闪光飞边需切除 |
| 摩擦搅拌焊 (FSW) | 非消耗搅拌头搅拌摩擦热 + 锻造压力 | 铝合金航天贮箱、车身板、铜铝异种连接 | 无熔池、细晶、低变形、留退刀孔 |
| 超声波焊 | 高频振动剪切摩擦 + 静压力 | 薄箔、线束、电池极耳、塑料/金属复合 | 微观塑性变形、无熔化、周期极短 |
| 爆炸焊 | 爆炸冲击波高压 + 碰撞角喷射清洁 | 大面积复合板(钛/钢、铜/钢、铝/钢) | 结合强度超母材、波浪界面、噪声/安全管控高 |
| 扩散焊/结合 | 真空/惰性气氛 + 高温静压力 + 长时间 | 超合金叶片、蜂窝结构、陶瓷/金属、微通道 | 界面原子扩散、无塑性变形、尺寸精度极高 |
| 冷压焊 | 超高压力(常温) | 铝/铜导线、箔材、电子封装 | 无热输入、极高表面洁净度要求 |
典型应用领域
- 航空航天:FSW 燃料箱、机翼蒙皮、钛合金扩散结合蜂窝板;爆炸焊复合装甲、发动机隔热层。
- 汽车制造:FSW 车身侧围、电池托盘、轮毂;摩擦焊半轴、气门、转向节;超声波线束端接。
- 能源动力:爆炸焊管板-换热器、核级复合板;摩擦焊钻柱、涡轮转子;扩散结合微通道换热器。
- 电子电气:超声波/冷压焊线束、引线框、功率模块互联;扩散结合散热基板。
- 通用机械/工具:摩擦焊钻头、锯片、液压杆;锻焊高档刀具、农机零件。
优势与挑战
核心优势
- 无熔化-凝固循环,无气孔、夹渣、热裂、偏析等铸造型缺陷。
- 母材力学/物理/化学性能最大程度保留,热影响区极窄或无。
- 可连接熔焊难/不能焊的异种金属组合(Al/Steel、Cu/Al、Ti/Steel、金属/陶瓷)。
- 多数工艺易自动化、机器人化,一致性好,适合批量生产。
- 绿色环保:无烟尘、辐射、熔渣、填充材料消耗。
主要局限
- 设备专用性强、一次性投资大(FSW 搅拌头、爆炸焊场地、扩散焊真空炉)。
- 界面处理极其苛刻(微观平整度、洁净度、平行度),前道工序成本高。
- 接头形式多限于对接、搭接、T 型,复杂空间曲面受限。
- 部分工艺(扩散焊、爆炸焊)周期长、节拍慢,不适合大批量快节拍。
- 非锻造性材料(铸铁、高碳钢、部分脆性金属间化合物)难以固相焊接。
固相焊家族以“连接不可焊材料、保持基材本征性能、绿色高效”为核心价值,已从实验室走向规模化工业应用。随着搅拌头材料突破、激光辅助混合热源、在线无损检测集成等技术成熟,其在新能源、航空航天、高端装备中的渗透率将持续提升。工艺选型需综合考虑材料组合、接头几何、产量节拍、投资回报与质量风险。
制造工艺
- 非传统加工技术:需求背景、工艺分类、优劣势全解析
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解
- 扩散焊/结合原理、工艺参数、应用领域与优劣势全解析