


掌握铸造缺陷:何时退货或返工铸件
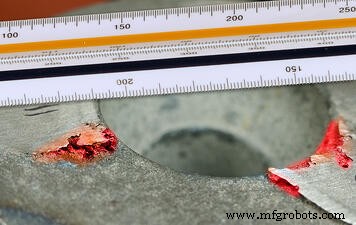
金属铸造是现代制造业,铸件用于90%耐用品,从路灯柱到航天飞机。尽管如此,没有完美铸件。即使有仿真和工艺技术最新创新,几乎每个铸件都含一定缺陷水平。清晰理解铸造缺陷对任何铸件客户至关重要,有助于与铸造厂合作时建立现实预期。
虽然经验丰富铸造厂擅长在成本和质量间平衡,但采购方应密切参与确定可交付产品的可接受缺陷水平。
常见铸造缺陷
最常见铸造缺陷类型是气孔和夹杂。气孔可由合金中气体引起,形成通常呈椭圆形的微小负缺陷。气孔也可因收缩产生,即某些区域缺乏足够补缩料。某些情况下,夹杂或氧化物进入模内也导致气孔。
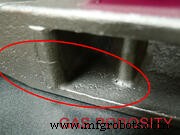 砂型铸造和熔模铸造中,浇注时模具碎片脱落或烧结在铸件侧面的夹杂相对常见。熔模铸造中壳型夹杂表现为微小陶瓷片嵌入固化件。壳模铸造有时显示烧结,模具砂与合金结合导致落砂时无法去除。夹杂常在发货前由铸造厂修复,许多情况下低水平夹杂在成品中可接受。
更常退货的缺陷包括热裂、冷隔、弯曲、充型不全和溢漏。热裂因模具过热点形成铸件裂纹。浇注温度或速率未优化导致冷隔,表现为铸件一侧过早冷却未与另一侧融合。弯曲几乎任何铸造工艺均可能发生,但永久模铸造等可复用模具最常见。充型不全指熔融金属未能填满模腔。可能因模具倾斜、浇注不足或不当浇注温度。特别是砂型铸造,溢漏也常见。溢漏指金属从模具泄漏,因模具损坏或上下模封口不严。
预防或修复铸造缺陷
若缺陷导致退货或自制废料,铸造厂将调整工作流减少或消除其发生。调整熔炼工艺和脱气措施减少气体气孔。通过设计更大圆角半径或优化模具浇注温度预防收缩气孔。更彻底除渣或涂覆模具使其落砂前保持完整可减少夹杂。充型不全常因浇注工艺错误,可通过指导纠正。
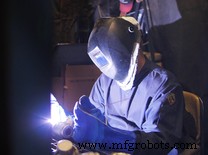
视缺陷类型、严重度和频率,铸造厂可选择通过打磨和焊接等后处理修复缺陷。正缺陷可打磨形成光滑表面。气体或收缩气孔——甚至某些充型不全——可通过焊接修复。焊接(上图)能将零件恢复至无缺陷时可能达到的相同规格。特别是热处理后,焊接材料物理性能与全铸件近乎相同。
何时铸件可退货
确定何时零件可退货是产品开发过程重要环节。客户和铸造厂需预先约定可接受缺陷水平。例如,气孔率超约定水平可退货,低于则合格。
零件特定特征有时有不同要求。例如,气孔常在表面加工前不可见,加工后显露铸件内部负缺陷。客户设计可能要求将被加工的特定区域气孔极低,以确保加工后表面光滑。
其他缺陷看似可退货,仔细检查却非。微小夹杂或收缩可能产生美学瑕疵,客户质检会在检验中标记。但双方达成协议容忍非关键表面一定变异性,对客户和铸造厂均有利。完全消除美学缺陷成本可能过高,导致零件对铸造厂或最终客户无利可图。
多个行业组织提供标准指南和评级系统帮助确定可接受缺陷水平,包括ASTM、ASME和SAE。这些标准提供缺陷发生率量表,但每个零件要求不同。制造工艺可改进调整提升零件等级,但高质量几乎总意味着高成本。
为确保双方满意结果,铸造厂和客户必须合作确定铸造质量、缺陷水平和总成本间的平衡。
通过Eagle Group了解更多铸件设计生产:下载我们的快速参考指南,含公差、能力和设计建议:
制造工艺