


金属铸造基础:历史、工艺与现代应用
本文简要介绍金属铸造工艺的概况与历史,并梳理当今常用的铸造技术,旨在帮助新入行制造商理解金属铸造的工作原理及生产铸件的关键步骤。读完后,您将对金属铸造带来的机遇有清晰认识,并能充分领会其作为现代制造方法的潜力。
如需更详细信息,请点击文中链接和按钮,深入了解金属铸造的特定领域。
什么是金属铸造?
金属铸造是指利用各类模具控制熔融金属的最终形状,从而形成产品或零件的过程。而金属铸件则是金属铸造工艺产出的产品或零件。本文及本网站其他页面中,铸造一词常互换使用,既可指代金属铸造过程,也可指代金属铸件对象。
金属铸造定义:
一种制造工艺,将熔融金属浇入型腔(模具),使其在凝固过程中保持特定形状。
金属铸造的一般步骤
1. 制作主模型与芯盒。 金属铸造的第一步是制作一个与目标产品形状相似的物件,称为模型。模型是制作模具的工具,尺寸需略大于成品,以补偿凝固收缩。金属铸造中,模型常通过CNC加工制得。同理,第2步所述的砂芯则由另一种工装——芯盒制作。采用可重复使用模具的铸造方法(如金属型铸造)通常不需要模型或芯盒,工模具师可直接制作模具与砂芯。
2. 制作模具与砂芯。 为成功生产铸件,必须先制造容纳并成型熔融金属的模具型腕。许多情况下还需制作置入模具内的砂芯,以形成零件内部的中空腔。模具与砂芯可以是可重复使用的(如压铸、金属型铸造),也可以是一次性的(如湿型砂铸造、壳型铸造)。
3. 熔炼合金。 随后制造商需熔化金属。通常使用合金——多种元素的混合物,以获得最佳力学性能。熔炼工艺各异:最简单的形式是将合金置于熔点更高的容器中,用燃烧器或明火加热。更现代的感应熔炼等方法则利用合金的物理特性,更高效地熔化并将其带至浇铸温度。
4. 浇注熔融金属。 合金熔化后,须将熔融金属浇入模具型腔。通常借助浇包系统完成,该系统支持浇注过程,允许操作员手动或自动控制浇注速度。错误的浇注技术会导致气体滞留模具内,造成铸件出现气孔缺陷。
5. 使金属凝固。 浇注后,须创造最佳条件让金属在模具内凝固。制造商仍需考虑熔融金属冷却时的收缩,以及浇注过程中模具内积聚的气体释放。
6. 从模具中取出铸件。 金属充分冷却凝固后,将铸件从模具中取出。一次性模具法只需敲碎模具;可重复使用模具常涂覆特殊涂层防粘连,并设计顶针等脱模结构。
7. 铸件精整。 大部分铸件需经精整工序:清理(去除多余材料)、切除浇冒口、热处理(受控加热冷却以改善性能)、检验质量。许多产品还需经CNC加工以提升尺寸精度与外观质量。
金属铸造史
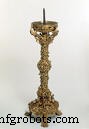 我们对金属铸造起源的了解主要源于考古发现。得益于铸件的耐久性,大量铸造文物得以保存数千年。
早期铸件多为艺术雕像、工具和武器,最早使用的金属为铜、锡及其合金青铜。亚欧大陆文明尝试其他材料并沿用铸造数千年。随着工艺改进与技术记录规范化,铸件应用范围不断扩大。中世纪欧洲铸造厂主要生产教堂钟铸。
右图为格洛斯特烛台,系1104-1113年间为英国格洛斯特大教堂采用失蜡法(熔模铸造)制得的精美铸件。
20世纪,福特汽车流水线生产推动汽车制造业发展,大幅增加铸件需求并带来工艺突破。钢铁发明,至20世纪中叶不锈钢广泛用于铸造。两次世界大战考验了美、欧、日铸造极限。旧工艺如熔模铸造进一步改进以更快生产优质铸件;压铸、壳型铸造等新工艺也在20世纪诞生。
金属铸造工艺
以下工艺代表铸造车间最常用、最通用的技术。有的源远流长,有的不足百年,每种工艺均是特定类型产品的理想选择。此处简要概述,详情请点击各节提供的链接。
熔模铸造
工业规模上仍在使用的最古老金属铸造技术,熔模铸造是一种巧妙工艺:用耐火材料包裹形似成品的蜡模,熔出蜡模后注入熔融金属。
了解更多熔模铸造
- 熔模铸造指南(电子书)
- Eagle Precision Cast Parts, Inc. 熔模铸造能力
- 熔模铸造案例:从笨重焊接件到精美铸件
湿型砂铸造
湿型砂铸造是一种工装成本低、用途广泛的技术,将湿润的粘土结合砂压实于模型周围成型。所得模具可铸造几乎所有合金,且大部分造型砂可回收再利用。
了解更多湿型砂铸造
- 湿型砂铸造入门(博客)
- Eagle Aluminum Cast Products, Inc. 湿型砂铸造能力
壳型铸造
又称壳型铸造或壳模铸造,由德国工程师于20世纪中叶发明,后经美、德制造商完善。工艺将树脂覆砂涂覆于模型上,经热固化结合。壳型铸造精度高、重复性极佳。
了解更多壳型铸造
- 壳型铸造工艺指南(电子书)
- 壳型铸造入门(博客系列)
- Eagle Alloy, Inc. 壳模铸造能力
金属型铸造
顾名思义,金属型铸造使用可重复使用的金属模具,而非砂型铸造的一次性模具。工装制造复杂,合金受熔点限制,但大批量生产可实现极低单件成本。金属型铸件的重复性、表面光洁度与精度均优异。
了解更多金属型铸造
- 金属型铸造入门(博客)
- 铝风扇叶片金属型铸造案例
- Eagle Aluminum Cast Products, Inc. 金属型铸造能力
自硬砂铸造
砂型铸造的另一变体,自硬砂铸造——亦称无烘砂铸造——使用室温自硬的化学结合砂。因模具固化需时,工序比湿型砂或壳型铸造耗时,但工装便宜,可获优异尺寸精度与表面光洁度。
了解更多自硬砂铸造
- 自硬砂铸造入门(博客)
- Eagle Alloy, Inc. 自硬砂铸造能力
压铸
压铸同样使用可重复使用模具,但采用高压注射快速充满型腔。压铸能提供优异铸造参数,但高昂启动成本常限制其仅用于大批量生产。
了解更多压铸
- 什么是压铸工艺?(视频)
金属铸造:植根古老的现代制造工艺
如今,金属铸造是年产值330亿美元的产业,仅在美国就提供近20万就业岗位。铸件应用于90%的耐用品,从建筑设备到医疗器械。美国铸造协会称:“大多数人离铸件不超过10英尺。”新技术与改进工艺使铸件更优、更复杂,铸造厂得以拓展新市场,进一步提升行业普及度。
铸造企业常与美国政府、高校合作,确保行业受益于前沿研究。如与美国能源部合作已开发出更轻量化铸件、减少后处理铸件及适用更广泛合金的铸件。
3D打印等新技术可与金属铸造结合,更快制作原型、模型甚至模具。行业协会致力于推广此类技术。美国钢铸件协会(SFSA)正开发机器人单元供会员铸造厂学习采用,旨在全行业提升自动化水平,实现更多铸造岗位回流。
在推广层面,美国铸造协会(AFS)开展多项计划,向公众与立法者普及金属铸造潜力。从与全国制造商协会合作推广制造日到年度政府事务飞行访问,AFS致力于培养新一代铸造专业人才。
历经漫长创新史,金属铸造仍处于制造技术前沿。核心工艺虽同最早铸造者,但铸造已超越朴素起源,满足现代消费者需求。
了解采购毛坯与精加工铸件
制造工艺