


EDM放电加工赋能航空航天制造:核心优势与创新应用
电火花加工(EDM)与航空航天工业渊源数十年,始于水星计划(1958-1963)将美国人送入太空。现代EDM机床较前辈发生重大变革。详细测试显示:EDM机床不留可测量热影响区,重铸层小于0.01mm,微裂纹近乎不存在。可生产表面粗糙度0.5μmRy、亚微米级公差、几乎不损伤零件表面的零部件。如今EDM已重新确立为可行制造工艺。
众所周知,EDM加工是流行辅助加工技术,广泛用于铝件加工,可实现快速制造业复杂零件加工。
看过这个视频吗?两零件连接后均匀贴合,宛如无可见分界线的整体组件。想知道如何实现如此完美精度?这就是电火花加工(EDM加工)的成果。这是相对较新的非常规高速加工工艺,提供诸多新技术机遇。

EDM加工技术原理
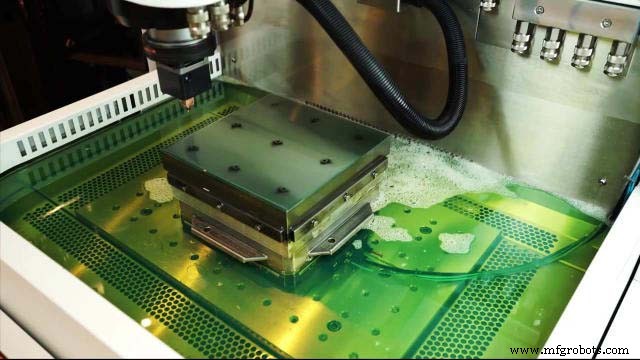
EDM物理基础是电火花放电。两导电零件被介质液体分隔并处于高压状态时,电流积累并在特定时刻放电。放电使"正极"零件微小部分强烈加热至蒸发。工件连接正极,电极连接负极。将放电次数乘以百万次即成EDM。当然材料、液体、EDM参数和细节各异,但基本原理极简。
EDM主要类型
- 成型EDM(Sinking EDM)
- 线切割EDM(Wire EDM)
- EDM铣削
成型EDM
使用预加工成所需几何形状的电极,浸入工件形成型腔或特定孔。
线切割EDM
常见EDM加工方法。在两喷嘴间使用细长导丝,喷嘴位于工件上下,移动导丝按所需轨迹切割工件任意形状,仅需一个入口点。
EDM铣削
类似普通铣削的新方法。涉及按编程路径在CNC EDM机床上运动的旋转刀具,呈圆柱形无锐利刃口。先将圆柱连接高压加热,使金属工件沿圆柱路径蒸发。
EDM核心优势
了解工艺原理后,讨论这种非常规除料法如何受益?事实证明极其有用,优势众多:
- 零件材料硬度和可加工性不重要:这是EDM最强优势之一,可加工最硬、最复杂合金。典型例证是航空航天用镍基和钛合金。铣削它们极难,但EDM相对容易。
- 精度和表面质量卓越:最终零件质量取决于成型EDM电极质量和线切割EDM导丝质量。两者均可精细制作,因主要由软导电材料制成。
- 材料无热变质:放电产生的热量虽精准但区域极小,被周围绝缘液几秒内冷却,加工几乎无热产生。故无热变形或表面过碳。
- 无残余应力:材料蒸发而非切割或冲压成型,无切削力,消除常规加工后固有的所有内应力。无应力零件加工后不弯曲,精度质量更高。
- 巨大自动化和批量加工潜力:用CNC EDM机床易编程导丝,甚至可旋转倾斜工件。需多零件时,毛坯可焊接后用导丝同步切割。
EDM在航空航天工业的应用
EDM优势使其极适合航空航天工业。火箭飞机以高温复杂零件著称,航天零件要求极高精度和优异表面光洁度。EDM可制造:
- 压气机叶轮:薄壁特征复杂零件,可用线切割或成型EDM加工几乎任意材料。
- 涡轮转子盘:航空工业常需零件,有榫槽孔供叶片插入。复杂形状适合拉削,但拉削昂贵仅适合大批量。幸好EDM可小批量加工。
- 定子零件:燃气轮机发动机关键部件,需特定燃气燃料通道复杂环。通常用难磨镍合金制造。EDM是航空航天工业关键工艺。
- 涡轮叶片:可用EDM成型,获一流表面光洁度,节省大量时间精力。有时气动叶型无法EDM加工,但90%情况下叶根可加工。
SANS Machining的EDM服务
EDM服务方面,我们专注核心工艺:
线切割EDM、成型/冲压EDM、小孔EDM、小孔钻削、快速小孔EDM、微孔EDM、线切割量产和原型等。当您绝对需要精密零件或定制制造,SANS是最佳来源。这是我们全方位客户服务承诺的一部分。
SANS Machining专注CNC加工制造、原型加工、小批量制造、金属制造和零件表面处理服务,为您提供最佳支持。立即发送询盘。
制造工艺