


深度解析:加工中心工件变形成因与对策
机械加工中,“相似”概念是致命的。外观相似产品若组合使用,缺陷将持续放大,导致工厂加工质量无法满足高端精密制造要求。工件变形问题是加工中心最难攻克的难题之一,必须先分析变形原因,再制定对策。
1. 工件材料与结构对变形的影响
变形量与形状复杂度、长宽比、壁厚成正比,与材料刚性稳定性成正比。因此设计零件时应最大程度降低这些因素影响。尤其是大型零件结构,结构应合理。加工前须严格控制毛坯硬度、气孔等缺陷,保证毛坯质量、减少工件变形。
2. 工件夹紧引起的变形
需为夹具选取正确夹紧点,并根据夹紧点位置选择合适夹紧力。
使夹紧点与支撑点尽可能一致,让夹紧力作用在支撑上。夹紧点应尽可能靠近加工面,且选取不易引起夹紧变形的位置。
工件受多方向夹紧力时,需考虑夹紧力顺序。
先施加使工件与支撑接触的夹紧力,不宜过大;后施加平衡切削力的主夹紧力。
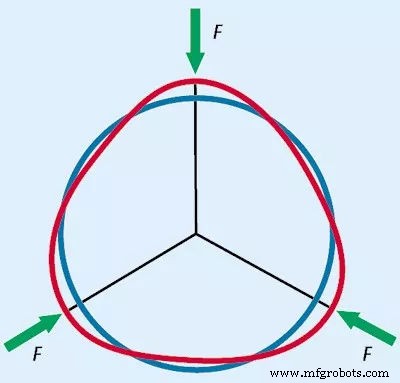
增大工件与夹具接触面积或采用轴向夹紧力。
提高零件刚性是解决夹紧变形有效途径,但薄壁件因形状结构特性刚性较低,夹紧力作用下会变形。
增大工件与夹具接触面积可有效减少夹紧时工件变形。
例:铣薄壁件用大量弹性压板增大受力面积;车薄壁套类内外径时,无论简易分体过渡环、弹性芯轴、全圆弧爪等,均通过增大夹紧接触面积来承受夹紧力、避免零件变形。
采用轴向夹紧力,在生产中也广泛应用。
设计制造专用夹具使夹紧力作用于端面,可解决因壁薄刚性差导致的工件弯曲变形。
3. 工件加工引起的变形
切削力作用下,工件沿力方向产生弹性变形,即常说的“让刀”现象。应在刀具上采取对应措施。精加工时刀具必须锋利:一方面减少刀具与工件摩擦阻力,另一方面提高切削时刀具散热能力,从而减少工件残留内应力。
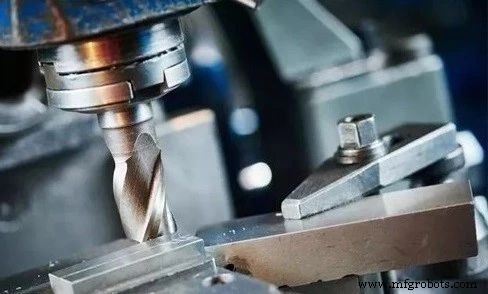
例:铣削薄壁件大平面时采用单刃铣削。
刀具参数选较大主偏角与前角,旨在降低切削阻力。此类刀具切削轻快、减少薄壁件变形,生产中广泛应用。车削薄壁件时,合理刀具角度对切削力、热变形、表面微观质量至关重要。前角大小决定切削变形与刃口锋利度。大前角减少切削变形与摩擦,但过大前角会减小楔角、削弱刀具强度、散热差、加速磨损。
一般车削钢制薄壁件,用高速钢车刀前角 6°~30°,硬质合金车刀前角 5°~20°。后角大则摩擦小、切削力相应减小,但过大后角也会削弱刀具强度。车薄壁件时,高速钢车刀后角 6°~12°,硬质合金 4°~12°,精车用大后角,粗车用小后角。车削薄壁件内外圆时,采用大主偏角、选对刀具是应对变形的必要条件。
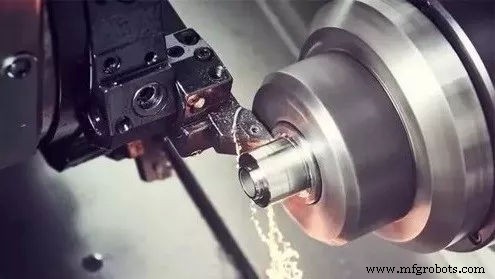
刀具与工件摩擦产生的热也会导致加工中工件变形,故常选用高速切削。
高速加工中,切屑在极短时间排出,大部分切削热随切屑带走,减少工件热变形;其次,高速加工中切削层材料软化也减少。可减少零件加工变形、有利保证尺寸形状精度。此外,切削液主要用于减少切削摩擦、降低切削温度。合理使用切削液对提高刀具耐用度、加工表面质量、加工精度起重要作用。因此为防止零件变形,必须合理充分使用切削液。
合理切削用量是保证零件精度的关键因素。
高精度薄壁件加工一般采用对称加工,平衡两相对面应力至稳定状态,加工后工件平整。但某道工序若大切深,工件将因拉应力与压应力失衡而变形。
薄壁件车削变形多面:夹紧力、切削力、阻碍刀具切削产生的弹塑性变形、切削区温升热变形。故粗车时背切深与进给可较大;精车时背切深一般 0.2~0.5mm,进给 0.1~0.2mm/r 甚至更小,切削速度 6~120m/min,精车切速尽量高但不宜过高。选用合理切削用量,以达减少零件变形目的。
4. 加工后应力与变形
加工后零件本身存在内应力。内应力分布处于相对平衡状态,零件形状相对稳定。但去除部分材料、热处理后内应力发生改变,工件需重新达到力平衡,形状随之改变。
解决此类变形可采用热矫正:将待矫正工件堆叠至一定高度,用专用工装压紧成直线状态,连同工装放入加热炉。根据零件不同材料选择不同加热温度与时间。
热矫正后,工件内部组织稳定。此时工件不仅直线度更高,加工硬化现象也被消除,便于后续精加工。铸件应时效处理,尽量消除残余内应力,采用变形后再加工法:粗加工—时效—再加工。
大型零件需用轮廓加工法:预测装配后工件变形,加工时反向预留变形量,可有效防止装配后零件变形。
综上,易变形工件须在毛坯与加工工艺中采取针对性对策。需分情况分析、寻找适配工艺路线。当然上述方法仅能进一步减少变形,若想获得更精密工件,仍需持续学习、探讨与研究。
制造工艺