


机加工精度核心原则:机械师必修课
加工精度是指加工后零件表面实际尺寸、形状、位置三几何参数与图纸要求理想几何参数符合程度。理想几何参数:尺寸取平均值;表面几何为绝对圆、圆柱、平面、圆锥、直线;表面间位置为绝对平行、垂直、同轴、对称等。实际几何参数偏离理想值称为加工误差。
1. 加工精度概念
加工精度主要用于产品生产程度评价。加工精度与加工误差均为评价加工表面几何参数术语。精度用公差等级衡量,级值越小精度越高。误差用数值表示,数值越大误差越大。高精度即小误差,反之亦然。
公差等级共20级:IT01、IT0、IT1~IT18。IT01表示最高精度,IT18最低。一般IT7、IT8属中等精度。
任何加工方法获得实际参数不可能绝对精准。从零件功能角度,只要加工误差在零件图要求公差范围内,即视为精度得到保证。
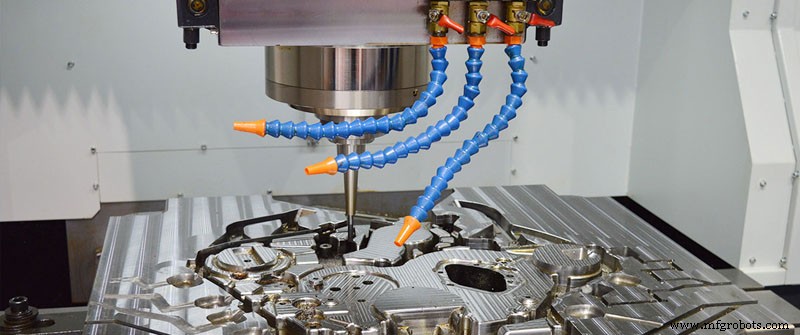
机器质量取决于零件加工质量和装配质量。零件加工质量包括加工精度和表面质量两大部分。
加工精度指零件加工后实际几何参数(尺寸、形状、位置)与理想几何参数符合程度。两者差值称加工误差。误差大小反映精度水平:误差越大精度越低,越小精度越高。
2. 加工精度相关内容
(1) 尺寸精度
指零件加工后实际尺寸与零件尺寸公差带中心符合程度。
(2) 形状精度
指零件表面实际几何形状与理想几何形状符合程度。
(3) 位置精度
指零件加工后相关表面间实际位置精度差异。
(4) 相互关系
设计机床零件规定加工精度时,应控制形状误差在位置公差内,位置误差小于尺寸公差。即精密零件或重要表面,形状精度要求>位置精度要求>尺寸精度要求。
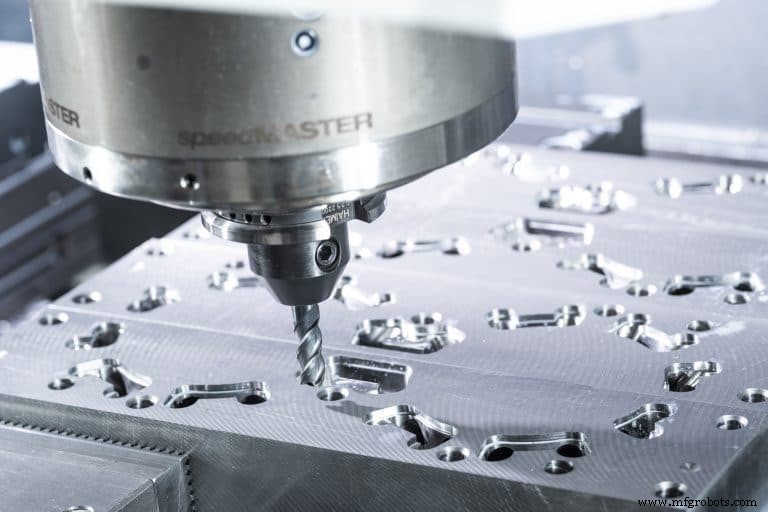
3. 调整方法
(1) 调整工艺系统
(2) 减小机床误差
(3) 减小传动链传动误差
(4) 减小刀具磨损
(5) 减小工艺系统应力变形
(6) 减小工艺系统热变形
(7) 减小残余应力
4. 影响原因
(1) 加工原理误差
指用近似刀具轮廓或近似传动关系加工产生的误差。多出现于螺纹、齿轮、复杂曲面加工。
加工中一般在理论误差满足精度要求前提下,用近似加工提高生产率和经济性。
(2) 调整误差
指机床调整不准确引起的误差。
(3) 机床误差
指机床制造误差、安装误差和磨损。主要包括导轨误差、主轴回转误差、传动链传动误差。
5. 测量方法
按加工精度内容和要求不同采用不同测量方法。主要有:
(1) 按被测参数是否直接测量:直接测量与间接测量
直接测量:直接测量被测参数得尺寸。如游标卡尺、比较仪测量。
间接测量:测量与被测尺寸相关几何参数,经计算得被测尺寸。
直接测量直观,间接测量繁琐。一般直接测量不满足精度要求时采用间接测量。
(2) 按量具读数是否直接表示被测尺寸:绝对测量与相对测量
绝对测量:读数直接指示被测尺寸,如游标卡尺测量。
相对测量:读数仅指示被测尺寸与标准量偏差。如用比较仪测轴径,先用量块调零位再测量,读数为轴径与量块尺寸差。相对测量精度高但操作繁琐。
(3) 按被测面与量具测头是否接触:接触测量与非接触测量
接触测量:测头接触被测面,有机械测力。如螺旋测微器测量。
非接触测量:测头不接触被测面,避免测力影响结果。如投影法、光波干涉法等。
(4) 按测量参数数量:单项测量与综合测量
单项测量:分别测量被测零件各参数。
综合测量:测量反映零件相关参数综合指标。如用工具显微镜测螺纹,可分别测实际中径、牙型半角误差、螺距累积误差。
综合测量效率高、可靠保证互换性,常用成品检验。单项测量能单独确定各参数误差,常用工艺分析、过程检验、指定参数测量。
(5) 按测量在加工过程中的作用:主动测量与被动测量
主动测量:加工中测量工件,结果直接控制零件加工,及时防止废品产生。
被动测量:工件加工后测量。只能判定合格与否,限于发现剔除废品。
(6) 按被测零件测量时状态:静态测量与动态测量
静态测量:测量相对静止。如螺旋测微器测直径。
动态测量:测量中被测面与测头在模拟工作状态下相对运动。
动态测量能反映接近使用状态下零件情况,是测量技术发展方向。
制造工艺