


精密铜加工:提升表面质量的关键注意事项
对于表面质量和外观精度要求高的铜精密零件,必须按照精密加工工艺进行研磨生产和加工,才能达到质量标准。然而,通用零件的制造工艺不能生搬硬套,这不仅难以解决磨屑堵塞砂轮的问题,还会导致精密零件表面粗糙、划伤,降低精密加工质量。以下介绍精密铜加工的注意事项。
精密铜零件加工注意事项
根据铜的特性,加工过程中首先要考虑其延展性。众所周知,延展性越好的工件越软。对于软铜零件,难以进行车床加工,需要采用CNC车床加工。铜零件加工中有两个至关重要的因素:一是切削时的进给速度,二是切削时的进给速度(注:原文重复,实际应指切削速度和进给速度)。这两个因素非常关键,也是CNC车床加工铜零件时特别指出的两个关键因素。
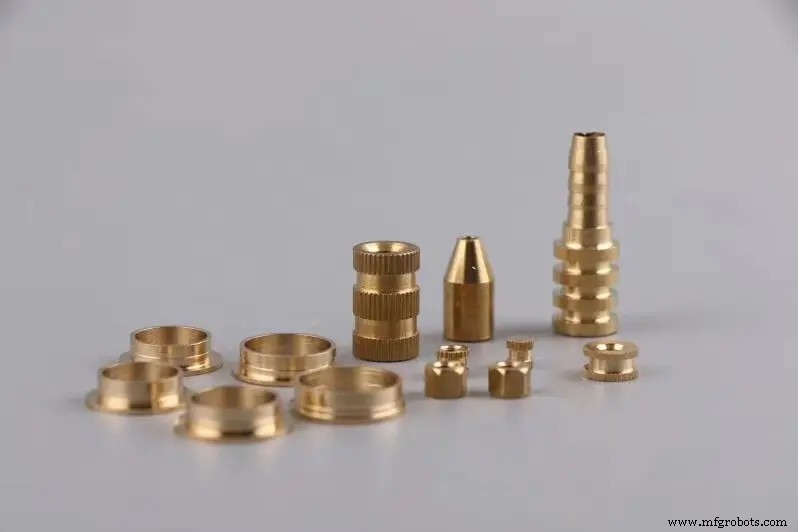
铜的一个重要特性是硬度低,极易在加工中引发问题。铜质地柔软,切屑易粘结在刀刃上,影响加工表面质量和刀具耐用度。此外,加工工件表面易产生水纹波形并发出噪音。纯铜膨胀系数大,在切削温度影响下易变形,难以控制精加工尺寸和几何精度。若纯铜含有硫、碲等易切削元素,其切削加工性会显著改善。铜的韧性和塑性较大,切削时热变形大,需要锋利的切削刀具、轻载切削、排屑顺畅,并尽量降低切削温度。
采用CNC立式加工中心高速铣削铜工件时,随着切削速度增加,切削力相应减小,大大降低了铜工件的切削变形系数。高速铣削铜合金的表面质量非常好,可省去后续精加工。切削铜加工件时,表面质量随切削速度提高而提升,随进给速度增加而下降。但在高速加工中,增加进给速度对表面质量的影响远小于低速加工。
铜零件表面处理工艺
铜零件耐腐蚀,一般情况下无需表面处理。但为满足客户对精密铜零件表面处理的要求,以下介绍精密铜零件常见的表面处理工艺。
- 电镀:将待镀零件浸入含沉积金属化合物的水溶液中,通电使镀层金属在零件上沉积。常用镀锌、镀铜、镀镍、镀铜镍合金等,有时也包括发黑(发蓝)、磷化等。
- 机械镀:通过镀层金属颗粒冲击产品表面,将镀层冷焊到产品表面。
- 热浸镀锌:将碳钢零件浸入约510℃的熔融锌液中,使钢件表面逐渐形成铁锌合金,外层转化为钝化锌。热浸镀铝工艺类似。
精密铜零件表面处理工艺是通过一定方法在工件表面形成覆盖层的过程,旨在赋予精密铜零件美观的表面和防腐蚀效果。
制造工艺