


提升平面铣削精度的实证策略
机械零件加工精度主要取决于工件、刀具、机床及加工工艺等关键因素。通过分析平面铣削加工精度,深入理解如何提高平面铣削精度,为更高精度平面铣削提供参考。
1. 控制并避免振动
针对铣削振动成因,可采取以下措施控制和避免振动:尽可能选择刚性足够的工艺系统,如足够的机床功率、刚性夹具、合理的铣刀结构尺寸、合理的夹紧方式和夹紧力等。铣削前合理调整机床各部间隙,加工时注意锁定未使用的进给方向。合理选择刀具切削角度和铣削参数。
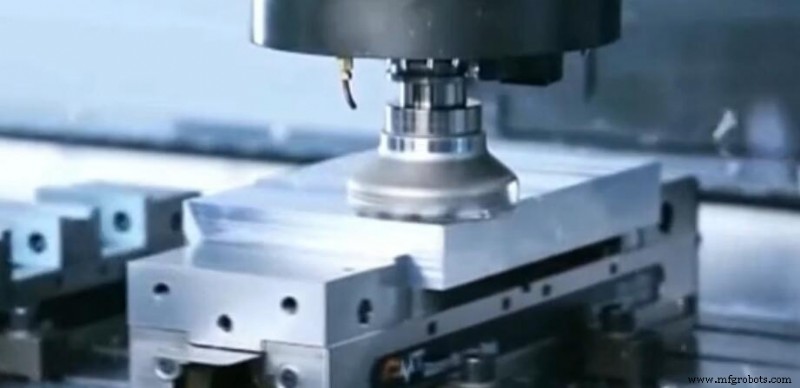
2. 选用先进铣刀,控制铣刀精度和安装精度
选用各类先进可转位铣刀和整体铣刀,改善排屑,控制欠切和过切。铣削前测量铣刀尺寸精度、几何精度及成形铣刀齿形精度,严检磨削后研磨质量。安装后测试安装精度,确保铣刀安装后的旋转精度。
3. 选用相应精度夹具,合理选择工件夹紧方式
对小型、薄型等易变形工件,应预设夹紧方案,合理选择夹紧位置、夹紧力和夹具形式。对分度精度要求高的工件,所选分度头或回转工作台应预检分度精度,必要时用光学分度装置。批量加工应用专用夹具,首件预留铣削余量试加工以检验夹具精度。大型工件夹紧应预先设计方案,设定夹紧位置防止变形,确保工件铣削中保持正确加工位置。
4. 选用先进铣削方法
平面铣削中可采用强力铣削和阶梯铣削提高加工效率和精度。若可采用成形法加工,应尽量采用成形铣削。例如,滚子链轮齿可在立式铣床上用立铣刀采用成形法加工,提高铣削精度。采用旋风铣削和高速铣削提高球面、花键等零件铣削精度。灵活运用标准铣刀改装、组合等方法提高铣削效率和尺寸形状精度。利用光电测量技术提高测量检验精度,有效控制精加工余量,提高铣削精加工尺寸控制精度。
制造工艺