


ARIS技术提升3D扫描精度 助力汽车质量控制
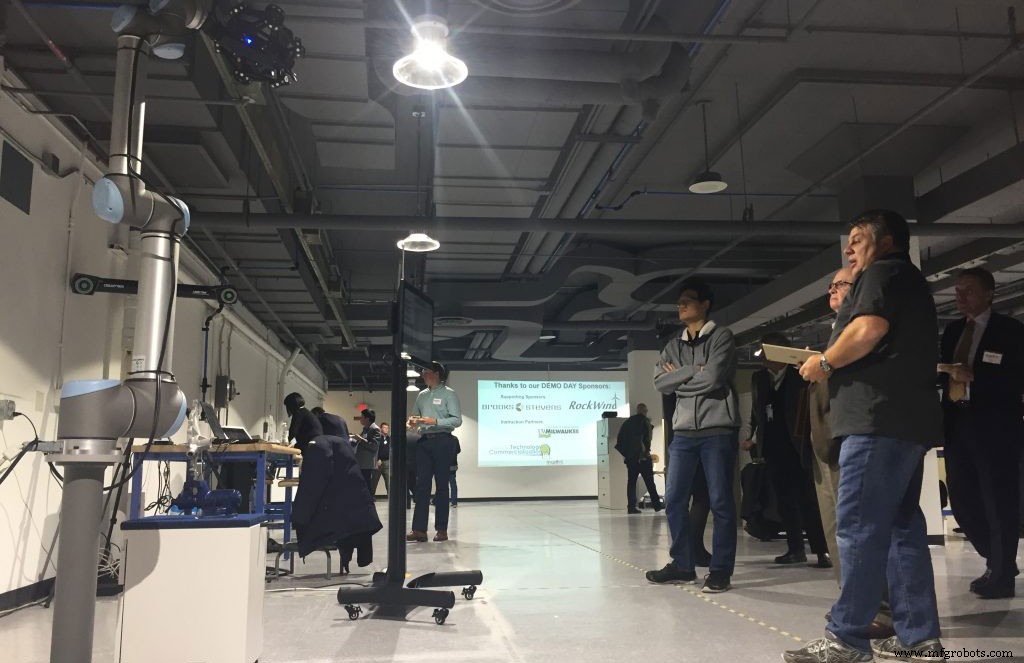
ARIS技术致力于改进3D扫描应用
尽管众多汽车零部件制造商已采用3D扫描,但在质量控制(QC)领域的应用仍受限。主要瓶颈在于:
- 3D扫描多为人工操作;
- 现有“所谓”的自动化3D扫描系统生产效率低下;
- 3D扫描试图成为全能方案,但接触式测量机(CMM)在特定测量任务上仍具不可替代性。
攻克人工3D扫描痛点
购买独立3D扫描仪后,厂商通常还需采购Geomagic或Polyworks等图像处理软件、二轴转台、三脚架等配套设备。操作人员需接受大量培训:
- 扫描仪操作(开关机、参数设置等)
- 针对特定零件的最佳扫描角度、距离把握
- 根据表面特性(如反射率)设定曝光参数
- 多帧扫描数据拼接与处理
- 扫描数据与CAD模型对比的图像处理技术
- 校准、夹具基准建立等其他操作
这意味着每个新项目都面临陡峭的学习曲线:新零件检测需重新学习扫描技巧;旧型号复产时,员工须回顾或重学。尽管现成软件不断改进,但仍无从根本上消除这一门槛。
ARIS协作系统凭借其软件简洁的用户体验(UX),实现了新零件的轻松建立。
ARIS系统的优势所在
许多企业尝试用机器人自动化降低3D扫描劳动强度,但现有方案存在局限:
- 硬件锁定:多数方案由3D扫描仪OEM提供,绑定特定品牌/类型。例如某热门方案采用结构蓝光,对高反光表面表现差(需喷粉),基线长导致窄孔扫描受限,且常需贴标记点,反而增加人工干预。
- 灵活性不足:生产线变更时,可能需更换扫描仪、机器人、软件,意味着全新的系统集成、再培训、重新标定。
- ARIS破局之道:依托专有软件产品——
- 模块化集成平台:推荐最优市场验证过的传感器与机器人,完成集成实施;
- 自动化运行软件:让受训较少的工人也能重复执行编程检测;
- 建立软件:支持新程序快速建立与扫描后分析,适应制造商不断演进的需求。
ARIS系统如何互补CMM
3D扫描秒级采集百万级数据点,分辨率高、周期短;但在透明/半透明、高反光表面或内部细节测量上不如CMM。单个零件的所有关注点可能需同时使用CMM与3D扫描。
CMM厂商虽将扫描仪装于测量臂,但速度慢、效率低;在检测实验室引入工业机器人也不够优化。ARIS通过集成协作机器人与高速多线激光扫描解决此问题:精度略低于面阵扫描(如结构蓝光)的ARIS系统,但极大提升速度与生产力,且在反光表面表现优于其他3D扫描方式。借助外部跟踪机制,机器人运动中实时拼接图像,可高效扫描大型零件且不失精度。协作机器人特性使其可部署于现有人工工序区域,紧邻CMM实现实时互补测量。
精度系统实测案例
利用参考ARIS系统对压铸件生成全检报告,涵盖质量保障所需的各类标注点,并进行Gage R&R研究,测试精度(重复性与再现性)并对比行业公认标准。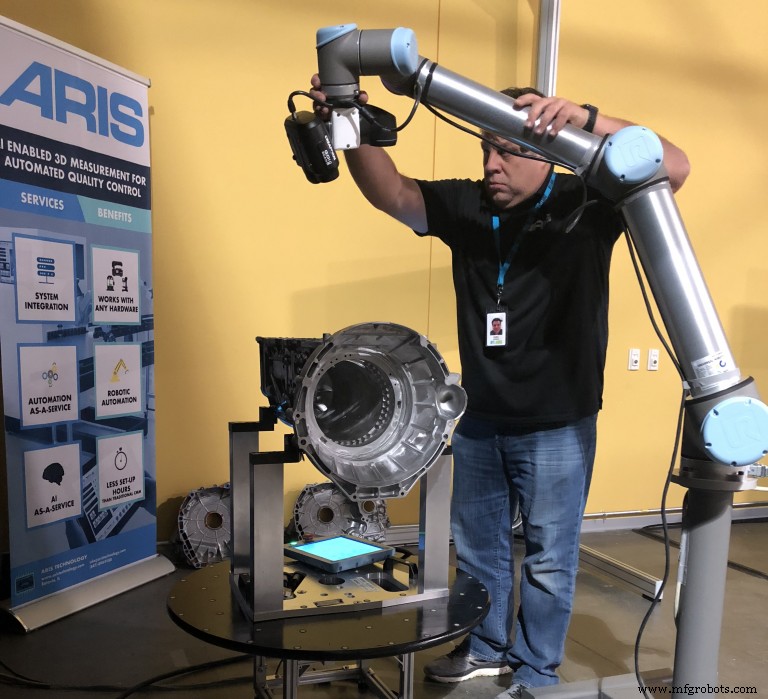
该测试旨在验证自动化3D扫描系统能否从实验室走向生产现场,用于首件检验(FAI)和生产中检测,从而大幅降低成本。
3D扫描仪选型往往比机械臂更关键,因公差、表面处理、尺寸差异需不同光学精度/视野设备。高精度大视野设备价格昂贵(±2.5μm级设备轻超10万美元),ARIS集成软件的即插即用多扫描仪能力,在预算内实现所需精度与节拍至关重要。
扫描仪与机器人安装接线后,ARIS自动化软件一键完成相对位置标定;扫描仪日标定(尤其温漂时)也由软件自动完成,人工干预极少。参考系统初始标定人工耗时不足15分钟。
结果显示:即使在生产环境下,小投入即可达到接近CMM的精度。精度略逊于实验室CMM,但优于便携式CMM。鉴于高精度实验室CMM常需混凝土地基、恒温抗震环境,3D扫描对外部环境低敏感性,彰显了自动化机器人3D扫描质检方案的灵活性与效率优势。
ARIS系统可融入汽车制造商现有基础设施,无需替换现有CMM流程,即可通过协作式ARIS系统获得高投资回报率(ROI)。
本文由年鉴编辑Bill Koenig根据ARIS技术提供的资料编辑整理。
自动化控制系统