亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Equipment >> 数控机床

单刃铣刀进给率大师课:何时慢、何时快

机加工师常问:“单刃铣刀啥时快、啥时慢?” 想象中变量繁多,但我们试拆解。

Play

DATRON单刃铣刀:排屑极致高效、支持高进给。

慢进给(60″/min / 1524 mm/min)——精加工

追求底面/侧壁极致表面质量,降速吃细屑、减刀具载荷/偏移。
单刃铣刀进给率大师课:何时慢、何时快

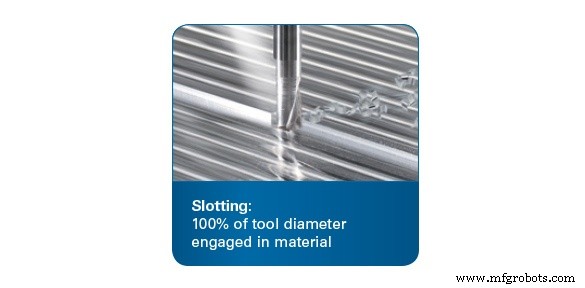
中进给(120″/min / 3048 mm/min)——开槽

单刃铣刀擅长开槽(100%刀径吃刀)。合理切深(25%刀径)下,中速巡航无堵屑忧虑。
单刃铣刀进给率大师课:何时慢、何时快

快进给(180″/min / 4572 mm/min)——传统粗加工

常规策略(切深33-50%即2-3mm、步距50-70%)下,可放心提速,监控主轴负载。
单刃铣刀进给率大师课:何时慢、何时快

极快进给——浅层粗加工

单刃铣刀进给率大师课:何时慢、何时快

超极速进给(300″/min / 7620 mm/min)——超浅层粗加工

切深<10%(0.60mm)时,可放心拉满进给。极浅切深下,刀具/主轴过载无虞。
单刃铣刀进给率大师课:何时慢、何时快

数控机床

  1. 铣床镗头深度解析:结构、应用与数字化升级
  2. CNC钻铣机详解:核心用途、优势与行业应用
  3. 3D打印:从快速原型迈向全规模最终零件生产
  4. 主动培训如何降低车工流失率:A.R.E. Manufacturing 案例研究
  5. 数控雕刻机入门实战指南:从零基础到精通操作全流程
  6. 铣刀故障诊断专家指南:预防磨损与断裂
  7. 缩短铣刀寿命的 8 个常见错误
  8. 延长铣刀寿命:减少断裂节省成本的实证策略
  9. 揭秘高进给立铣刀力学原理:卓越铣削性能背后的机制
  10. Kennametal GOmill短柄铣刀:短悬伸/多轴铣削的稳定高效之选
  11. 3D打印赋能末端执行器:精度、速度与定制化的融合
  12. 优化生产:单次装夹加工实现复杂零件降本增效