


深孔钻削冷却液控制精要:压力、过滤、温度、流量四维协同
冷却液对深孔钻削至关重要,现代深孔钻削系统对其控制精度堪比主轴与轴向。压力、过滤、温度、流量四维协同管理是优化深孔钻削工艺的关键,要求可编程、无级流量控制能力集成于机床本体。成果是:系统始终维持恰好满足切屑排出与精密钻削所需的压力,无冗余无不足。
冷却液技术演进脉络
早期高压冷却液系统(~1,000+ psi)以高效刀具冷却与切屑排出改写格局,扭钻深孔加工(深径比≥10:1)为主驱动力。但压力升高带来过滤与温控新挑战:1,000+ psi需20-50级过滤护泵,多需冷却器控温。多数车间止步于此,却忽略最关键变量——流量。
流量盲区与指数级需求
车间常不知系统实际/应供流量。常规喷淋冷却10-40 gpm,但大直径/深孔需更大流量排屑。大尺寸枪钻/BTA刀具场景流量达50-350 gpm(孔径10-12英寸);微径深孔(0.040英寸)需压力高达3,000 psi但流量仅2 gpm。面积随直径平方增长:1英寸→1.5英寸直径增50%,截面积增100%(0.79→1.77 in³);直径加倍面积增4倍、排屑量增4倍。微小直径增量均需重定冷却参数。
无级变频控制破局
传统系统灵活性极低:喷淋仅开/关;内冷主轴仅低/中/高三档。无级变频控制允许开孔400 psi起步,随钻深动态增压维持流量排屑。但人工调校极难:流量低切屑留存折刀,过高产生反作用力损精度。
OEM级深度集成:UNISIG范式
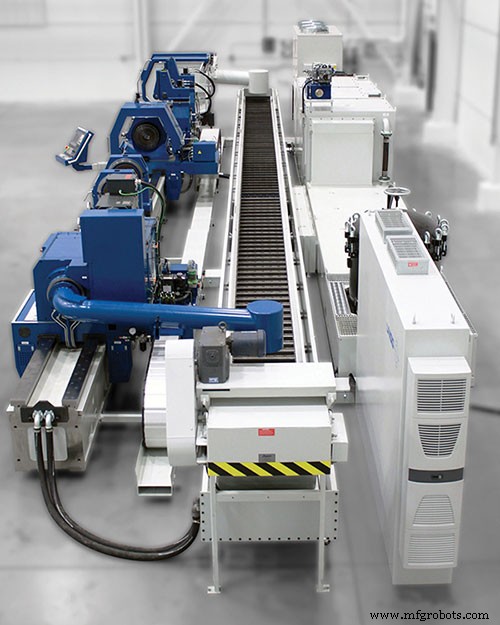
UNISIG等深孔钻床OEM从设计源头工程化冷却系统与控制,确保完全集成。控制系统引入过程反馈,即时微调冷却参数,精准供液至切削刃。反馈指导操作员优化流压参数并固化复用。冷却压力/流量反馈亦可监测折刀:压力骤降即报警停机换刀,微径深孔因切削负载轻难靠力觉察,冷却监测成关键诊断手段,进而优化进给转速改善切屑控制。
冷却液储罐亦由OEM专用设计:常规加工中心20-50加仑,深孔钻床视速度流量配置至3,000加仑并配350 gpm过滤单元。常规机床靠喷淋/内冷/高压系统偶尔实现高性能钻削,但日常加工深径比10/20/40:1+,需专用深孔钻床,且最优者将冷却系统作为机床延伸(如主轴/轴向)。UNISIG等高度工程化冷控系统助力车间日钻千孔、深径比超100:1、极少人工干预。
自动化控制系统