亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

科学家发现一种量子技术新平台:将二维(2D)晶体悬浮于金板孔隙之上。加热时,金属回流形成多孔结构,金原子与顶层二维层原子锁定注册。金属板底层玻璃基底上未形成液滴,加热反导致底层金属板重新取向。金变得全程多孔,这一物理变化引导研究者测试合并后的其他副作用。 他们还发现,该组合能在现成网络中创建大量量子光源。原子层间的排列可能促进发射体间通过金框架的能量传递。 研究人员验证,从二维半导体发出的光以单光子形式出现。这些发射体可通过金层相互传递能量。光照射样品一处,研究者观察另一处发出的光。这展示了能量如何在一点耦合入金层,传播至远处量子发射体位置,并以可见光重新发射。 远程控制向单光子发射体导管能
多年来计算机处理器缩小至纳米级,数十亿晶体管集成于单芯片。晶体管数量增加虽提升速度和性能,却在高度密集空间产生更多热点。若运行时无法高效散热,处理器将降频导致不可靠、低效计算。此外,芯片上高度集中的热量和飙升温度需额外能耗防止过热。 研究人员开发出一种超高热管理材料——无缺陷砷化硼,其导热散热效果优于金刚石、碳化硅等已知金属或半导体材料。团队将该材料集成到采用最先进宽禁带氮化镓高电子迁移率晶体管(HEMT)的计算机芯片中。 在处理器近满负荷运行时,使用砷化硼作为散热片的芯片,温度从室温升至约87°C(188°F);而使用金刚石散热的芯片升至约137°C(278°F),碳化硅约167°C(33
研究人员发现一种单分子开关,可像晶体管一样工作并存储经典计算中使用的1和0二进制信息。该分子尺寸约5平方纳米——超过十亿个可并排放置在人类头发横截面上。研究人员认为,此类分子可提供约250太比特/平方英寸的信息密度,约为当前硬盘存储密度的100倍。 研究中,有机盐分子在微小电信号输入下可在明亮和黑暗状态间切换,提供二进制信息。该信息可在室温和正常气压下写入、读取和擦除。这些特性对分子在计算存储设备中的实际应用至关重要。以往针对类似应用的分子电子学研究多在真空和极低温度下进行。 分子存储器需具备的关键特性 分子要作为分子存储器发挥作用,除在环境条件下双向可切换外,还需在明暗状态长期稳定,并能自
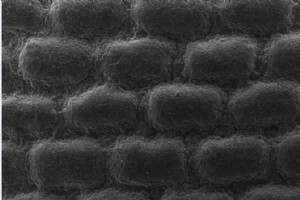
您了解电子显微镜及其分析能力吗?ATRIA材料团队在本文为您详解! 材料中的许多缺陷难以解释,追溯成因极为复杂。但如今先进的微观分析技术触手可及,能提供关键信息以查明失效根源。 什么是扫描电子显微镜(SEM)? 电子显微镜基于发射扫描电子束轰击样品,电子与样品相互作用产生多种信号,经探测器收集后转化为高清图像,分辨率达0.4-20纳米。简而言之,我们获得样品表面形貌的高分辨率图像。 SEM可研究多种材料(下文将说明制样方法因材料而异): 金属:钢、铝、钛、铜、贵金属、合金等 陶瓷:玻璃、混凝土、氧化铝、氧化锆、碳化物、石材、瓷器等 聚合物:热塑性如PP、PE、尼龙;热固性如三聚氰胺、聚酰亚
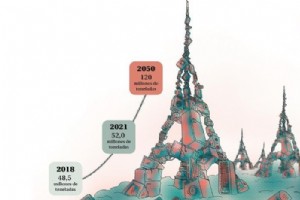
创新在日常生活中日益重要,已成为社会和经济模式的基石之一。创新常关联开发性能更优的新产品,但也可用于更高效利用资源、制造易于再利用的产品、或设计减少废弃物的新工艺。此类创新称为生态创新。本文将阐述生态创新的内涵、目标、实施路径及其对企业和社会的主要益处。 什么是生态创新? 生态创新指开发全生命周期环境影响低的新产品、生产工艺甚至商业模式。它属于循环经济模式范畴,该模式旨在重塑基于“开采-生产-废弃”的线性经济模型。 传统创新常伴随线性经济,改进产品或工艺意味着原材料消耗增加,不考虑废弃物量及工业副产品再利用。仅2018年全球电子废弃物达4850万吨,相当于4500座埃菲尔铁塔重量,回收率仅20
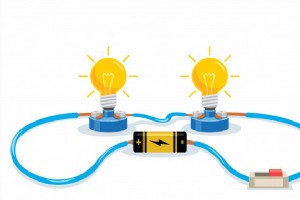
您知道我们热衷智能材料,这次想为您深入介绍导电油墨——一种极具潜力的有趣材料。 什么是导电油墨? 导电油墨是一种含有银或碳颗粒的涂料,这些颗粒赋予油墨导电性能。它可替代电路中的导线和铜箔走线。还记得童年用图钉、回形针和细铜线搭建的电路吗?下一代孩子只需拿支导电油墨笔,自己画出电路即可。 导电油墨可应用于哪些材料? 如前所述,这种导电涂料可在各类材料上绘制电子电路。经验证可创建电路的材料包括: 木材 金属 纺织品 部分塑料 压缩木材(软木) 纸制品 导电油墨的特性 其特性显而易见:在器件间产生电导率、为小型设备供电等。此外,这些油墨无毒且以水为基。可在低压直流下工作,常规产品通常在12V下
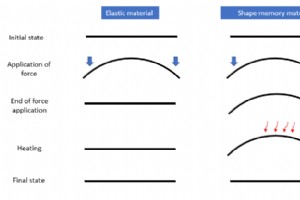
今天我们为您介绍一类日益重要的材料——形状记忆材料。 这类材料的特性在于:它们可以发生形变,随后在外部刺激(通常是温度)作用下恢复原始形状。正如我们在另一篇文章中提到的,它属于智能材料范畴。 举个例子,谁没遇过餐具或别针弯曲的情况?如果您把它们放在暖气片上就能自动复原,那该多好?形状记忆材料正是能实现这一点,而且优势远不止于此。 什么是形状记忆材料? 正如所述,形状记忆材料在经历形变后能恢复原形。乍听之下,这似乎与弹性材料相似,但两者本质迥异。其独特之处在于:当致变形的外力消失后,材料会保持变形后的形状,必须升高材料温度才能使其回到原始状态。 这种随温度恢复原形的现象源于材料内部结构的变化。
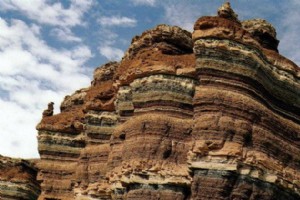
科技飞速演进,但**回溯历史**同样关键。材料定年技术让我们穿越时空,读取物体“出生证明”。本文系统梳理相对/绝对定年体系、碳-14 核心原理、陶瓷/金属定年技术路线与工业级应用价值。 材料定年:相对 vs 绝对 相对定年:不给绝对年代,仅判**新旧序列**。地层叠加律(下老上新)、器型演变序列、地层对比。考古发掘、地质剖面首选。 绝对定年:给出**数值年龄 ± 不确定度**。精度取决于技术路线与材料属性,通常满足科研/工程/司法鉴定需求。 碳-14 定年:有机质与含碳金属的“分子钟” 核心物理机制 大气中宇宙射线激发 14N (n,p) 14C,氧化为 14CO₂ 进入碳循环 光合
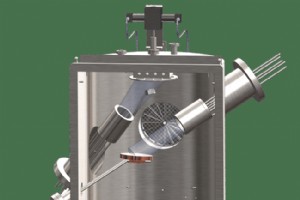
表面工程通过薄膜沉积赋予基材**耐磨、耐蚀、装饰、功能化(半导体/磁性/光学/生物相容)**特性。**物理气相沉积 (PVD)** 以真空物理相变为核心,成为高端涂层首选工艺。 PVD 核心原理:原子级“逐层生长” 起源于**电学、磁学、气相化学**交叉前沿。真空腔体中,靶材经热蒸发/溅射/电弧/电子束转化为原子/离子流,在真空中弹道飞行,凝聚沉积于基材表面,**原子层级逐层生长**,形成致密、纯净、强结合力薄膜。 膜厚跨度极大:**原子层 (<10Å / 1nm) 至数十微米(发丝粗细)**,可精准控制。 四大主流 PVD 工艺路线深度对比 工艺核心机制关键特征典型涂层优势局限 磁控
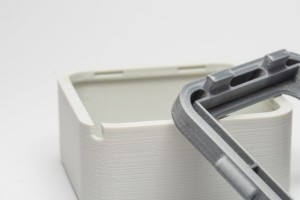
工业设计师不愿暴露紧固件破坏美感,制造业又要求高效生产高品质零件。卡扣结构完美化解此矛盾:减少零件数与材料成本,简化装配,注塑与3D打印均可高效制造。本文系统梳理卡扣分类、设计计算、常见失效模式与六大工程最佳实践,助您驾驭卡扣设计复杂性。 卡扣结构总览 卡扣是最简便高效的装配方式:无需工具/紧固件。核心形式为微小凸起(柱/钩/珠),装配时发生弹性变形,扣住配合件对应特征。装配过程通常无需接触卡扣区域,极易自动化。设计决定永久/可拆卸属性(能否工具/外力释放)。 塑料弹性允许大变形不破坏;锁定状态下近零载荷,规避塑料应力松弛导致预紧力衰减。刚性定位元件(卡槽/凹槽/凸耳)辅助对中,防止位移脱扣
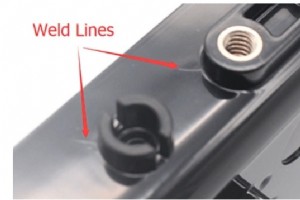
塑件表面任何瑕疵都令人不悦,更可怕的是熔接线可能导致功能性失效,造成整批报废与巨额损失。本文深度剖析熔接线形成机理、六大成因、双重危害(脆性/外观)及三维消除策略(零件/模具/工艺),助您从源头规避缺陷。 熔接线如何形成? 熔接线(又称熔合线/结合线)是两股及以上熔体流锋相遇时,因无法有效熔合/焊接而形成的界面线。常见于孔洞、嵌件等阻流结构周围,形成局部薄弱区。 相关概念:熔合线。两者外观相似,区别在于流锋夹角:熔接线夹角135°。 形成过程:熔体流锋平滑连续;遇阻流物(如顶针)分流绕行;下游汇合处留下微凹痕迹即熔接线。后续流动中两流锋可能逐渐融合消失。 熔接线六大成因 注塑压力不足:机
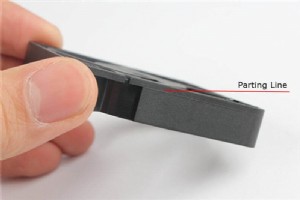
分型线是注塑件不可避免的特征——模具两半合模分界线投影在制件上的轨迹。简单件多为中轴直线,复杂件位置多变。分型线位置直接决定特征布局可行性,关键特征落在错误一侧将引发严重工艺问题。本文系统阐述分型线成因、五大类型、设计考量与优化策略。 分型线如何形成? 注塑模具通常分为固定半模与动模两半。合模时,型芯板与型腔面接触形成分型线。开模脱件时,动模分离,固定半模静止,分型线随之显现。分型线通常垂直于模具开模方向。复杂结构采用多步分型(多方向分型)。 五大分型线类型 1. 垂直分型线 最常见类型,垂直于开模方向布置。 2. 斜面分型线 分型线呈倾斜平面状,适应特定脱模需求。 3. 曲面分型线
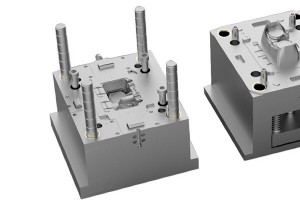
快速制造行业处于剧变期:极速上市与高品质并重。小批量注塑成型应运而生,支持数百至数万件级同质一致塑件生产。本文全景解析小批量注塑优势、设计要点、服务商选择标准、替代工艺对比,助您把握按需制造新范式。 按需制造:工业4.0时代的新范式 按需小批量制造重塑工程师-供应商协作模式,尤其在定制塑件领域。云技术与自助平台消除报价延迟,实现订单全链路可视化与远程管理。RapidDirect融合大数据、软硬件一体化,践行工业4.0,实现智能排产与成本最优。 传统大批量标准化让位于小批量定制。即时报价平台(如RapidDirect)支持实时询价、全程追踪。精准下单满足即时需求,有效解决交期、沟通、DFM、成
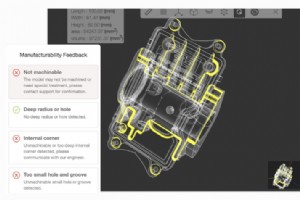
制造全流程每一环节都须万无一失。从选材到量产,成本与质量的平衡至关重要。注塑成型中,设计制造性分析(DFM)正是保障这一平衡的核心流程。 注塑DFM不仅优化零件设计,确保经济可产、易制造、功能达标,更涵盖选材、模具设计、交期评估、质量风险、使用危害等全维度考量。本文详解DFM重要性、关键考量因素、效益价值,并推荐高效评估路径。 DFM在注塑成型中的战略价值 客户常视DFM为可省略的成本项,实则忽略DFM将导致后续返修成本指数级上升。DFM不可或缺的三大理由: 1. 量产可行性前置验证 零件设计初期,制造可行性未知。无DFM则需等到试模才能发现卡模、塌陷等难题。DFM可在设计阶段识别制造风险
拆解任何塑件都会发现壁厚均匀一致——这绝非巧合。壁厚均匀性是注塑设计成败的核心法则之一。本文深度解析均匀壁厚的重要性、违背后果、材料与壁厚的耦合关系,并提供各主流塑料推荐壁厚对照表。 注塑件壁厚设计核心原则 成型后塑件必须收缩才能脱模。收缩率取决于壁厚与材料收缩特性。所有塑料冷却均收缩,设计必须保证收缩均匀,否则将引发外观或结构性缺陷。设计须遵循以下法则: 圆角设计 尖角导致应力集中,阻碍熔体流动。内圆角半径≥0.5×壁厚,外圆角半径≥1.5×壁厚。 相邻壁厚比 相邻壁厚薄侧不得小于厚侧40%-60%,且均需在材料允许范围内。 脱模斜度 斜度顺应材料厚度最大化。通用建议:1-2°基础斜
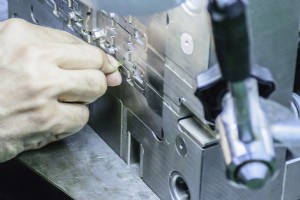
工业与消费类塑料制品向高品质、多样化演进,倒逼模具品质升级。模具直接决定制件质量,注塑模具抛光由此成为关键环节。型腔与型芯抛光是模具制造收官步骤,常被忽视却至关重要。本文系统讲解抛光工艺分类、操作要点、SPI标准及成本考量,助您掌握镜面抛光核心技术。 什么是模具抛光? 塑料注塑模具抛光通过塑性变形与切削去除表面凸起,获得光滑表面。常规手工抛光使用油石条、砂纸、羊毛轮;超精密抛光则利用含磨料液体在高速压紧下作用于工件,可达Ra 0.008 μm镜面级粗糙度。 模具抛光区别于一般表面处理,业内称镜面加工,对工艺流程、平整度、几何精度均有极高标准。 模具抛光的核心价值 抛光不仅关乎模具质量,更直
注塑成型工艺复杂精密,模具作为熔融塑料成型的核心部件,不仅是最关键的功能部件,也是成本最高的投入之一。模具损坏意味着巨大的经济损失,而通过科学的模具表面处理可有效规避此类风险。本文系统梳理注塑模具主流表面处理工艺,助您做出最优选择。 为何注塑模具表面处理至关重要? 核心原因只有一个——降本。单套精密模具造价可达数十万美元,且这仅是采购成本。尽管模具多采用硬化钢制造,但长期承受高温高压熔体冲刷、磨料磨损、腐蚀疲劳等综合工况,不可避免导致磨损失效。未经处理的模具不仅寿命缩短,成品质量(尺寸精度、表面光洁度)亦会下降,甚至引发流动缺陷,最终导致客户流失——挽回客户远比维护模具困难。因此,注塑从业者
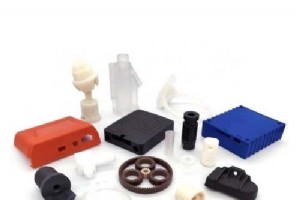
注塑成型是一种广泛应用于大批量生产的快速原型工艺。注塑成型类型繁多,如嵌件成型和包胶成型等。虽然它们属于同一大类,但各自的工作原理不同。本文将深入探讨包胶工艺——一种在注塑成型中广泛应用于多材料零件制造的特定工艺,涵盖其原理、优势、应用场景及材料选择指南,助您判断何时应选择包胶工艺,并为何选择RapidDirect等专业快速原型服务商作为合作伙伴。 什么是包胶成型? 传统注塑成型是将熔融材料注入模具型腔制造实心产品的工艺。然而,在注塑成型领域,产品设计师或原型设计师会采用不同方法制造复杂产品。包胶工艺便是其中应用最广泛、工业价值最高的一种方式。 包胶注塑工艺是指在现有零件或结构(称为基材)上
注塑成型是大规模制造塑料件的核心工艺,材料选择直接影响工艺执行与产品性能。市场注塑塑料琳琅满目,选材极具挑战。核心考量属性:强度、柔韧性、重量、成本。本文系统介绍 8 大主流注塑材料特性与 6 维选型决策框架。8 大主流注塑材料特性速览先呈现材料全景,快速锁定候选:1. ABS(丙烯腈-丁二烯-苯乙烯)商业产品首选材料。特性:高刚性、抗冲击、尺寸稳定、易成型、宽温域适应、耐酸碱。应用:玩具、电子外壳、工具、家用维修件。性价比:★★★★★2. 尼龙(PA/聚酰胺)工业级强力材料。特性:低摩擦、兼容性强(易共混)、高熔点、耐刮耐化学。应用:汽车衬套/齿轮/轴承、服装面料(耐刮弹性)。性价比:★★★
注塑成型与 CNC、3D 打印并列三大主流制造工艺,但以高昂成本著称。产品复杂度、产量等多维因素共同决定最终报价。本文深度拆解注塑高成本成因,还原成本核算逻辑,给出不降质降本的实战技巧。注塑为何昂贵?注塑通过加热塑料颗粒至熔点,高压注入金属模具冷却成型。**注塑模具是项目最大成本项**。原因如下:1. 模具材料成本高模具需承受数千磅注射压力,必须用高牌号钢材防止变形,材料成本高企。2. 模架成本占比大模架承载所有型腔、镶件、组件。模具尺寸越大,模架成本越高。3. 零件复杂度驱动模具成本复杂结构需复杂模具设计加工,成本指数级上升。模具一旦成型修改极难,多设计方案需多套模具,进一步推高成本。注塑成
复合材料