


先进直流介电传感器实现复合材料生产实时监控
实时监控的差异化价值
制造商寻求同时降低成本和提高复合材料零件生产速率,实时洞察模塑过程内部、监控树脂流动、粘度、温度、压力和 Tg/固化度成为差异化因素。Synthesites(比利时 Uccle)开发了这种能力。据德国航空航天中心(DLR,Stade)和国家复合材料中心(NCC,英国布里斯托尔)报告结果,这项技术有潜力将循环时间缩减高达 50%,固化决策基于各树脂和零件的 Tg 和固化度,而非基于通用材料研究的保守时间周期。这实质上是迈向 Composites 4.0 生产的进步,利用传感器数据控制工艺设备,并改进仿真与设计。
我首次通过 OPTO-Light 项目报道 Synthesites(见“热塑性包胶热固性,2 分钟循环,单工位”)。事实上,OPTO-Light 中无需激光烧蚀表面即实现热塑性与热固性连接,得益于模内压力、温度、直流电阻率(DCR)和介电分析(DEA)传感器。DCR 传感器由 Synthesites 提供,DEA 传感器由 Netzsch(德国 Selb)提供。两者均为测量树脂电学性能的介电传感器。下文将讨论这些技术的历史与差异。
Synthesites 与多商业客户开发的技术令人印象深刻,含风机叶片工业化生产和 C 系列(现空客 A220)树脂浸润机翼。也演示于多种材料和工艺,含高压釜固化预浸料、树脂浸润和高压树脂传递模塑(HP-RTM)。
直流介电分析原理
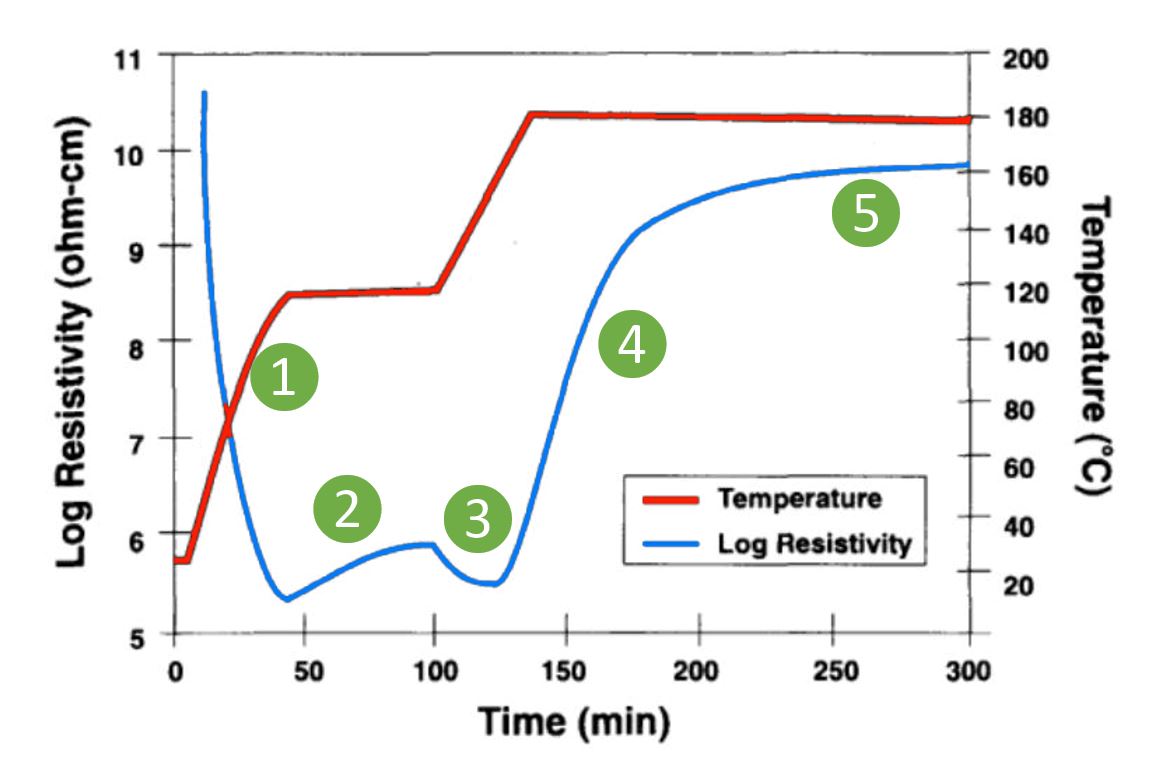
- 电阻率初降反映升温至约 120°C 树脂粘度下降。
- 120°C 保温期间,树脂反应和挥发分损失致粘度升高,电阻率上升。
- 升温至 177°C 时电阻率再降至最低。
- 固化反应剧烈进行,电阻率快速上升。
- 固化反应放缓,电阻率增速放缓,300 分钟接近零斜率,固化反应近完成。
来源 | Robert E. Green 编《材料无损表征 VIII》,第 385 页。
离子电导率与凝胶化前树脂粘度和凝胶化后刚度成反比(高离子迁移率、低粘度、低刚度)。电阻率作为离子电导率倒数,与基体树脂粘度/刚度变化成正比。
电阻率增加已证实与 Tg 增加相关。这是直流电阻率(DCR)基础,即用直流(DC)进行 DEA,也是 Synthesites 开发工艺的初始描述。
上述使用直流电压进行 DEA 的技术基于电阻率与固化状态相关性。这些相关性最早见于 R.W. Warfield 1962 年《交联聚合物电阻率测量显示的性质》,《大分子化学》,第 58 卷。(见本节底部参考文献。)
DEA 历史与交流/直流传感器对比
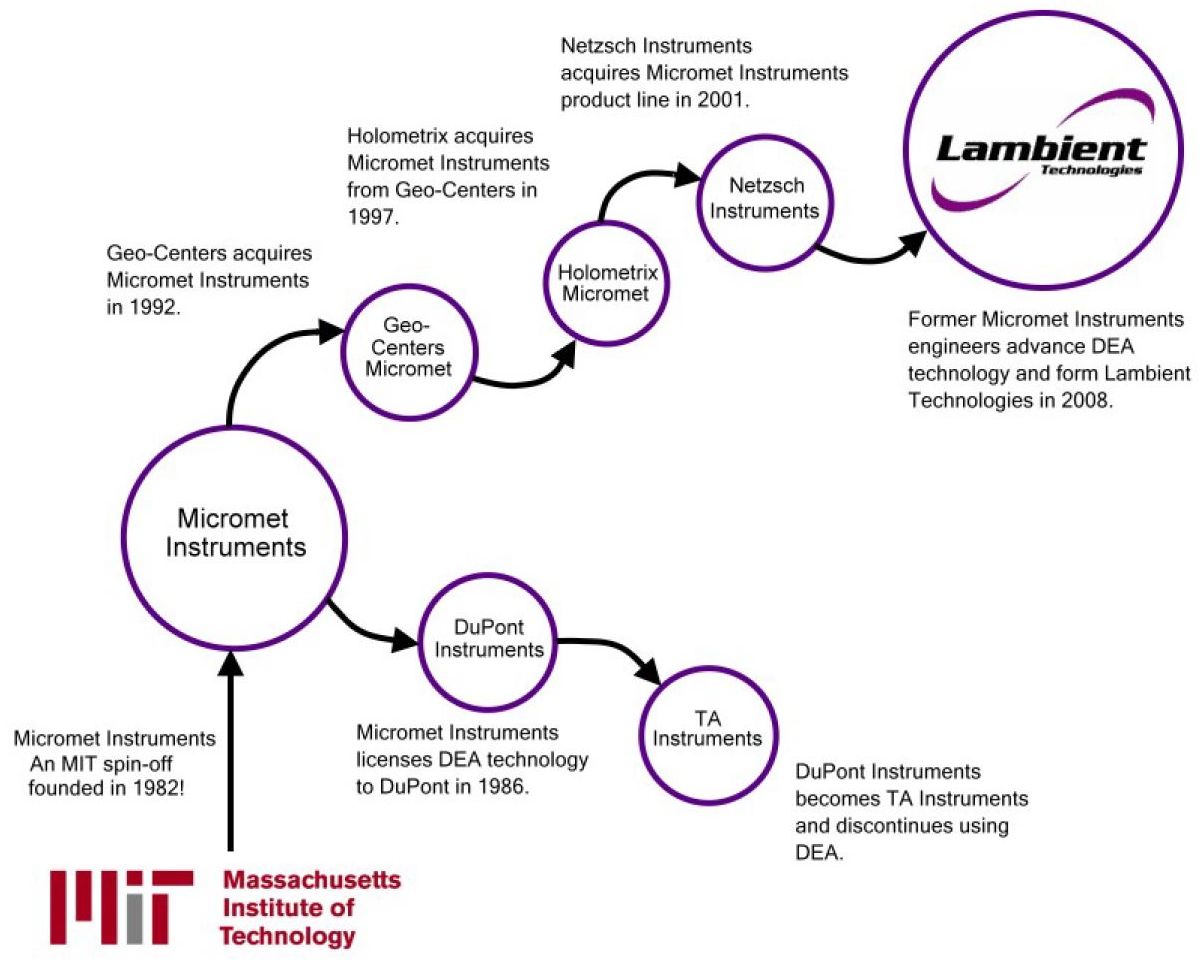
“固化监测理念由来已久,”Synthesites 总监 Dr. Nikos Pantelelis 解释。“1980 年代,介电传感法被认为比光纤等其他方法更成熟。MIT(麻省理工)研究并尝试生产应用。这项技术是 Netzsch 收购并沿用至今的。”
Synthesites 2008 年成立。“我们从零开发技术,用直流电传感器,非交流电,”Pantelelis 叙述。“我们认为常规交流介电传感器缺点是需在一系列频率激发树脂并测量各信号阻抗响应。不仅处理所有数据挑战大,且树脂从液变固时需聚焦不同频率信号获取正确信息。”
Pantelelis 称 Synthesites 直流传感器能测极低电导率和高电阻率,“测量树脂固化转变所必需。”他断言常规 DEA 仅用单一频率简化操作无法给出准确数据。“我们无多频率,仅施加恒定电压。缺点是方法窄,适合树脂固化等特定应用,不适用一切。但比较设备性能,我们能测全固化范围甚至更低温度。仪器服务供应商不喜欢我们方法,因其可调参数少。”
这对 Synthesites 非问题,因其专攻复合材料。“我们方法在广泛复合树脂和工艺中效果好,含热固性、RTM、预浸料甚至反应性热塑性如 Elium。”(Elium 是 Arkema<法国 Colombes>低粘度热塑性,可树脂浸润加工。)
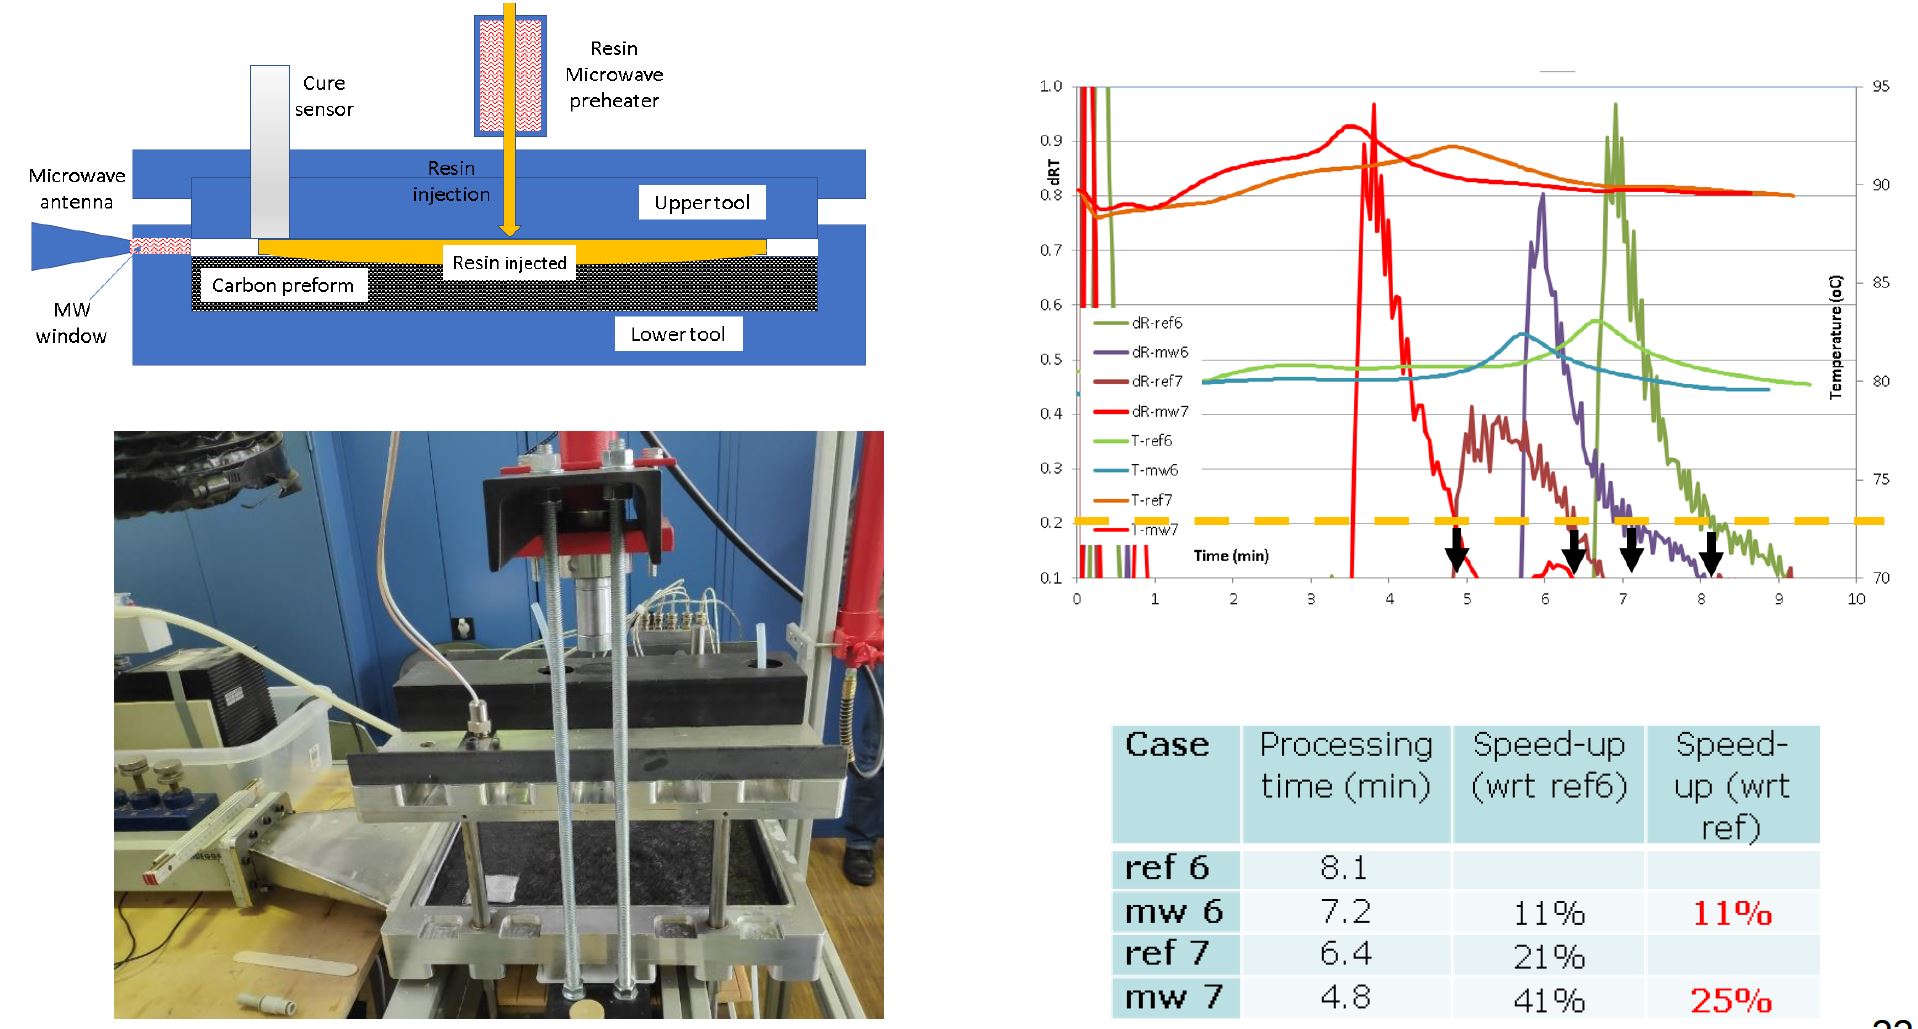
若 1960 年代已知直流 DEA,为何 1980 年代及以后偏爱交流传感器?“三十年前,直流传感器 DEA 技术不发达,”Pantelelis 指出。“但我们推进方法,为工业生产提供极平滑准确测量。我们与 GE Aviation(美国密西西比州 Batesville 和 Ellisville)、Bombardier 等处理大型液体树脂模塑零件客户演示并持续开发系统。系统每天用于风机叶片生产,并演示高压釜固化预浸料层压板工业化生产能力。”
工艺控制
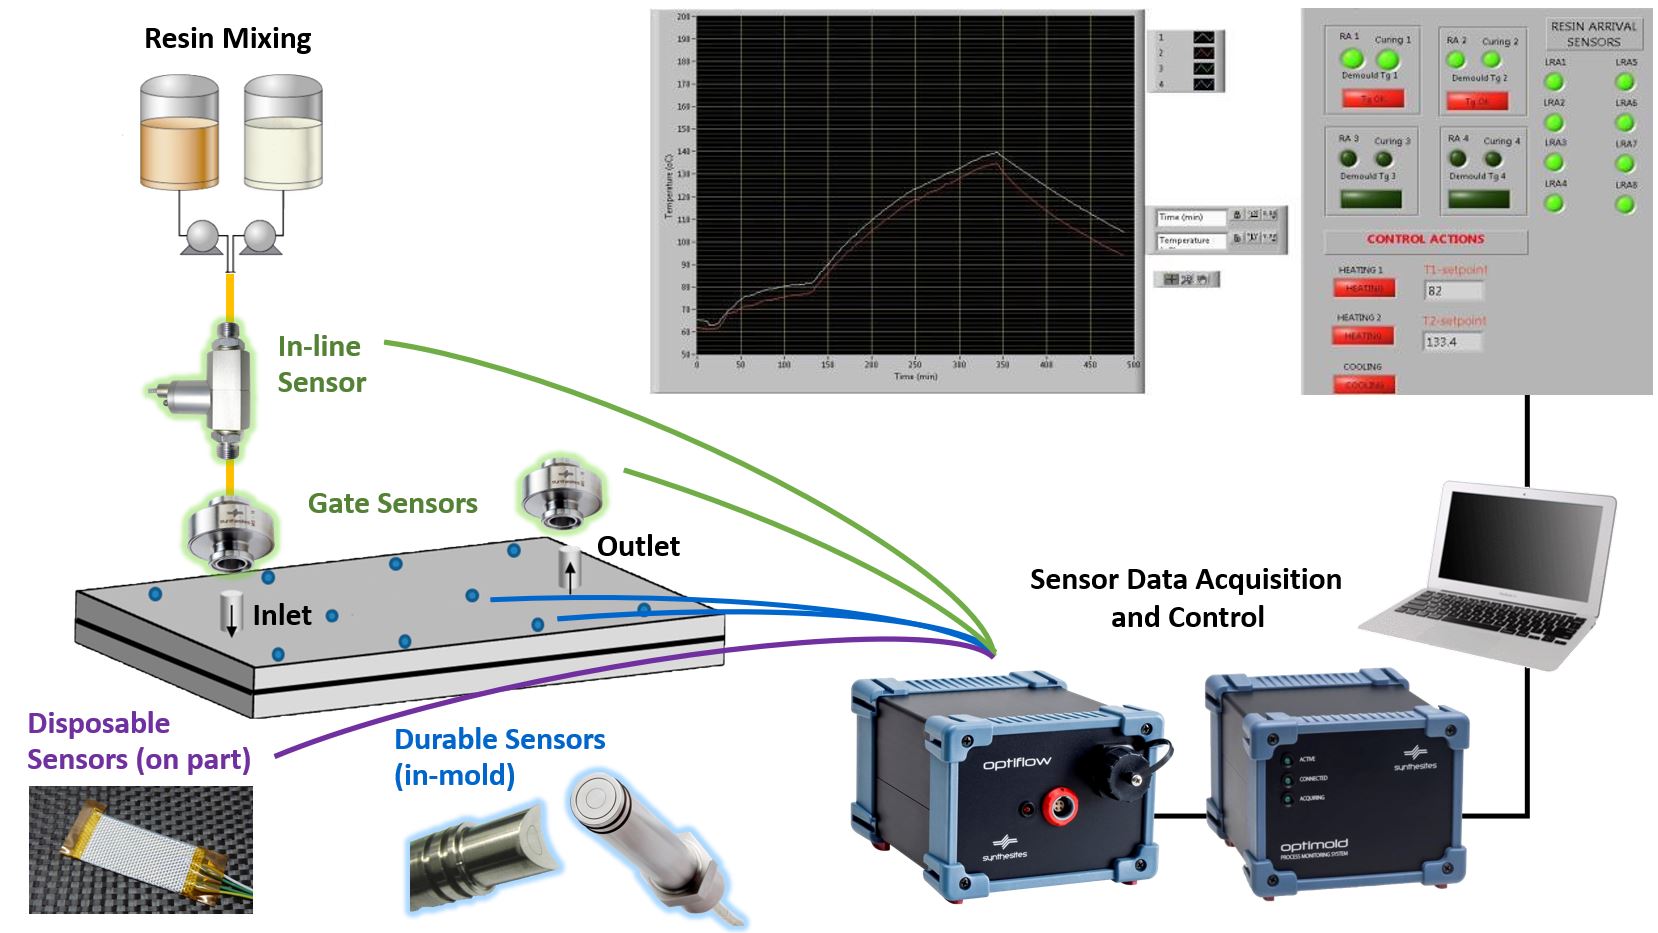
Pantelelis 解释 Synthesites 直流传感器只是监控复合材料加工固化集成系统一部分。“我们直接测电阻和温度,由此在线计算粘度、凝胶度和固化度。用耐用模内传感器,也用浇口传感器和树脂进出口、给料管在线传感器,以及零件上一次性传感器。仅在需处放置传感器。”
温度传感器为铂电阻温度探测器(RTD),精度远高于热电偶(0.1°C 内),稳定性达年级,避免热电偶可能漂移。RTD 为许多工业应用标配。浇口传感器(见下工艺控制图)为二进制,报树脂流动通/断,有第二版本可报粘度。Synthesites 开发用于碳纤维无电化学腐蚀风险传感器、可穿真空袋传感器、匹配模具几何的成型模内传感器。
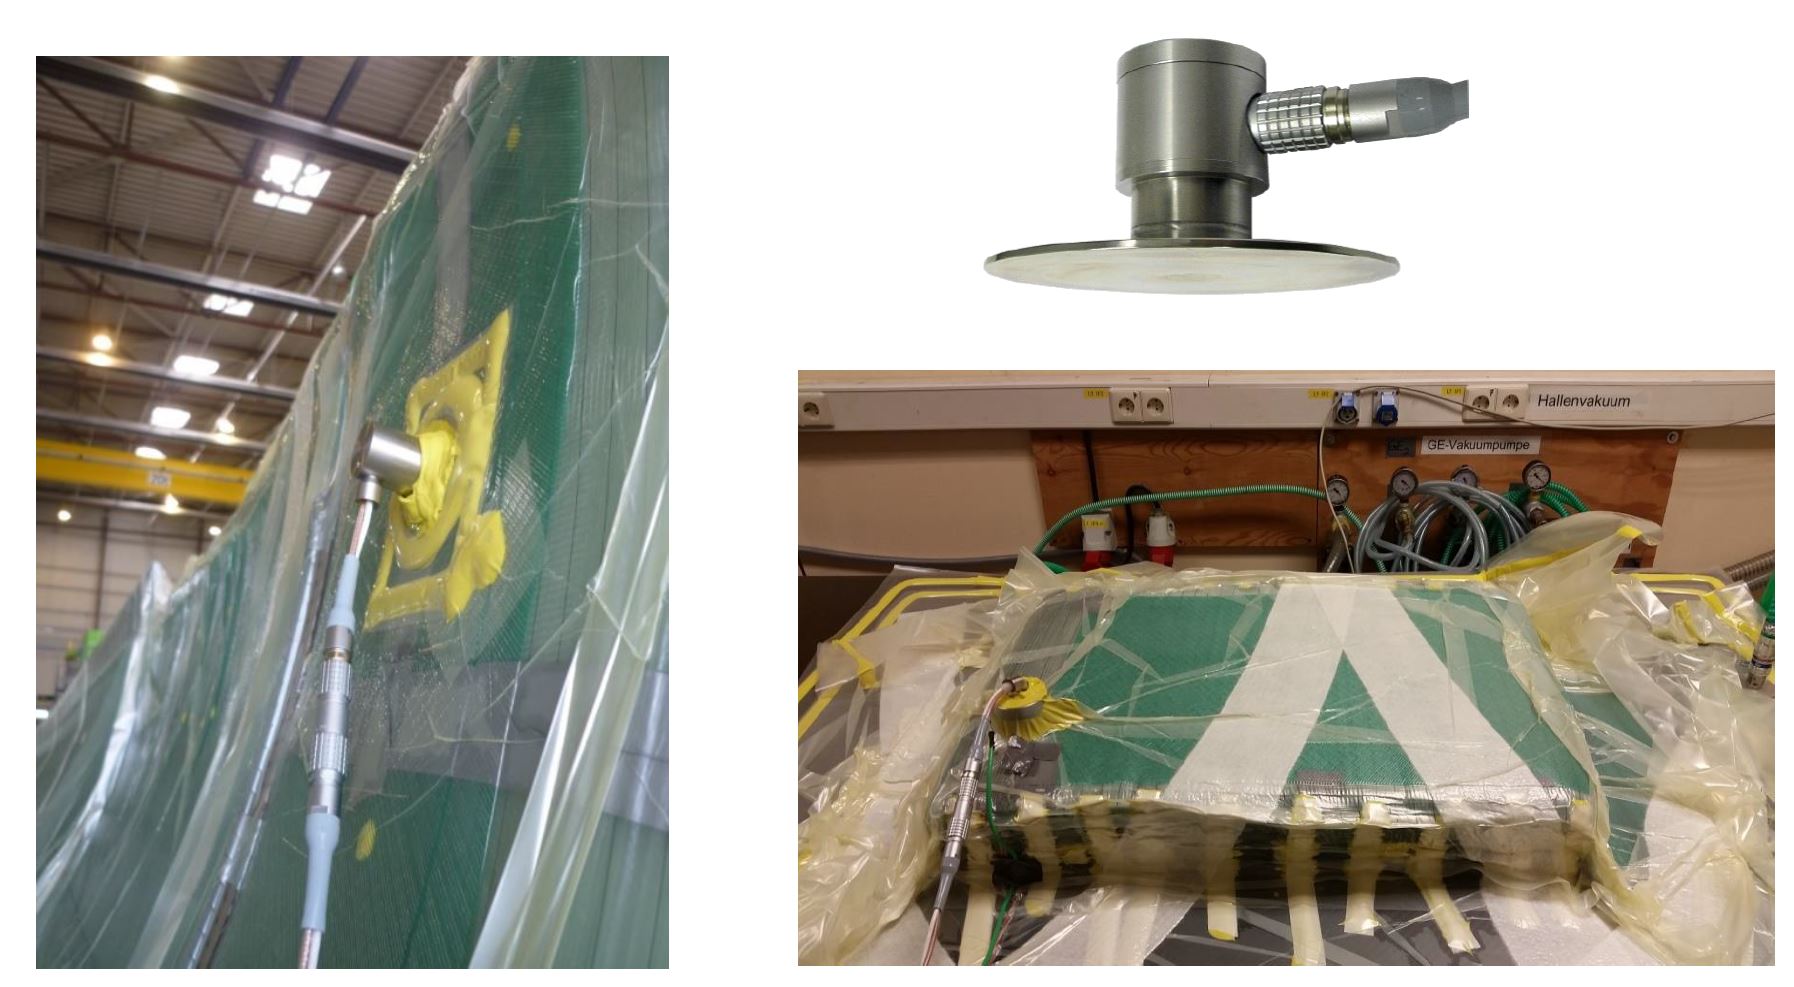
下一组件为 OPTIFLOW 和 OPTIMOLD 数据采集单元。OPTIFLOW 提供液体复合材料模塑树脂到达和温度原位实时监控。验证记录树脂流动,识别树脂渗透中生产偏差。OPTIMOLD 用温度和树脂电阻测量计算监控树脂状态含配比、化学老化、粘度、Tg 和固化度。可用于预浸料和液体模塑工艺。
OPTIFLOW 和 OPTIMOLD 单元由 OPTIVIEW 软件控制。“此软件提供数据采集存储,随设备免费提供,”Pantelelis 解释。“也提供在线树脂状态(ORS)软件,客户可额外购买高级选项。收集输入、在线计算、输出智能工艺控制指令。”
OPTIFLOW 和 OPTIMOLD 系统持续检查传感器连接和读数范围。“依赖传感器做工艺控制,系统必须在传感器故障或读数超限时报警,”Pantelelis 说。两系统也有继电器输出控制工艺设备。如基于树脂到达数据开关给料阀,基于粘度数据管理加热/冷却设备。“可将压力传感器输出接入 OPTIMOLD,”Pantelelis 注释,“从而基于粘度数据控制模具压力。”
测量与典型数据曲线
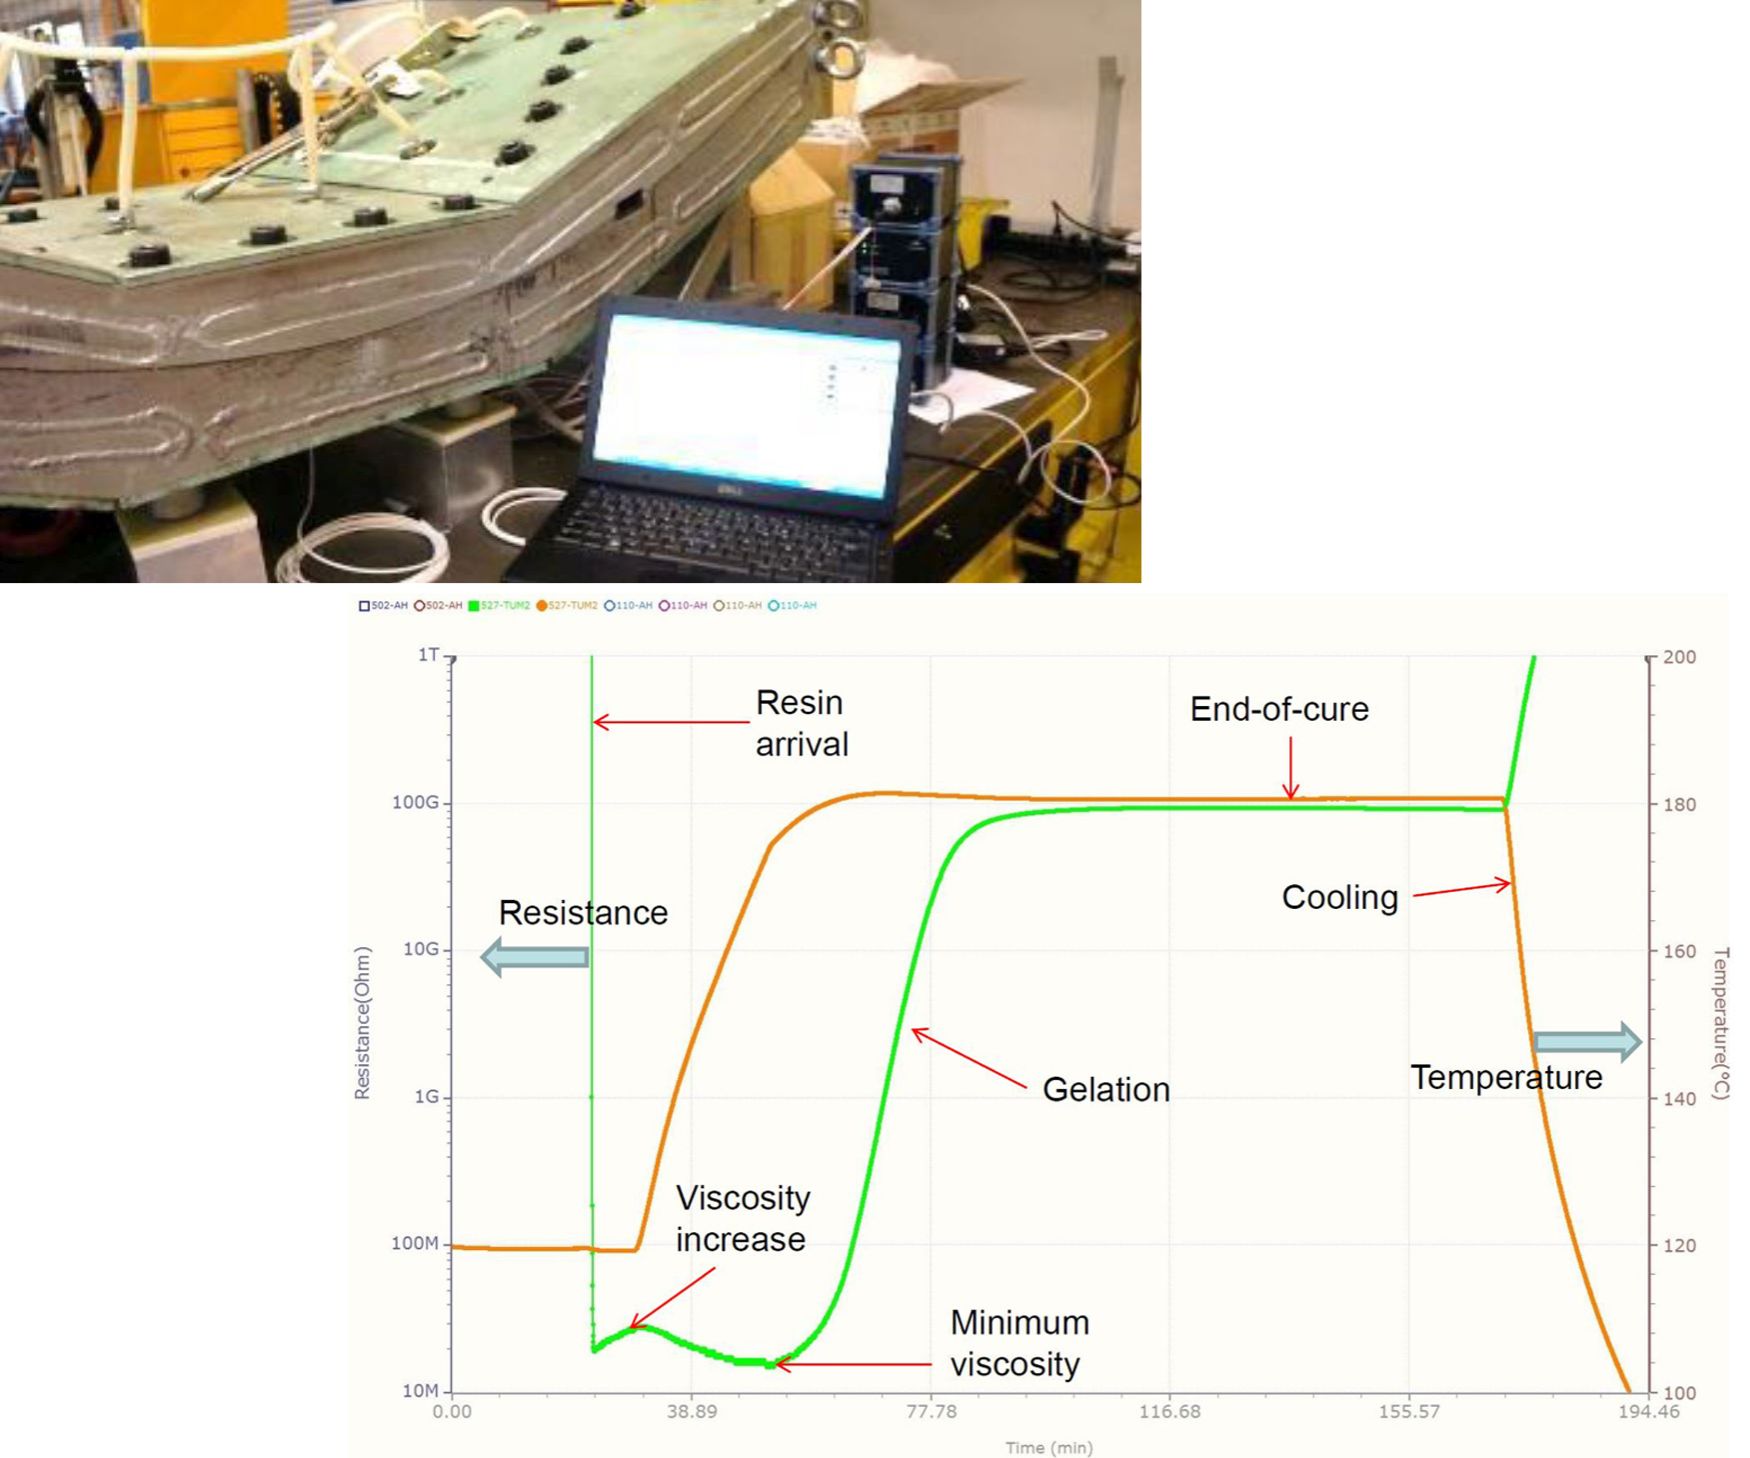
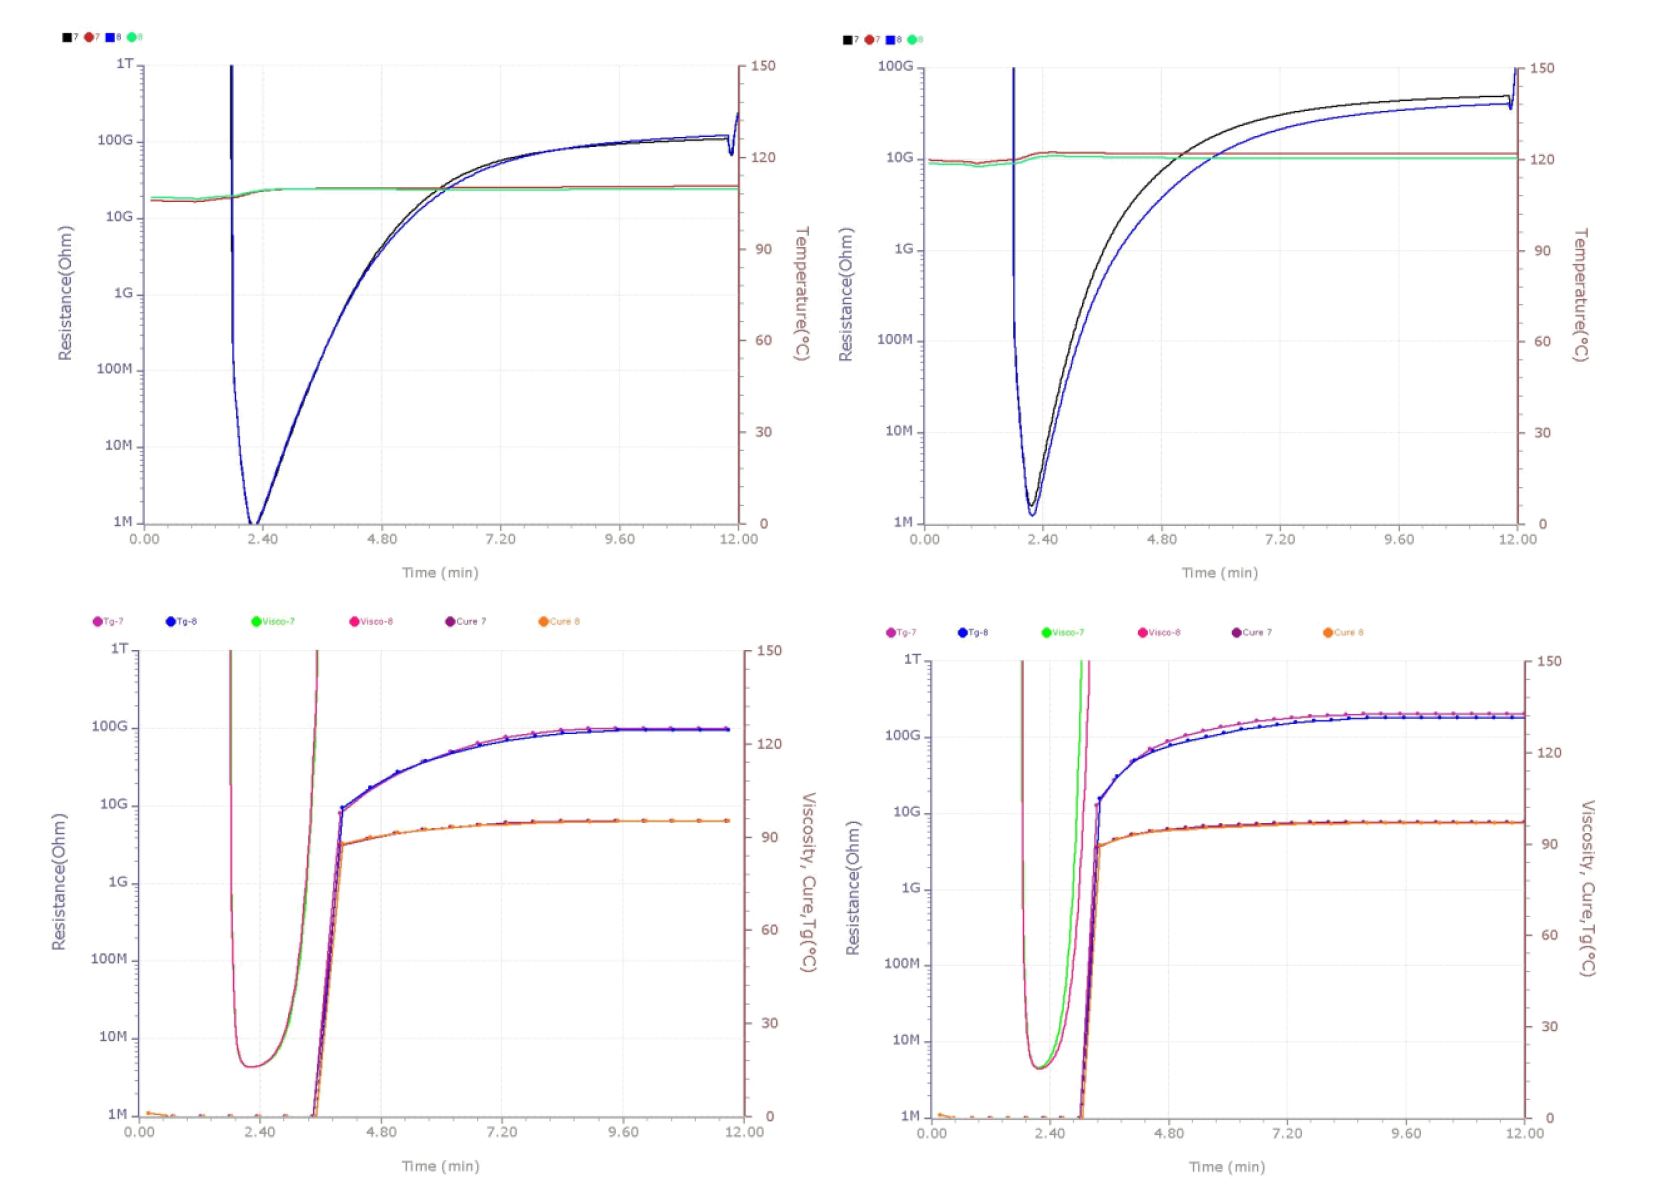
下方截图显示 NCC(英国布里斯托尔)高压压缩 RTM(HP-CRTM)试验 OPTIMOLD 测量。第一组,简单 115°C 试验,展示树脂电阻和温度实时测量如何经 ORS 软件转化为估算粘度和 Tg。
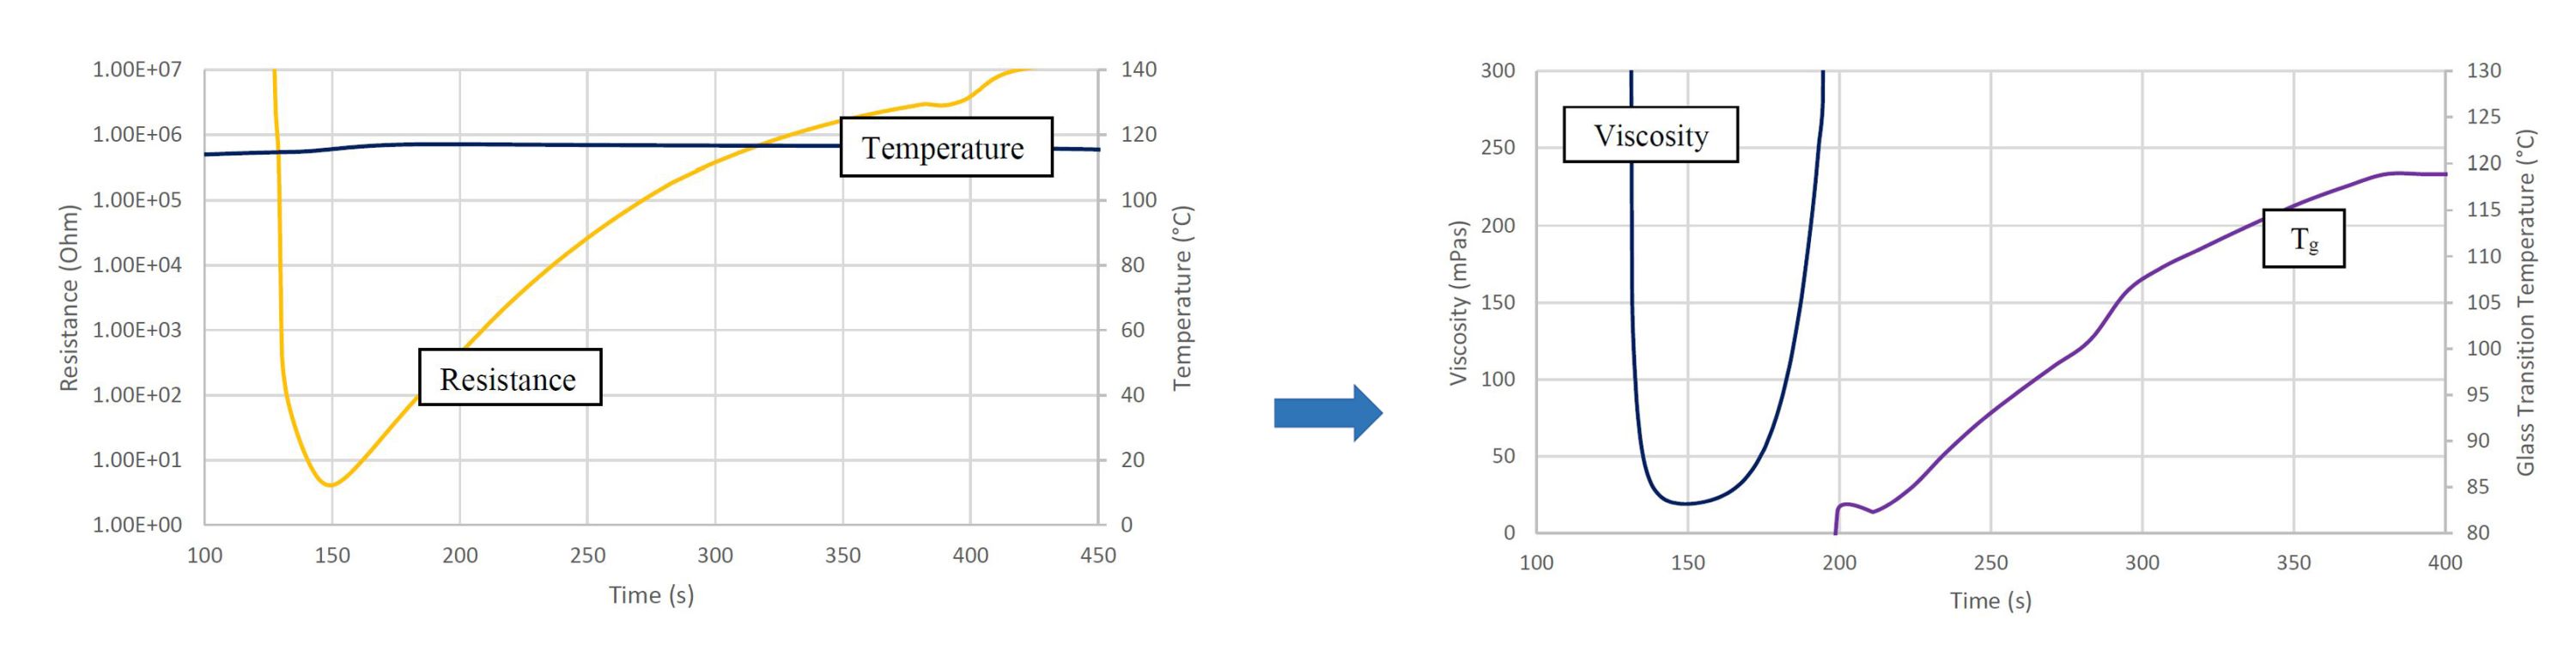
下图中,电阻和温度(上图)在 110°C (左)和 120°C (右)记录。电阻(R)和温度(T)读数下为 110°C (左)和 120°C (右)计算粘度和 Tg 图。测量来自上模两个 OPTIMOLD 传感器(Sn.1 和 Sn.2,底图),腔压用两个 Kistler 6162A 压力传感器(Sn.3 和 Sn.4)记录。
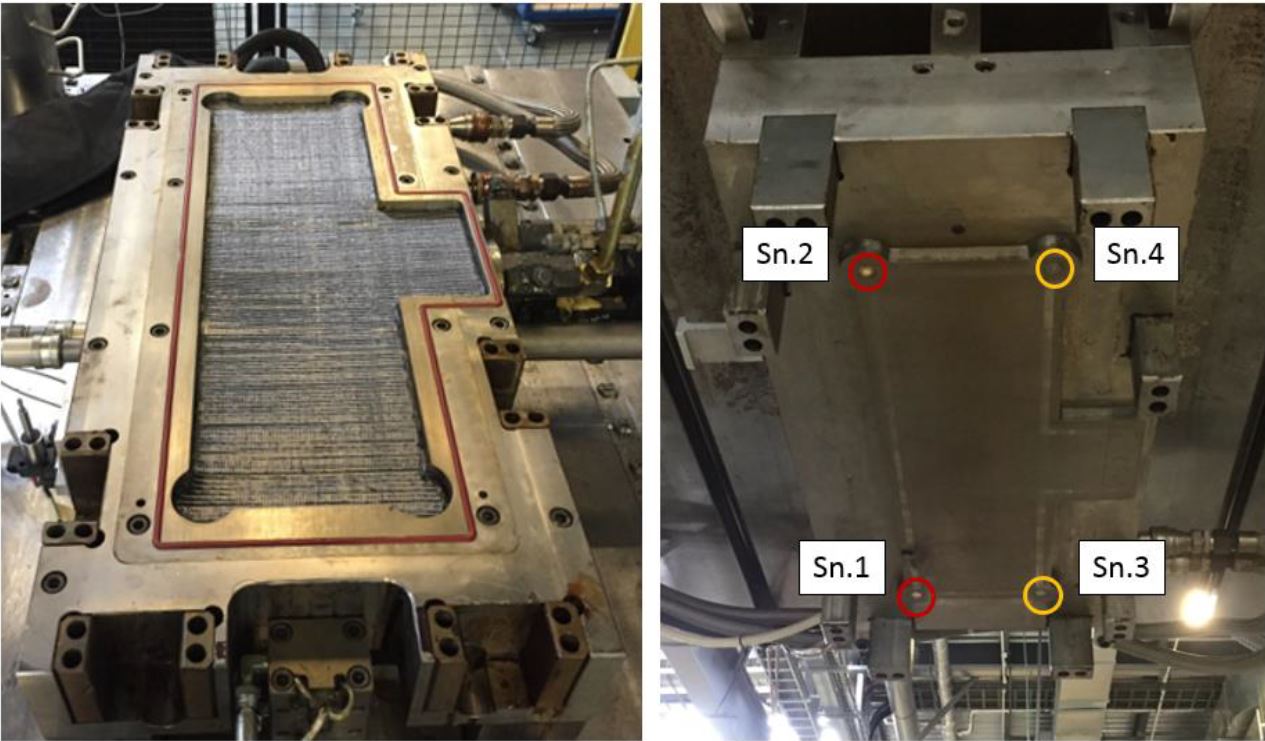
模内传感器及压机注射设备所有数据可汇总单一日志文件,呈现每个制造部件详细工艺图像。
缩短固化时间
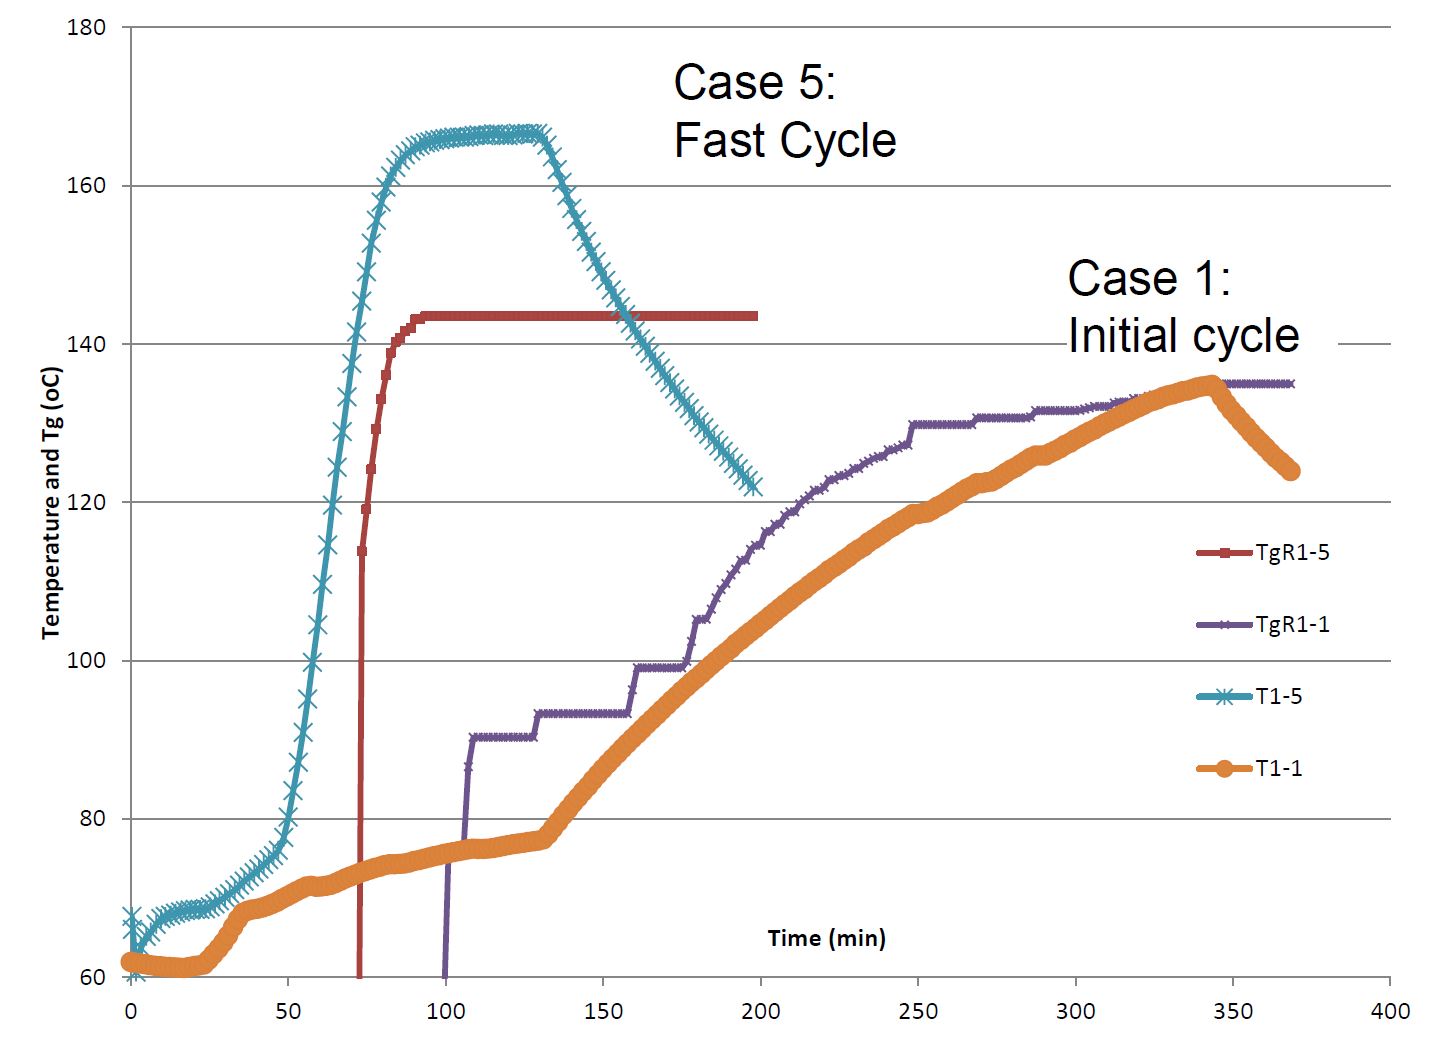
“我们有潜力将固化时间缩减 30% 以上,因制造商可实时见 Tg,决定何时停止固化循环,”Pantelelis 解释。“无需完成比必要更长的传统循环。例如 RTM6 传统循环 180°C 2 小时全固化。某几何形状下我们见可降至 70 分钟。”
目标是固化完成即停止?“非完全固化,而是达到各部件所需固化程度,”Pantelelis 说。“完全固化太久。关键是能看见何时达足够固化。风机叶片制造商有目标 Tg。达标即可开始冷却。需求是能实时给出极准确 Tg 测量的传感器。”
Synthesites 与 Hutchinson(法国巴黎)完成演示项目,生产玻纤/环氧 RTM 汽车悬架叶片,为欧盟资助 ECOMISE 项目(通过在线结构评估和工艺调整实现下一代复合材料制造,2013-2016)一环。目标基于实时监控优化 RTM 循环:
- 第一升温阶段由传感器确认树脂渗透完成触发。
- 第二升温阶段由 Tg 计算确认固化完成触发。
- 冷却由 Tg 计算确认后固化完成触发。
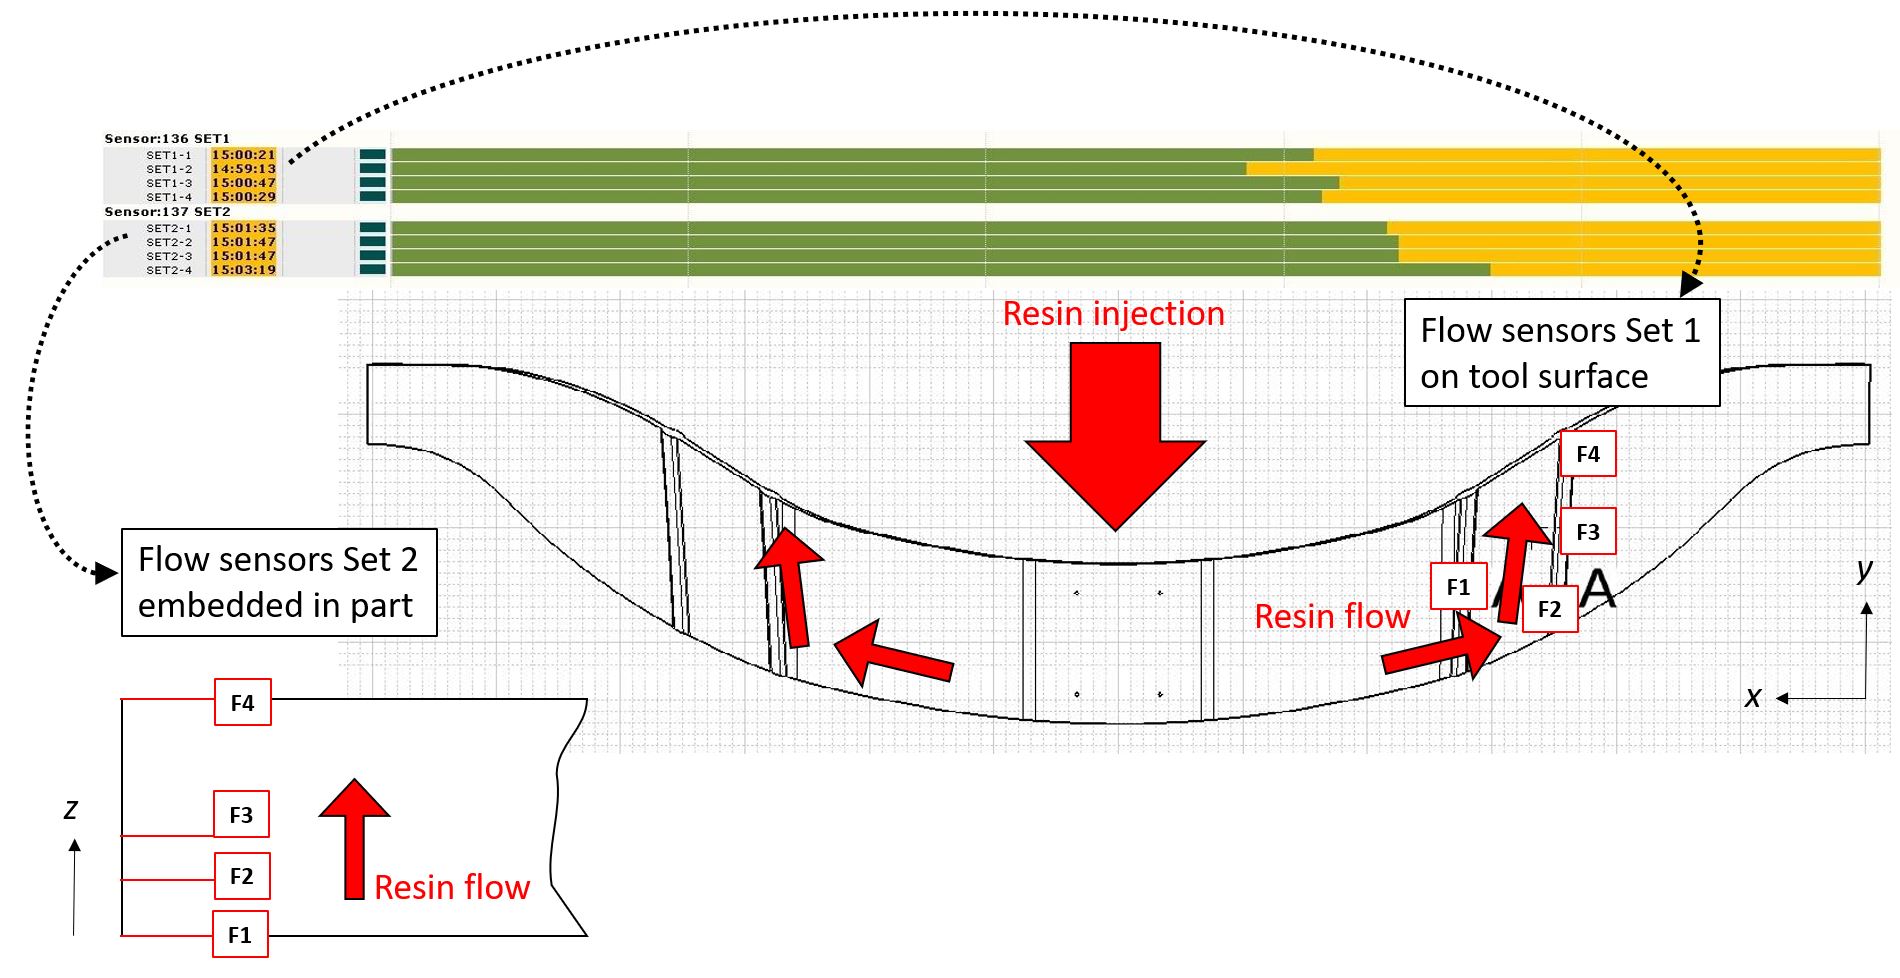
Synthesites 系统含两个模内固化传感器(CS1, CS2)、一个模内树脂流动温度传感器(Flow Sensor 1)和八个一次性树脂流动/温度传感器——四个嵌入试件,四个贴工具表面。
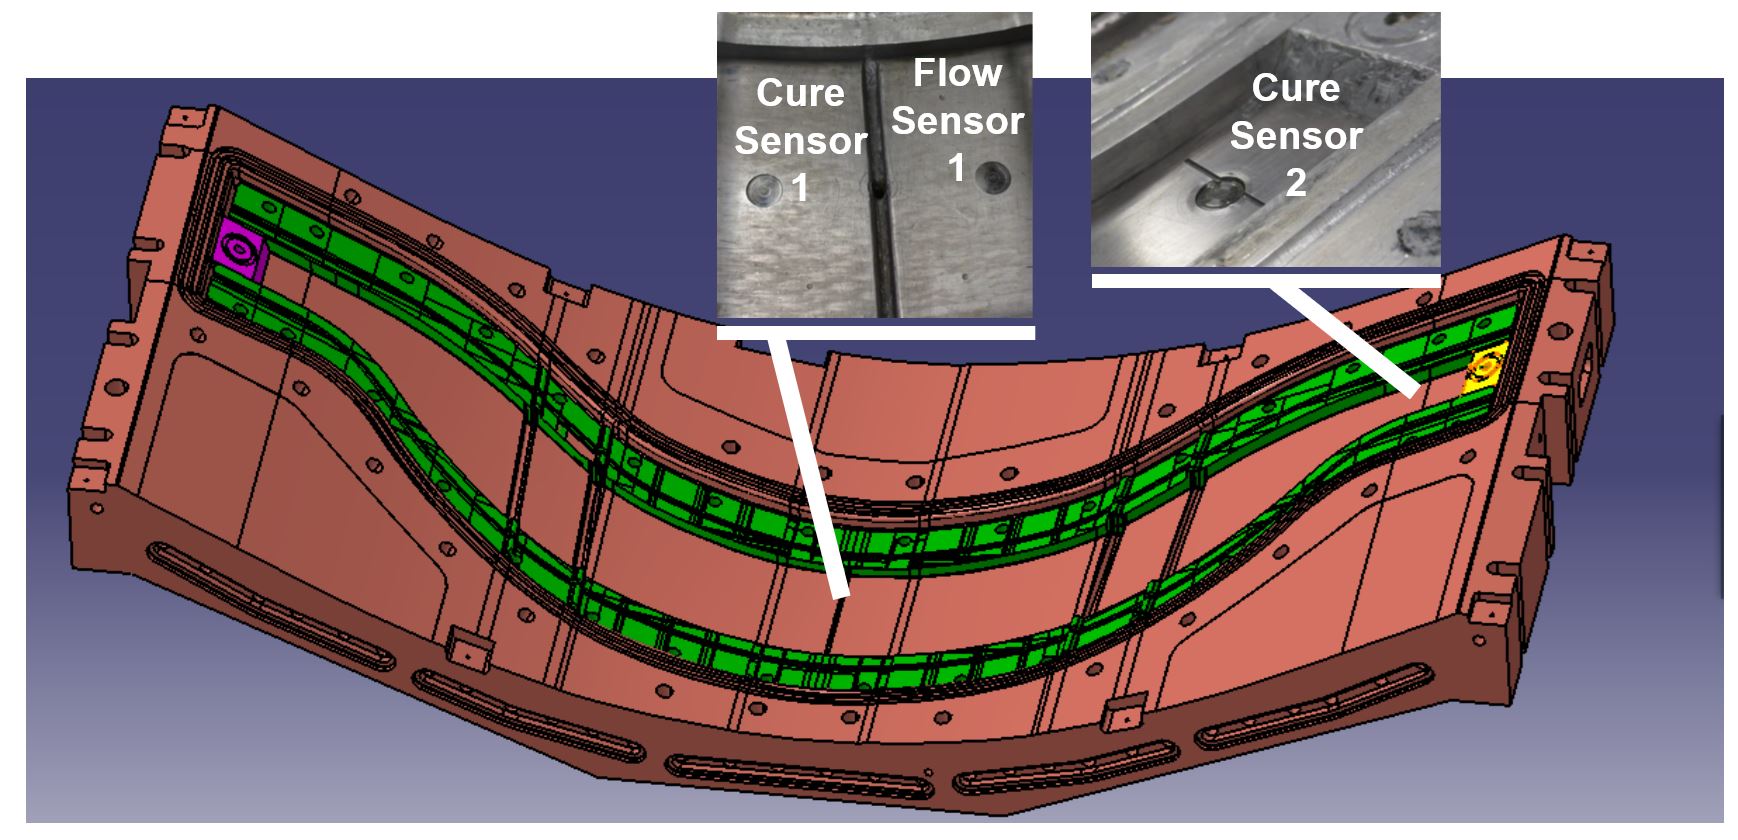
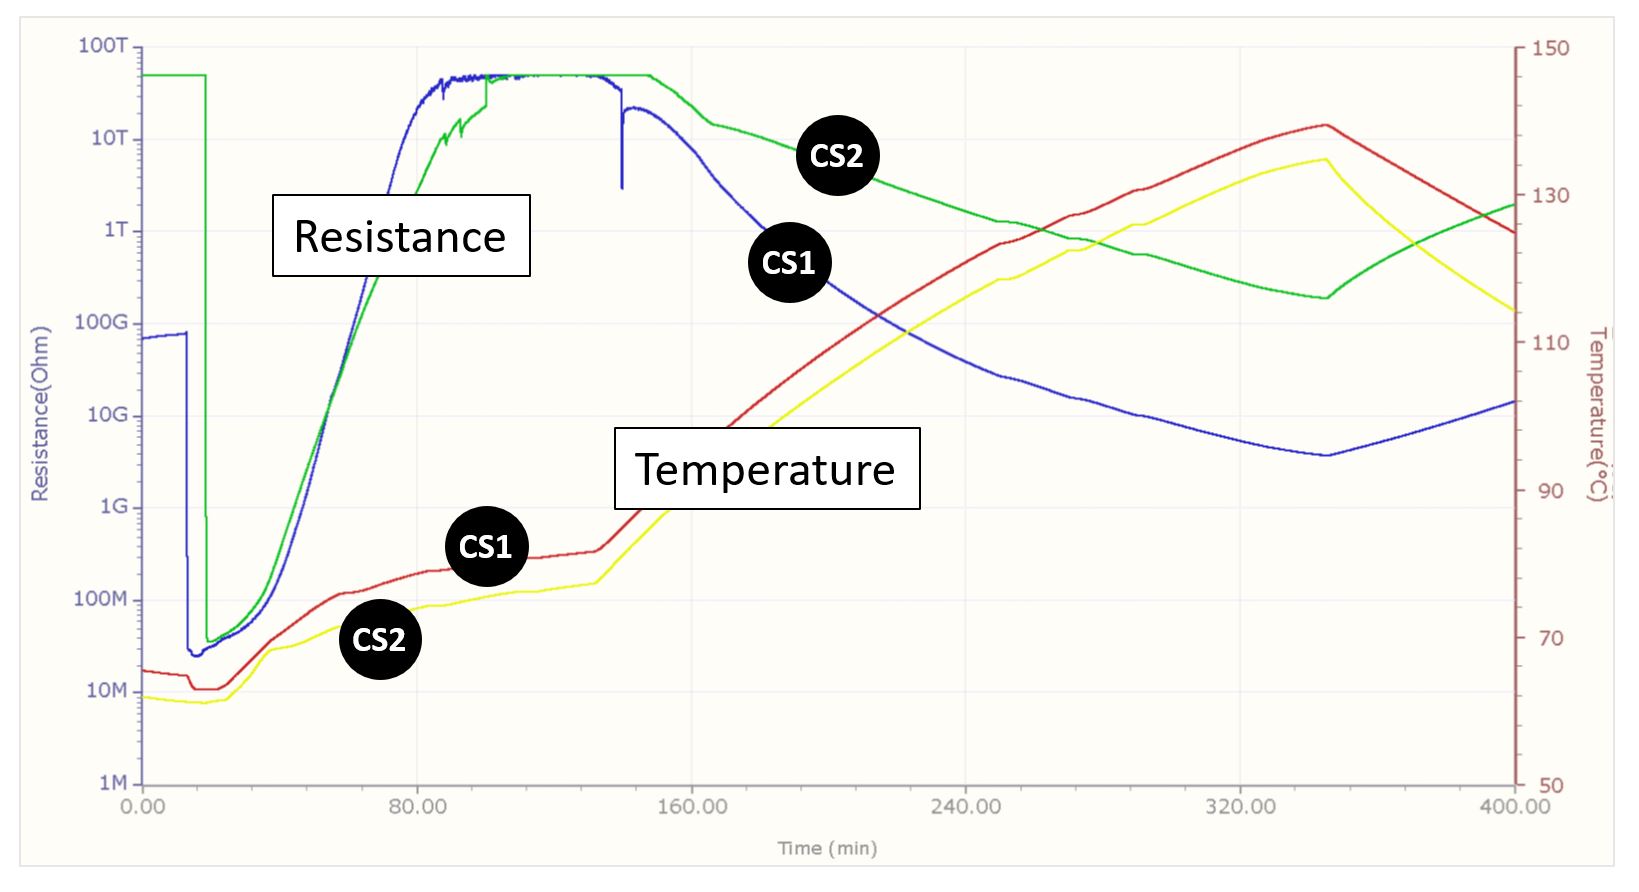
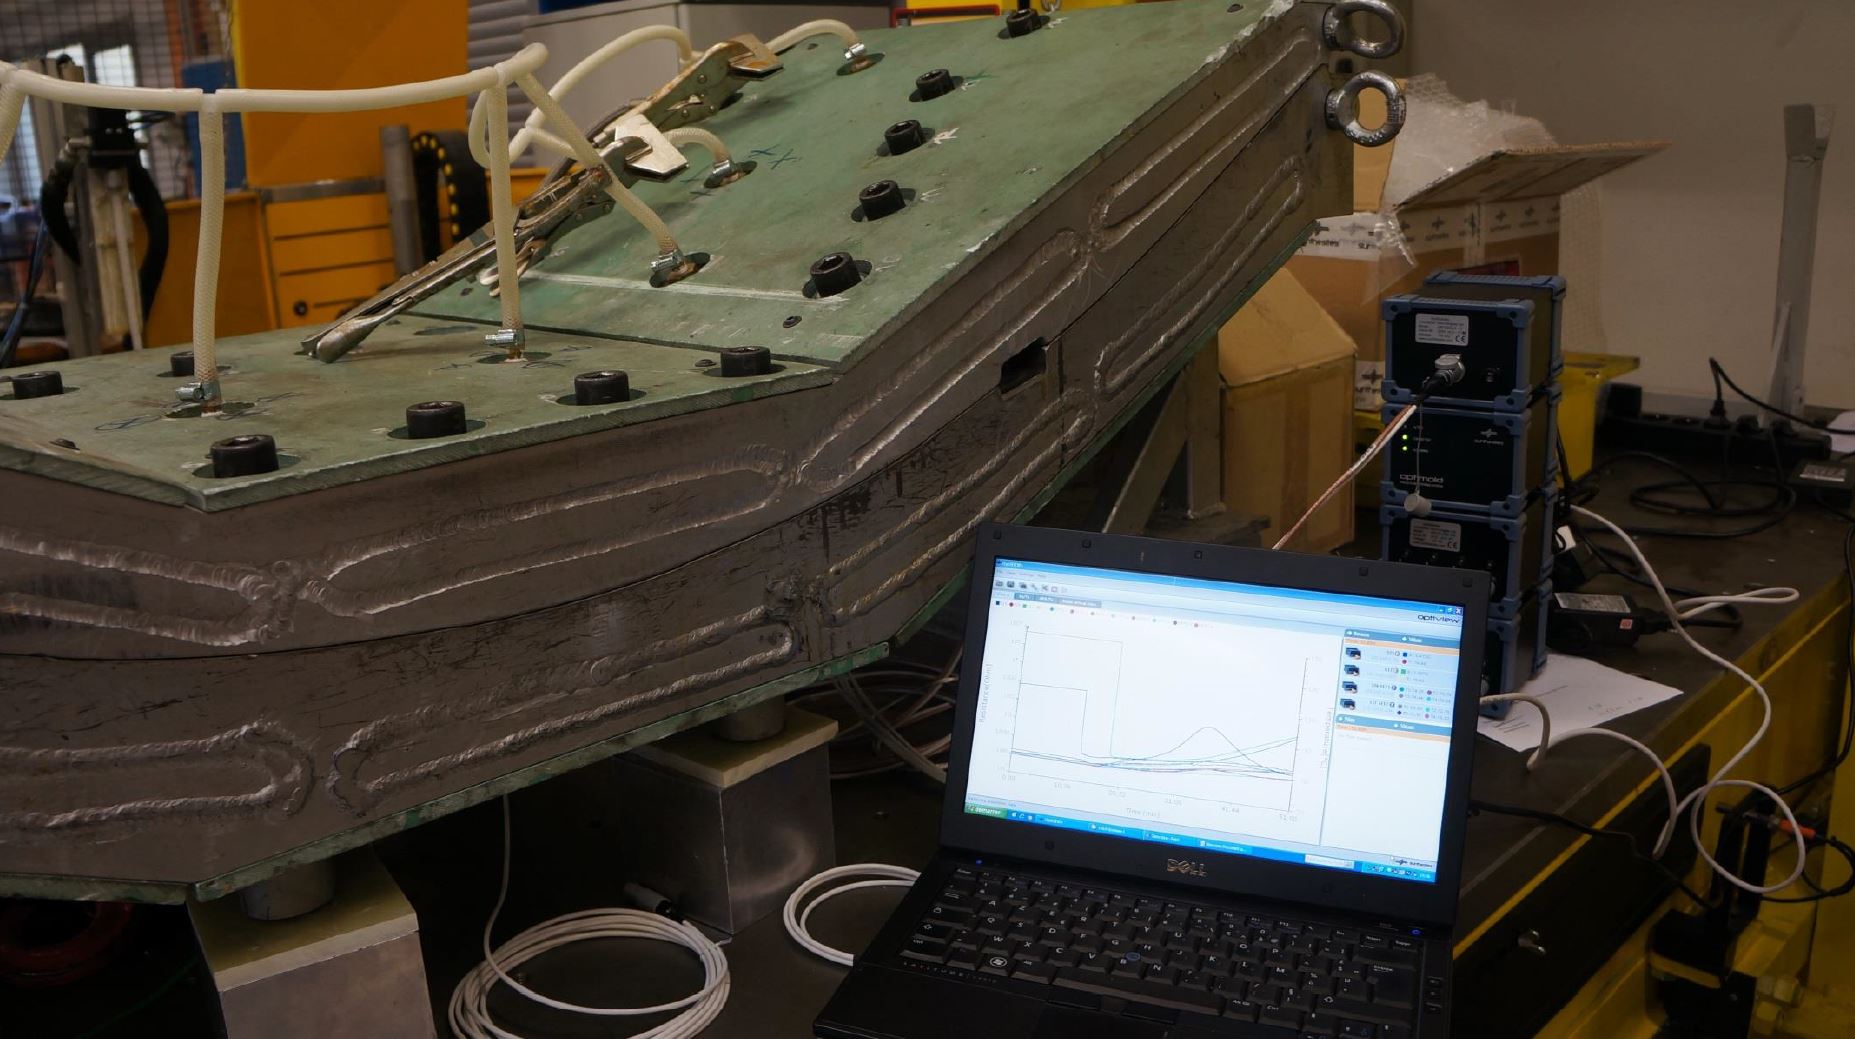
“OPTIMOLD 和 OPTIFLOW 单元可通过以太网连接,所有传感器记录于单一 Optiview 会话,”Pantelelis 解释。“因此 CS1 和 CS2 接两 OPTIMOLD 单元,模内流动传感器 1 和八个一次性流动传感器接三 OPTIFLOW 单元。”
该传感器、OPTIMOLD/OPTIFLOW 数据采集单元和 OPPTIVIEW/ORS 软件系统应用于 RTM 模塑试验,建立树脂注射/渗透和两个 Tg 目标等各工艺阶段目标。“这是用单向纤维和亨斯迈环氧树脂制造的厚壁件,”Pantelelis 说。“此案用流动线传感器检查 UD 层内流动,UD 层通常紧密堆积,渗透中易生挑战。”
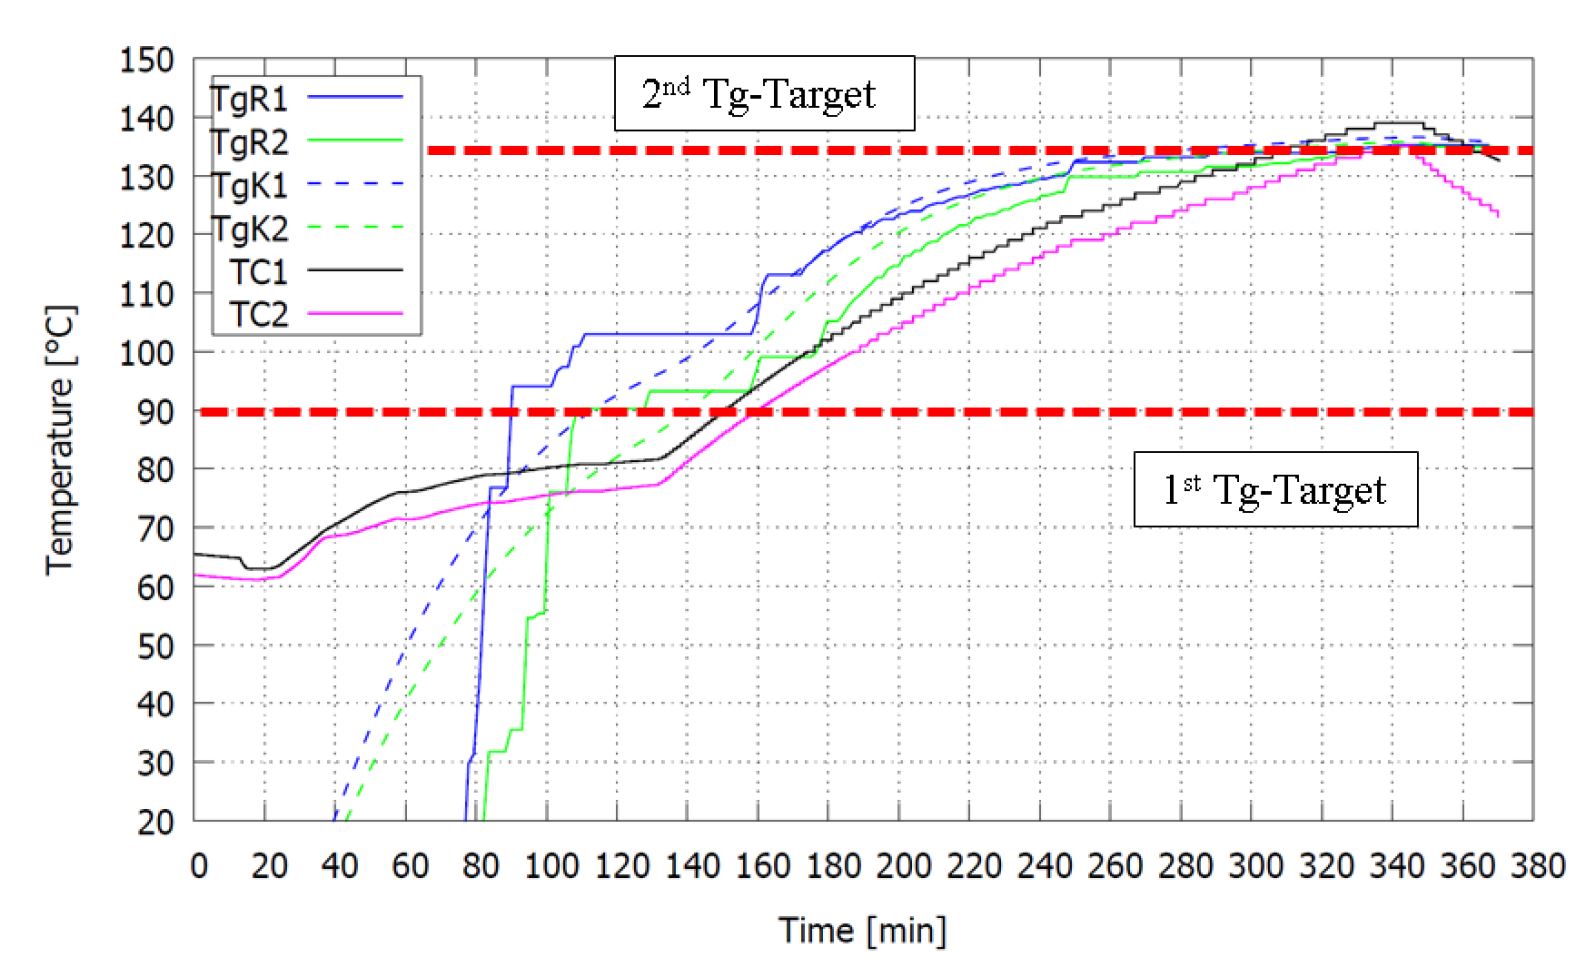
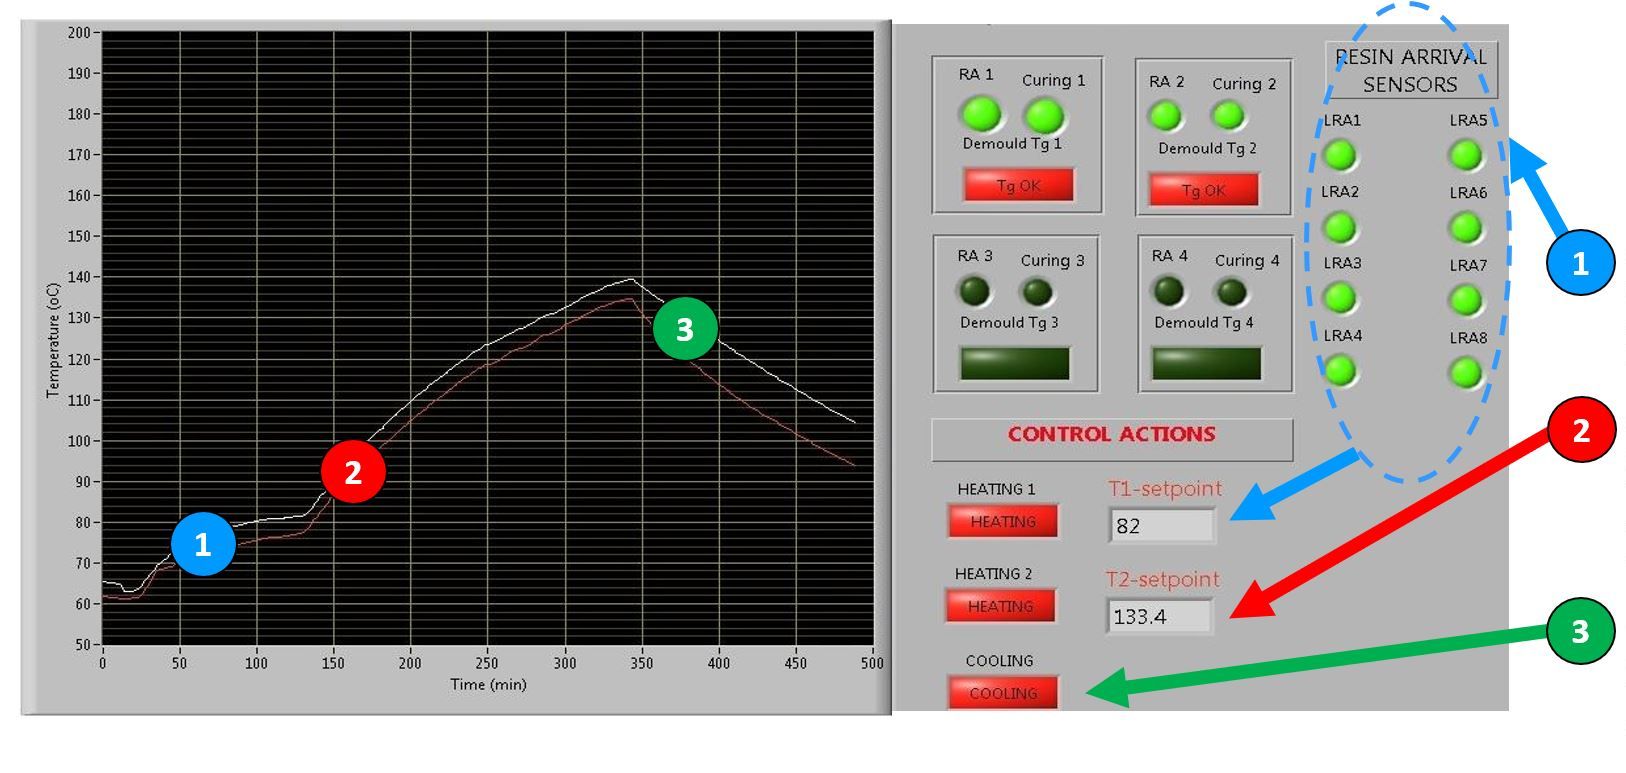
使用此工艺控制系统,Hutchinson ECOMISE 项目将固化循环缩减 30% 以上。
标定
在线 Tg 监控需标定。随传感器经 OPTIMOLD 单元采集测量,ORS 软件按特定树脂标定将其转化为粘度和 Tg。“此标定为加工前完成,提供 ORS 软件计算用相关性,”Pantelelis 解释。“我们在流变仪放树脂测温度和粘度。应用适当公式计算对应电阻和 Tg。按客户标准开发树脂标定,研究树脂不同固化循环。标定数据供 ORS 软件加工该树脂时使用。”
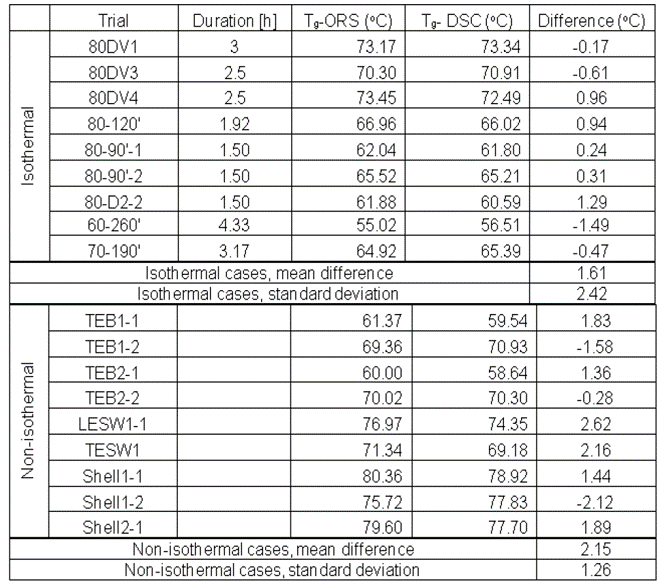
ORS 软件实时 Tg 计算准确性经风机叶片制造商 Carbon Rotec Composite Technology(德国 Lemwerder)试验验证。ORS 在线计算 Tg 与脱模后立即用差示扫描量热仪(DSC)测量 Tg 对比。等温加工平均差 1.61°C,非等温 2.15°C。“此准确性在其他客户私有项目中反复验证,”Pantelelis 说。
工业化生产推进
这种传感器和数据驱动工艺控制确实是迈向全自动智能 Composites 4.0 制造的巨大一步。虽在 ECOMISE 和 NCC 布里斯托尔演示,但尚未用于日常生产。“用传感器看 Tg 后开始冷却的想法确实在风机叶片制造中启动,”Pantelelis 报告,“但未全自动。系统达目标 Tg 报警,操作员停止固化循环。自动化直观,将在制造商验证系统准确性后完成。”
“朝此目标,我们开发新工作站让生产操作员监管自动化过程,无需他输入,”他继续。“风机叶片制造树脂和胶粘剂固化用单工作站可在不牺牲质量前提下缩短循环 2-3 小时。”
虽现属 Spirit AeroSystems 的 Bombardier Belfast 在 C 系列(现空客 A220)树脂浸润复合机翼生产中用 Synthesites 设备,但工艺控制未自动化。然而 Synthesites 也在 ECOMISE 中与 Bombardier 合作,该开发延续。关键成果之一是穿高压釜壁传感器。如我 2013 博客“C 系列复合机翼”所述:
Bombardier 在铺层放入其长 21.3m、直径 5.6m 高压釜后注射,维持温度压力至低粘度湿润要求——Cytec 890 80°C 可注射……注射完成后,高压釜施加正压固结,致工装合模、压实湿层压板、挤出多余树脂回树脂入口进专门设计树脂废料槽。
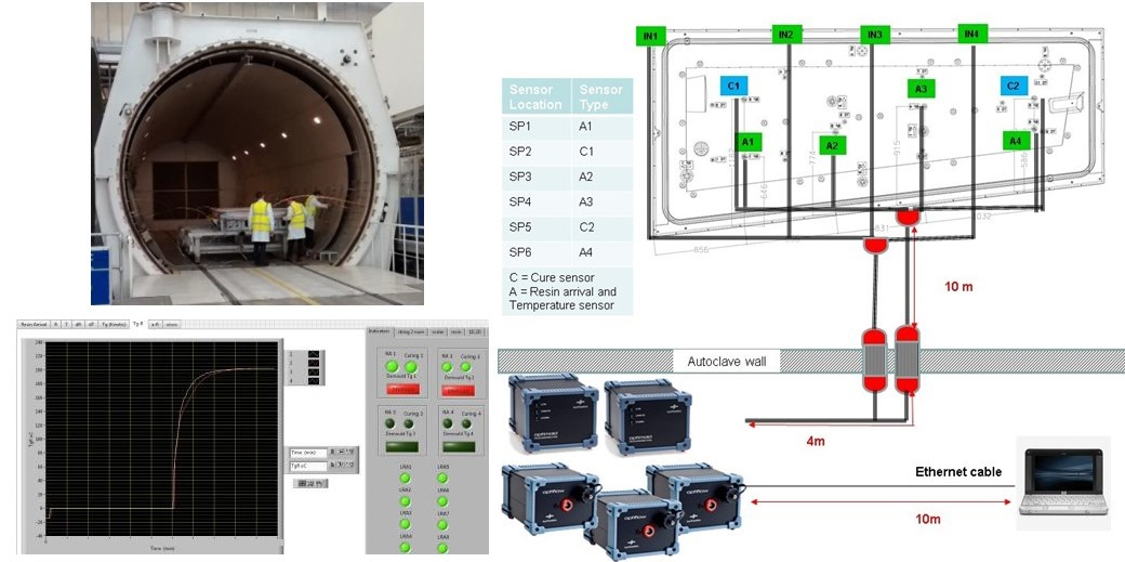
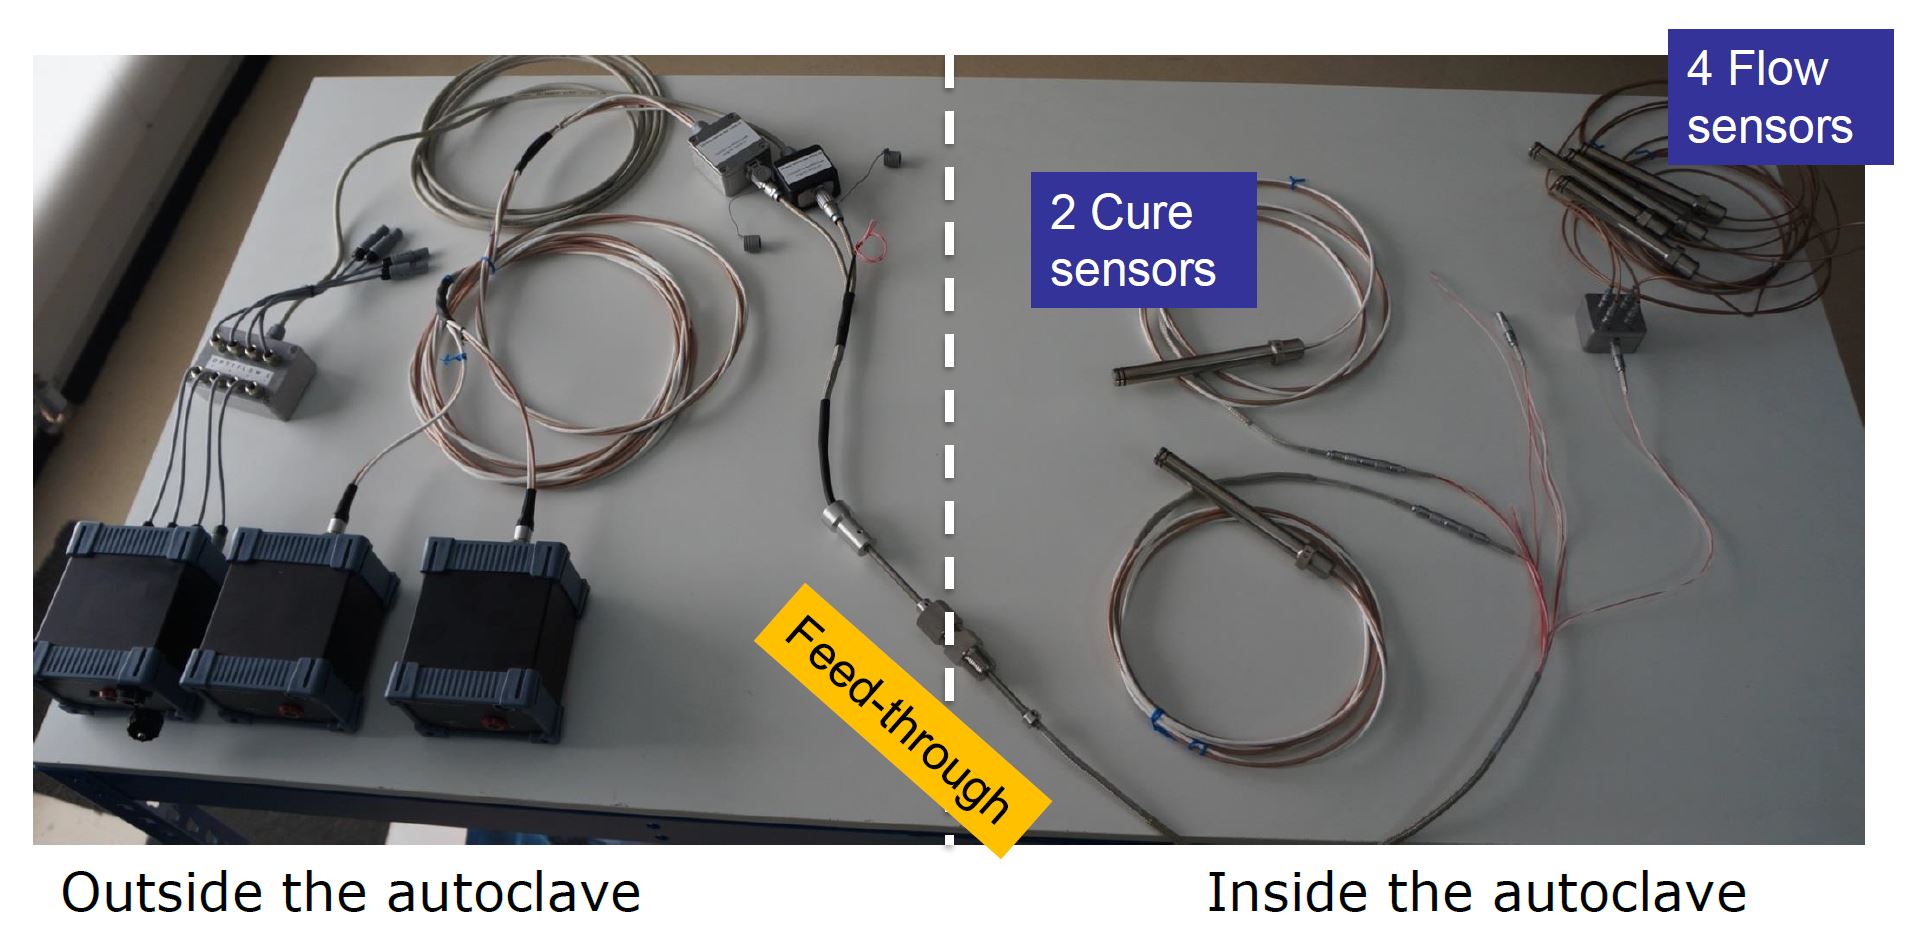
“像大多数商用航空制造商,有兴趣确保质量和提高产率,”Pantelelis 解释。下图布局和 ECOMISE 结果为演示件,非商用件。用两 OPTIMOLD 单元两模内固化传感器,三 OPTIFLOW 单元四模内流动传感器和四真空管在线传感器。“OPTIFLOW 可监控四树脂到达和四温度/电阻传感器,”Pantelelis 注释。“演示目标全达成。证明传感器、布线和系统能在最严苛航空航天规格下无故障工作。有趣的是树脂到达测量显示与流动仿真巨大差异。在线 Tg 监控显示该演示件遵循固化循环本可显著缩短。”
“我们正开发胶合线监测系统,”Pantelelis 说,“主要用风机叶片生产,最终用于任何粘结工艺。虽目前忙于风电行业降本,但见航空航天领域因转向液体复合材料模塑量产而兴趣增多。制造商寻求更深入了解模塑中确切发生什么、如何稳定优化工艺。”
Ecomise 和 Recotrans 项目获欧盟 FP7 和地平线 2020 研发创新计划资助,协议编号 NMP2-SL-2013-608667 和 768737。
“介电分析(DEA),交流 vs 直流”节参考文献含:
- VINCENTZ “实时 UV 固化监测”,《欧洲涂料期刊》,2003 年 11 期,第 7 页。
- Reinhold Meier1、Swen Zaremba1、Florian Springl1、Klaus Drechsler1、Fabrice Gaille2、Christian Weimer2 “在线工艺监测系统——基准与测试研究”——1 慕尼黑工大碳复合材料研究所,德国 Garching。2 Eurocopter Deutschland GmbH, Donauwörth. 复合材料流动工艺——FPCM 11, 2012 年 7 月 9-12 日,新西兰奥克兰。
- Robert E. Green 编《材料无损表征 VIII》,第 8 届国际材料无损表征研讨会论文集,1997 年 6 月 16-20 日,美国科罗拉多州博尔德,Springer Science & Business Media 出版,第 384-385 页。
另一有用参考:《介电分析与固化监测手册》,Huan L. Lee 著,Lambient Technologies 出版。
树脂
- 重塑工业维护的顶尖创新技术
- 工业智能传感器:优势劣势与劳动力变革应对策略
- 新款 ams 图像传感器提供高分辨率、高速工业视觉
- 超薄无电池MXene应变传感器革新工业机械臂
- 连接传感器与智能处理器如何驱动工业4.0
- 巴斯夫与东丽携手生产CFRT带材,服务汽车与工业应用
- Xenia超轻Pebax TPE复合材料提升鞋类性能
- 优化复合材料制造:定制超声波传感器实现工艺闭环控制
- Solvay碳纤维入选Balance A+竞赛双体船
- Hexion推出先进双组分环氧体系 简化航空航天复合材料制造
- 兰克斯扩产Tepex连续纤维增强热塑性复合材料
- IRG CosiMo联盟瞄准航空航天汽车热塑性复合材料大规模生产