
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
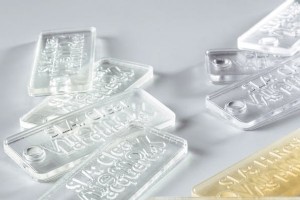
SLA(光固化立体光刻)是最早商业化的3D打印技术之一。它采用丙烯酸或其他树脂,必须使用紫外(UV)激光固化。该技术已被多种方式重新诠释。其材料选择也显著增长——现在可找到刚性、柔性、耐热、耐化学、生物相容等树脂选项。Xometry即时报价此工艺,自2018年起提供。它是我们最受欢迎的3D打印工艺之一。 SLA工艺将组件3D模型转化为实体塑料。计算机模型首先数字化“切片”成层,以便打印机有条不紊地将每层与前一层结合。SLA机器打印原型零件、测试组件、医疗辅助件、工具、外观测试件等。 本文提供SLA技术优势、材料、应用等背景理解。 什么是SLA 3D打印? SLA是一种3D打印工艺,使用扫
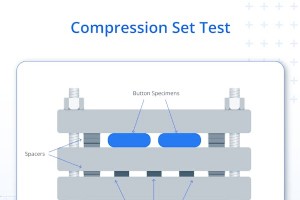
压缩测试是一种广泛使用的力学测试,可提供材料在压缩载荷下行为的宝贵见解。该测试在为航空航天、汽车、建筑等行业的各种应用选择合适材料方面至关重要。本文将深入探讨压缩测试的定义、目的、应用、工作原理及执行步骤。 什么是压缩测试? 压缩测试是一种力学测试,用于确定材料在压缩载荷下的行为。从压缩测试收集的数据提供不同材料力学性能的有益见解,这在为建筑和工程行业的不同应用选择合适材料方面极具价值。 压缩测试如何工作? 压缩测试中,材料样品放置在测试机的两个压板或钳口之间。可采用通用试验机形式,配备测量施加力的载荷传感器。对样品施加压缩力,直到达到特定变形或断裂。可使用偏转计或引伸计等附加装置测量样品
3D打印机领域存在简单划分。成熟市场多为安装在框架或龙门内的运动系统机器,内置滑轨和驱动器。这些是龙门机器。另一方面,行业大部分倾向于基于独立机器人手臂的大规模机器,它们在保持机器小占地面积的同时增加潜在构建尺寸。 机器人手臂3D打印的优势仅在大型构建中真正体现,此时构建体积由手臂伸展范围决定,而非局限于龙门的刚性边界内。本文将进一步探讨机器人手臂与龙门系统在3D打印中的差异。 什么是用于3D打印的机器人手臂? 用于3D打印的机器人手臂是一种机械臂,与更常见的X-Y-Z正交方法显著不同。这种手臂可朝更宽范围的方向和姿态移动,因此这种方法便于利用更多自由度打印3D物体。更多信息请参阅《3D打

假肢3D打印是利用3D打印机设计和制造人造可穿戴身体部位(如腿、手、臂)的技术。与传统生产方法相比,这是一种相对较新的方法。制造3D打印假肢的材料易获取且轻量,使该工艺适合生产假肢,为全球患者提供有利替代方案。 本文将进一步讨论假肢3D打印的应用、历史、成本和优势。 什么是假肢3D打印? 假肢3D打印是使用增材制造技术而非传统减材制造方法来制造人造身体部位。这些身体部位可能因创伤事件或先天性疾病(出生时即存在)而丧失。某些情况下,当受害者肢体因疾病严重受影响导致萎缩和坏死(坏疽)时,可能需要截肢手术。无论如何,3D打印假肢作为缺失肢体的替代品。 更多信息请参阅《3D打印》指南。 3D打
1. 识别3D打印机的具体问题 当3D打印机故障时,确定具体故障原因至关重要。例如:材料是否从挤出机进给失败?打印件是否从构建板脱落?若近期更改过材料、切片软件或固件,这可能是原因。若打印机突然完全停止工作,需更彻底的分析。始终从最基本的潜在原因开始排查。电源线是否松动?存储打印文件的存储卡或U盘是否正确插入?关键部件是否有明显物理损坏? 2. 检查可见损坏,如松动螺丝或断开电缆 检查打印机物理状况。检查所有紧固件(螺丝、螺栓),拧紧松动者。确保电源线在打印机和墙插座端均正确连接。若可接触,检查控制板和其他电子元件的线缆是否牢固连接。切勿打开打印机面板,否则将使保修失效。 3. 参考打印机
CNC加工和3D打印是当今极其突出的制造方法,不仅在Xometry,更在全球范围内。虽然它们几乎在各方面都不同,但它们是制造实体零件的直接竞争者,最大的区别在于:一种通过减材制造,另一种通过逐层增材制造。让我们深入了解。 3D打印定义及与CNC加工的对比 也称为增材制造,3D打印实际上指一系列工作原理相似的工艺族。在计算机上设计模型,然后切片成不同部分。层厚根据所用机器和设置确定,打印机根据该信息逐层构建,直到整个零件完成。这就是它如何将一系列2D步骤转化为3D物体——通过将每层粘附到其下方并内部结合。这些机器通常可处理多种材料,包括挤出聚合物丝材、光敏树脂、激光熔融粉末、丝材原料、波导和生
毫无疑问,过去几年你听到了大量关于3D打印和增材制造的炒作,媒体设定了一种预期:“传统”工厂即将消失。关于奇迹般的新方法、塑料、橡胶和金属零件的直接打印、军事和轨道替换零件打印的传言,正在宣告一个新时代的到来。 也许吧。 然而,在航空航天领域,影响是真实、即时的,至少部分炒作并非完全误导! 随着3D打印技术的快速进步,航空航天行业正处于一场革命性旅程的起跑线上,特别是在低精度和简单功能结构部件领域。只要你不追求低成本解决方案,3D打印已成为快速制造复杂定制零件的变革性技术。 3D打印可用于制造设计上难以通过传统方式生产的极轻量且耐用的部件,在遵守该行业极严格安全标准的前提下,最大化性能
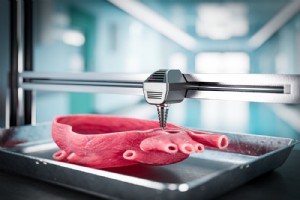
3D生物打印代表了一组早期阶段的技术。这些研究领域探讨在增材制造中使用生物材料,以打印功能性植入物和测试装置,这些装置能够模拟、刺激或复制真实组织,用于患者植入或研究工具。虽然这些技术仍处于非常早期的阶段,但它们显示出在医疗干预中带来范式转变的潜力,具有深远而重大的影响。 什么是3D生物打印? 3D生物打印是在增材制造中使用生物和生物功能材料。高度专业化的打印机被用来创建由这些生物材料构成的3D结构。例如:活细胞、生物活性框架或支架材料、生物分子等。该过程采用典型的3D打印方法逐层沉积生物材料,从而构建用于各种医疗目的的生物模拟体、框架和替代结构。 3D生物打印的目的是制造高功能、复杂的组
3D打印丝材是供给熔融沉积建模(FDM)3D打印机的热塑性线材。主流PLA、ABS分别于1930、1940年代问世应用。1981年热固性聚合物用作丝材。1988年FDM发明时传统塑料丝材已成熟应用。 丝材材质多元:丝、木、铜、金、碳等。规格1.75mm与3mm两种,卷装供应。价格$10-$120+/kg视类型、质量、品牌、性能而定。本文系统梳理丝材类型、材料特性与实战用途。 详见《3D打印全知识指南》。 3D打印丝材有哪些类型? 标准塑料丝材: ABS(丙烯腈-丁二烯-苯乙烯)、PLA(聚乳酸)最常用。PLA抗冲击性好,ABS更韧更轻。 其他热塑性丝材: 尼龙(聚酰胺)、PET(聚对苯二甲
3D打印已成制造塑料小件至高端航天部件的通用手段。涵盖技术、工艺、材料极广谱系。 本文全景覆盖:3D打印历史、工作原理、可打印物品、优劣势、应用实例、通用优化建议,助您打印高质量零件。 什么是3D打印? 3D打印已成制造塑料小件至高端航天部件的通用手段。涵盖技术、工艺、材料极广谱系。 本文全景覆盖:3D打印历史、工作原理、可打印物品、优劣势、应用实例、通用优化建议,助您打印高质量零件。 谁发明了3D打印? 公认3D打印发明人为Charles Hull。1986年实施并申请立体光刻(SLA)3D打印专利。Hull联合创立DTM Inc(后更名3D Systems),至今为世界级3D打印设备制
3D打印技术通过快速、灵活、经济的复杂件制造能力,彻底重塑航空航天产业。增材制造设备基于数字模型逐层堆积材料构建三维实体。支架、管道、涡轮叶片、发动机部件等众多航空航天零件均可3D打印制造。得益于快速交付高质量定制件能力,3D打印在航空航天制造中普及度近年显著提升。 技术演进显著:早期仅能制粗糙原型,现可制造极高精度复杂终端零件。航空航天制造引入3D打印优势显著:首要实现轻量化且耐飞行苛刻工况;免模具免装配大幅缩短交期降低成本。本文系统梳理3D打印技术在航空航天领域的发展与应用。 3D打印技术如何用于航空航天零部件制造? 航天制造商利用3D打印实现复杂几何构型、减少材料浪费、加速原型迭代。可
3D打印机械臂是搭载3D打印头的工业关节机械臂,赋予3D打印工业级规模与通用性。可适配线弧增材制造(WAAM、金属打印)、颗粒挤出(颗粒料打印)等多技术路线。建筑领域因规模优势应用前景广阔。机械臂供应商与第三方3D打印专家广泛合作,共同开发商业化大规模增材制造方案。本文探讨3D打印机械臂定义、厂商、优劣势。 什么是3D打印机械臂? 3D打印机械臂属机械臂制造范畴。工业关节机械臂驱动打印头移动增材制造零件,亦称机器人增材制造(RAM)。可沿用FDM(熔融沉积建模)或DED(定向能量沉积)等成熟3D打印工艺,但送丝定位由机械臂而非龙门架完成。图1展示工业标准关节机械臂: 图1:工业标准关节机械臂
我们持续追踪这一前沿领域进展并将及时更新。本文回顾3D打印食品发展历程、制造原理、优劣势分析。 什么是3D打印食品? 3D打印食品指利用3D打印技术制作的可食用制品。应用增材制造原理,将食材分层堆积构建传统烹饪难以实现的形状结构。同时实现个性化营养配置与食材高效利用。 详见《3D打印全知识指南》。 3D打印食品简史 2006年康奈尔大学机械与航空航天工程系团队首创3D打印食品:巧克力、饼干面团、奶酪。团队开源多材料打印机Fab@Home,采用精密挤出注射器。此后测试食材大幅扩展:泥糊类(土豆泥/豆泥、鹰嘴豆泥、苹果酱)、糊状物(黄油、糖霜、番茄酱、豆泥)、培养肉(植物肉、脂肪细胞)。 当
激光切割与3D打印是Xometry两大热门服务。激光切割用高功率激光束切割平板材料(通常为金属)成型;3D打印将CAD模型切片为2D截面逐层堆积成件。激光切割适配平板结构件,3D打印可制造几乎任意几何形状的塑料甚至金属制品。 虽技术路线迥异,各有所长。本文将覆盖原理、优劣势、适用材料,助您科学决策。 3D打印定义及与激光切割对比 3D打印通过增材方式(塑料/金属)逐层堆积成型。最早溯源1980年代日本:Hideo Kodama开发光敏树脂紫外光固化快速成型系统(即SLA)。此后FDM、SLS、DMLS、PolyJet等技术相继问世。FDM喷嘴挤出材料铺设构建板及后续层;SLS/DMLS用高能
增材制造爱好者面对琳琅满目技术路线,粘结剂喷射(Binder Jetting, BJ)值得关注——它融合液体与粉末世界,为艺术、航天、医疗、工业等领域制造精密件。本文详解工艺流程、优劣势及典型应用。 什么是粘结剂喷射(BJ)? BJ是众多3D打印技术之一,核心原理:工业喷头将液体粘结剂选择性喷撒在粉末床上,逐层粘结成型。可打印砂、金属、陶瓷、复合材料,成件质量高。典型系统:3D Systems ProJet MJP 5600、Stratasys J5 MediJet。 粘结剂喷射工作原理 建模切片:CAD模型切片生成打印指令序列。 铺粉:滚筒在构建平台均匀铺薄层粉末。 喷墨粘结:喷头按切
碳纤维,别称石墨纤维或碳石墨,凭借卓越性能成为多领域宠儿。本文深度剖析其本质、分类、用途及3D打印应用。 什么是碳纤维? 碳纤维是编织纤维制成的织物毡,属复合材料兼纤维增强塑料。成分:90%聚丙烯腈(碳前驱体),10%其他前驱体(沥青或纤维素)。制备经碳化、氧化或石墨化:裁剪成型→浸渍树脂→上述工艺处理→固化。成品轻量高强,强重比惊人。 1860年Joseph Wilson Swan爵士利用其耐高温特性制白炽灯丝。早期碳纤维强度不足,钨取代其灯丝地位。沉寂50年后,1960年代强化版碳纤维被劳斯莱斯用于喷气发动机(虽脆性犹存)。现代碳纤维抗拉强度约4000MPa,模量400GPa,抗蠕变/疲
Bowden挤出机是3D打印机的一种送丝机构,通过长管将丝材推送至热端。长管连接挤出电机与热端,使送丝机构可固定在打印机机架上,与运动控制的热端分离。这种结构减轻了打印头运动质量,从而实现更高加速度或降低电机功率需求。兼容PLA、ABS、PETG、尼龙等多种丝材。 本文将详细介绍Bowden挤出机的定义、用途、工作原理及适用材料。 什么是Bowden挤出机? Bowden挤出机是许多熔融丝材制造(FFF)3D打印机采用的送丝机构。丝材经柔性PTFE管导入热端。“Bowden”一词源于机械控制钢索,3D打印中特指丝材经PTFE管推送的系统。此设计将动力部件(挤出电机)与热端分离安装。送丝电机固
3D打印与增材制造乍看同义,深究则在用途与运作原理上存在重要差异。“3D打印”近年大热,指通过分层堆积材料构建三维物体的工艺。 反之,“增材制造”涵盖更广泛方法创建复杂结构,不限于常规金属/聚合物。二者核心分歧在于目标与商业定位:3D打印因易得、低廉,多为爱好者与设计师使用;增材制造凭借材料通用性与精度,成为航空航天、医疗等多元产业基石。本文将深入剖析二者本质区别。 什么是3D打印? 3D打印是逐层制造三维物体的革命性技术。 材料涵盖塑料、金属、陶瓷。基于计算机辅助设计(CAD)软件的数字模型。核心价值:快速原型迭代复杂设计、定制化复杂零件制造,打破传统制造限制。应用跨越航空航天、医疗、汽车
丙酮蒸汽抛光用于消除3D打印聚合物表面瑕疵、提升外观质感,特别适用于表面粗糙的FDM(熔融沉积建模)打印件。本文详解原理、操作流程及适用材料。 什么是丙酮蒸汽抛光? 丙酮蒸汽抛光是后处理工艺之一,用于去除刚出机的3D打印件表面缺陷。其通过溶解兼容材料(ABS、ASA、PMMA、HIPS、PC等可被丙酮溶解的塑料)最外层,形成光亮光滑表面;对PLA、尼龙、PETG、TPU基本无效。优势:操作简便快捷;对复杂几何件均匀处理,无需逐区域打磨;时间成本低;均匀分布材料强度。 前文提及FDM件常用此法。FDM件各向异性明显(不同受力方向力学性能差异大),丙酮蒸汽抛光可缓解此问题:技术原理是增加Z轴(垂
脆性断裂是指材料在极少塑性变形下突然断裂。极其危险,因几乎无预警征兆,裂纹极速扩展。成因包括:环境因素(低温导致金属发生延性-脆性转变)、材料缺陷(夹杂物、晶粒结构缺陷)、设计不当(应力集中、承载能力不足)。工程师必须理解脆性断裂机理以采取有效预防措施:在安全温度范围内运行、定期检测裂纹、选用高断裂韧性材料、优化设计减少应力集中(避免尖角、合理分布载荷)。本文将系统阐述脆性断裂的定义、成因与预防。 什么是脆性断裂? 脆性断裂是材料在极少或无塑性变形、裂纹快速扩展下突然断裂。脆性材料虽可能有高强度,但断裂前吸收能量远低于延性材料。小冲击载荷即可诱发脆性断裂,尤其是存在预存缺陷或工作温度低于延性
3D打印


