亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

3D打印耗材有哪些类型? FDM/FFF(熔丝制造/熔融丝制造)打印机使用称为耗材的塑料原料丝构建零件。塑料熔融挤出构建3D模型。有几种以强度耐久著称的耗材类型。但最强取决于打印件具体应用和需求。 强度有两种基本诠释适用于耗材拉伸行为,取决于成品最终拉伸载荷方向。 情况一:零件载荷方向与耗材方向一致。此时原料耗材高抗拉强度将转化为成品良好抗拉强度。 情况二:零件载荷方向垂直于打印层。此时最强耗材成为相邻结合耗材粘结强度的表达,而非耗材本身强度。后者引出定义:哪种耗材粘结最牢固? 这两种耗材特性(及其他)对构建高韧性、耐弯曲、耐磨模型均关键。必须平衡成品需求,针对抗拉强度、弯曲强度、耐磨硬度、抗
什么是定向能量沉积(DED)? 定向能量沉积(DED),也称导向能量沉积,是一种增材制造(3D打印)方法。将能量源聚焦于源材料一点形成小熔池,向熔池添加送丝/送粉材料,以在工件上沉积新材料。下文将详述DED可用能量源、不同送料系统、优缺点。 DED如何工作? DED通过将制造构件特定区域加热至熔点,然后添加送料材料工作。打印头沿构建路径移动,熔池随送料材料沉积在主体上固化。 定向能量源(激光、电子束或电弧)位于打印头中心,送料材料相邻。送料可为丝材或粉末。丝材以角度送入,在能量源焦点熔化。粉末则由惰性气体通过同心喷嘴输送,导向熔点。 打印头有多平面运动。可安装在多轴CNC头或关节机械臂上。详
什么是多喷嘴熔融3D打印? MJF(多喷嘴熔融)是一种备受推崇的3D打印技术,优势显著:零件各向同性高达98%、粉末可复用(未用材料高达80%)、速度快、细节极佳。MJF打印机配备可拆卸构建体积,可取出完成件冷却的同时安装新件继续打印,极适合大批量生产。另一优势:打印过程无需支撑结构。那么MJF究竟是什么?如何工作?让我们一探究竟。 多喷嘴熔融使用尼龙、聚丙烯或TPU(热塑性聚氨酯)粉末创建3D打印零件。由HP增材制造开发,2016年商业发布。相比其他成熟3D打印方法,MJF是相对新秀,但因其卓越性能迅速走红。 工作原理:在预设高度按零件横截面形状铺设薄层粉末,喷射熔融剂和细节剂。熔融剂利于吸
3D打印中的材料挤出是什么? 在3D打印语境下,挤出是将半液态浆料或膏料通过孔口或模具挤压,形成圆柱形(或其他形状)材料线条的过程。材料随后硬化或固化,允许新层挤出材料铺设在顶部。熔融沉积建模(FDM)和熔丝制造(FFF)均采用此技术。 虽然S. Scott Crump最初的FDM工艺用热熔胶枪,但技术已精炼得更精准灵活。材料挤出可用多种材料:聚合物丝、聚合物颗粒、蜡丝和颗粒、陶瓷浆料、聚合物粘结金属粉末丝等。 本文将定义并探讨材料挤出在3D打印中的工艺、历史与应用。 材料挤出使用哪些材料? 材料挤出机可设计为打印以下材料: 聚合物如PLA、ABS、ASL和尼龙常见且添加剂种类丰富。有些技
DLP定义及与LCD的对比 DLP(数字光处理)和LCD(液晶显示)打印机均属树脂基(或槽光聚合)3D打印技术。两者均利用储存在槽中的光敏树脂,通过光源固化成型。光源使树脂固化,在构建平台上逐层形成打印件,平台随着成型缓缓从树脂槽中升起。DLP与LCD的主要区别在于光源类型:DLP使用数字投影仪固化树脂,LCD则使用透过LCD屏幕的UV LED阵列。 两技术在打印速度和精度上也有差异。总体而言,DLP机器打印更快,因其光源强度更高,且在小尺寸精度上表现优异。高端LCD打印机在大尺寸模型打印精度上通常更胜一筹。 本文将进一步对比DLP与LCD 3D打印机,包括其独特功能和差异。 DLP技术优势
核心物理差异 本质属性EBM (Electron Beam Melting)SLM (Selective Laser Melting) 能量源电子束 (热电子发射/聚焦/偏转)光纤激光器 (1070nm/振镜/光纤传输) 能量耦合电子轰击→动能转热,吸收率~80-90% (与材料/表面态弱相关)光子吸收→电子跃迁,吸收率强依赖波长/表面/温度/氧化层 环境要求高真空 (10⁻⁴-10⁻⁵ mbar),防电子散射/氧化惰性气体 (Ar/N₂),氧<100ppm (钛<50ppm) 预热机制全床预热至 700-1000℃ (电子束扫描预热),消除热应力/支撑减少基板预热 100-40
技术溯源与里程碑 1995:EOS (Electro Optical Systems) 商业化发布 DMLS,首创金属粉末激光烧结工业化 1998:EOSINT M 250 首台商用设备交付,开启航空/医疗/工具制造应用 2000s:单激光(100-200W)→双激光(2×200W)→四激光(4×400W/1000W),产能指数级跃升 2010s:Inconel 718/钛合金/铝合金/不锈钢/钴铬/钨/钽/高熵合金材料库爆发 2015:GE Aviation LEAP发动机燃油喷嘴量产(年产3万+),标志规模化终端件应用成熟 2020s95%/绿色制造 核心物理过程 铺粉:刮刀/辊铺
ABS 材料本质 ABS (Acrylonitrile Butadiene Styrene) 是三元共聚物:丙烯腈(硬度/耐化学/极性)、丁二烯(橡胶相/韧性/抗冲击)、苯乙烯(刚性/加工性/光泽)。1948年专利,工程塑料基石。FDM打印特性:熔点~220℃、玻璃化转变温度Tg~105℃、收缩率0.4-0.7%(高翘曲风险)、需加热腔/热床/防翘曲策略。 核心性能参数 (典型FDM打印件,XY向) 性能指标典型值测试标准注 拉伸强度30-40 MPaISO 527 / ASTM D638Z向降至60-70% 拉伸模量1.8-2.2 GPaISO 527 断裂伸长率10-25%ISO 52
切片软件核心价值 切片器是「数字模型→机器指令(G-code)」的编译器,核心职责:几何切层/刀路规划/工艺参数映射/支撑生成/仿真预测/机器通讯。优秀切片器直接决定:打印成功率/表面质量/尺寸精度/材料利用率/打印时长/设备利用率。 核心功能评价维度 维度关键指标权重 切片引擎速度/内存占用/大模型/高分辨率/多进程/GPU加速★★★★★ 几何修复自动修复非流形/孔洞/翻转法线/自相交/壁厚检查★★★★★ 支撑算法树形/网格/可溶性/接触面优化/易移除/最小接触面积★★★★★ 工艺参数库材料/喷嘴/层高/速度/温度/流量/压力预补偿/振动输入整形 预设★★★★☆ 多工艺支持FDM/SLA
柔性丝材本质:热塑性弹性体(TPE)家族 TPE兼具橡胶弹性与热塑性加工性。主流分类: TPU (热塑性聚氨酯):最成熟/应用最广,硬度Shore 60A-95A,耐油/耐磨/耐低温/生物相容 TPC (热塑性共聚酯):耐高温(150℃)/耐化学/耐疲劳优于TPU,硬度35D-72D TPA (热塑性聚酰胺弹性体):PA基弹性体,高回弹/低温柔韧/易加工,硬度70A-90A Soft PLA:PLA+增塑剂,易打印/可降解/弹性有限(Shore 85-95A) 性能横向对比 (典型值) 性能指标TPU (95A)TPC (55D)TPA (85A)Soft PLAABS (基准) 拉伸
什么是3D打印? 增材制造(AM)以数字模型为驱动,通过逐层材料累积成型的统称。涵盖7大类工艺(ISO/ASTM 52900):材料挤出(FDM/FFF)、光聚合(SLA/DLP/LCD)、粉末床熔融(SLS/SLM/DMLS/EBM)、材料喷射(PolyJet/NPJ)、粘结剂喷射(Binder Jetting)、定向能量沉积(DED/LENS/WAAM)、片材叠层(LOM)。材料覆盖热塑性/光敏树脂/金属/陶瓷/复合材料/生物材料/食品/建筑材料。 十大核心优势 按需制造/零库存:数字文件即库存,云端下单/就近打印/即时交付,消除预测偏差/仓储成本/报废风险 小批量/定制化成本优势:无
行业背景与战略地位 航空航天是增材制造(AM)最早、最深度、投入最大的应用领域。1989年首用SLA原型验证,2015年占全球AM市场16%($4.9B)。核心驱动力:买飞比(Buy-to-Fly Ratio)从20:1降至1.5:1、拓扑优化减重40-60%、部件集成减少装配接口/紧固件/检验工时、分布式按需备件打破供应链脆弱性。 原型验证新范式 传统模式增材制造模式价值量化 CNC加工/铸造/钣金试制,周期8-16周DMLS/SLM/SLS/ FDM直打,周期3-10天周期压缩70-90% 单一设计冻结后试制并行迭代:同时打印5-10个设计变体对比测试设计空间探索效率提升10倍 几何受
格式本质与地位 SLDPRT (.sldprt) 是 SolidWorks 零件文件原生格式,基于 Microsoft Structured Storage (OLE复合文档) 封装:B-rep拓扑几何、特征历史树、草绘/参数/配置/材质/外观/元数据、仿真设置、工程图关联。作为机械设计「源代码」,承载完整设计意图与制造信息,是PLM/PDM/ERP数据流核心节点。 版本兼容性机制 向后兼容:高版本SW可直接打开低版本文件,自动升级特征树 向前不兼容:低版本SW无法打开高版本文件,必须「另存为」中性格式(STEP/IGES/PARASOLID)或使用「版本转换器」 大版本跨度:建议逐版本打
工艺原理与核心价值 FDM (Fused Deposition Modeling) 通过加热喷头挤出热塑性丝材,按XYZ三轴路径逐层堆积成型。核心价值:设备入门成本低($200-5000)、材料库最丰富(50+工程级热塑性)、大尺寸构建(至1m³)、操作维护简易。Xometry工业级服务:公差±0.127mm(0.005),构建体积914×610×914mm。 材料矩阵与选型指南 材料核心特性典型应用打印难度颜色选项 ABS强韧平衡、耐热100℃、可丙酮蒸汽抛光功能原型/外壳/夹具中(需加热腔/防翘曲)16色含透明系 ASAABS改性,抗UV/耐候/耐黄变户外/汽车/建筑构件中10色 PC
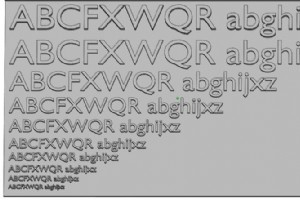
通用设计法则 所有增材工艺遵循最小壁厚/间隙 ≥ 0.6mm原则。文字特有挑战:笔画锐角/闭合回路/悬空点(如i/j点)易失效。核心参数:笔画宽度(Stroke Width)、字高(Height)、字间距、挤出深度、构建朝向。 三大主流工艺实测对比 指标SLS (PA12)FDM (ABS/PLA)PolyJet (VeroClear) 最小清晰笔画宽度0.43mm0.83mm(推荐≥1.5mm)0.22mm 闭合回路最小内径(如A/O三角区)≥0.6mm(热辐射收缩)≥1.0mm(挤出堆积不足)≥0.3mm(支撑蜡残留) 悬空点/细柱(i点/撇)≥0.5mm直径≥1.0mm直径+锥度≥0
核心定位对比 维度FreeCADFusion 360 许可模式LGPL-2.0 开源,商业免费订阅制,免费版功能受限,商业$680/年 架构本地安装,C++/Python插件化云原生(本地缓存),浏览器协作 建模范式参数化/特征树/工作台模块化参数化/直接建模/时间轴历史 CAE仿真基础FEM/实验性CFD完整FEA/生成式设计/模流/运动 CAM功能基础2.5D/3D策略,后处理器开源专业级2.5D-5轴/车铣复合/刀具库 ECAD/PCB无原生支持(插件简陋)原生Schematic/PCB/3D协同 渲染/动画基础Raytracing/外部渲染器云渲染/关键帧动画/爆炸视图 数据管理本地
DXF格式本质 DXF (Drawing Interchange Format) 是Autodesk 1982年推出的开放矢量CAD交换格式。核心定位:异构CAD系统间的2D图形精确互操作。虽支持3D线框,但工程实践中95%+用于2D图纸交换(CNC下料/激光切割/钣金展开/PCB钻孔)。 核心特性 特性说明 数据结构ASCII(早期)/二进制(1988后),组代码-值对,人类可读 几何表示精确数学定义(直线/圆弧/样条/多段线),无像素化失真 尺寸单位无单位元数据,导入时必须指定mm/inch,易导致1000倍缩放错误 层/颜色/线型完整保留CAD图层结构,便于CAM工艺分层 3D能力仅
1. 不锈钢 —— 综合性能标杆 不锈钢以耐腐蚀、高强度、优异表面质量著称,打印件性能可媲美甚至超越锻造件。性能高度依赖工艺:SLM致密度>99.9%,热等静压(HIP)后延伸率提升30%+。主流牌号: 316L:奥氏体,Cr 16-18% Ni 11-14% Mo 2-3%,耐点蚀/缝隙腐蚀最佳,医疗/食品/海洋首选 17-4 PH:沉淀硬化,时效后硬度HRC 40-45,航空航天结构件/注塑模具插件 15-5 PH:横向韧性优于17-4,关键受力部件 304L/420/410:通用/耐磨/马氏体硬化系列 典型应用:航空燃油喷嘴、医疗手术器械、注塑模具共形冷却插件、汽车高压共轨部件
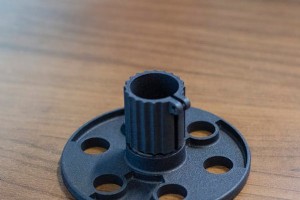
核心概念解析 3D打印(增材制造)是基于CAD数字模型,通过逐层堆积材料构建三维实体的工艺。传统制造则包含减材(切削、钻削、磨削)与成型(铸造、注塑)等成熟工艺,核心逻辑是从块料去除多余材料或借助模具成型。 本质差异对比 维度3D打印传统制造 生产逻辑增材逐层堆积减材切削/模具成型 启动成本极低(无模具)极高(模具/夹具/编程) 单件成本与批量无关大批量时极低 设计自由度极高(复杂内腔/拓扑优化)受限于工具路径/脱模角度 材料选择持续扩展中极其丰富成熟 交付周期小时级至天级周级至月级(含开模) 表面质量中等(需后处理)优秀(可直接使用) 适用批量小批量/定制/复杂件大批量/标准件 3D
什么是压应力? 当外力以压缩或挤压方式作用于物体时,会产生一种称为压应力的应力类型。压应力迫使材料内的原子试图比晶体结构和原子间作用力允许的距离更靠近。原子在较弱的晶面以及缺陷和空位处相互滑移,导致屈曲并最终断裂。压应力是工程和材料科学的关键原理,因为它影响结构和材料的强度与耐久性。压应力通常以帕斯卡(Pa)或磅每平方英寸(psi)表示,计算方法是将作用在物体上的力除以垂直于力的横截面积。 抗压强度是材料在压缩下断裂前所能承受的最大应力。它是材料工程的关键参数,决定材料是否适合特定应用。本文将探讨压应力的定义、计算、发生场景及实例。 压应力与抗压强度的区别 压应力是指材料受压缩力时单位面积上
3D打印