
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

在制造类型中,3D打印因开发速度快、类型多样最令人印象深刻——含材料喷射。这种逐层方法通用性强,能处理广泛材料构建所需产品。若对该工艺感兴趣,请了解其工作原理及材料喷射打印机可用材料类型。什么是材料喷射?像许多其他3D打印机,材料喷射通过分层构建物体。但其突出点在于层的构建方式——将液化材料按设计形状滴落到打印床。材料为光敏性,经紫外光固化。为保障流程顺利,需了解材料喷射打印机不同部件及功能。四大核心组件:打印头负责将材料送至构建平台——另一关键部件;材料容器储存液态树脂待打印头喷射;紫外光负责固化成品。下文给出材料喷射工作原理概述。3D打印机中材料喷射工艺如何工作?打印机创建材料喷射产品的步
SLS和SLM是近乎相同的增材制造工艺。技术相似,与其他AM工艺相比均较昂贵。两者生产的零件性能均相当于注塑成型或CNC加工等传统方法。因此在SLS和SLM间选择时,考虑零件最终应用,塑料或金属哪种性能更优。SLS与SLM:技术对比技术指生产零件的设备和工具。SLS和SLM系统有相似复杂技术工艺:高功率激光、热塑性或金属粉末、专用3D打印环境。两者技术主要差异在于SLM工艺需保护气体和特殊打印环境。SLS与SLM:材料对比SLS用热塑性粉末如尼龙11、尼龙12及衍生物打印零件。SLM用纯金属或合金打印。尼龙主导SLS,但SLM可用材料广泛得多。SLS与SLM:产品应用对比SLS与SLM可能应用
两者均为3D打印类型。SLS代表选择性激光烧结,FDM代表熔融沉积建模。两者有诸多相似:均用于小批量生产和快速原型、均用热塑性材料、均适合制作概念验证。但其他领域差异显著。本文将探讨差异及何时选择哪种。SLS定义及与FDM对比SLS于1980年代中期在德州奥斯汀大学开发,美国国防部资助,成为最标准3D打印方法之一,许多公司用同类基础技术制造销售自有机器。这些打印机通常用CO₂激光选择性烧结结合热塑性聚合物粉末——通常尼龙或类似材料。每层完成后打印床下降,铺新粉末,过程重复。零件完成后需冷却——长达12小时——并用压缩气或其他喷砂介质清理。了解更多请参阅什么是SLS文章。下图展示Xometry的
无论您是新手还是想优化3D打印设置,正确配置3D打印机至关重要。以下是正确设置3D打印机的分步指南九步骤:1. 确认您拥有的套件类型首先确认拥有的3D打印套件类型。通常有三类:预组装、半组装、DIY套件。预组装套件最易上手,开箱即用。半组装套件折中,通常分拆组件节省运输空间。DIY套件最考验动手,需大量组装,从零构建打印机耗时更长。了解更多请参阅3D打印技术类型完整指南。2. 仔细阅读并遵循组装说明确认套件类型后,仔细阅读组装说明至关重要。无论预组装、半组装或DIY套件,提前理解设置流程都很关键。仔细阅读说明、整理组件、准确执行组装步骤,不仅减少后续调整,还能确保安全可靠性能。所以在连接或打印
超越注塑和挤出,3D打印彻底改变了塑料零件生产游戏规则。曾经的独特替代方案如今成热门选项,缩短加工时间,实现复杂精细结构打印。但技术选择繁多,PolyJet和选择性激光烧结(SLS)常被拿来比较。两者在零件类型、构建原理、质量上有相似性,但差异显著,各有优劣,取决于具体任务。PolyJet定义及与SLS对比该技术2009年问世,不断改进。商标PolyJet保护了技术,但也导致零件、机器、材料更昂贵——若对比两者,成本约为SLS的10倍。但PolyJet仍有优势:对比SLS,PolyJet表面更光滑,分辨率高8倍,成就极逼真打印和极高精度。看下图PolyJet打印牛油果——非真品!PolyJet
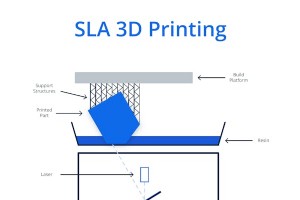
SLS另一优势是打印无需支撑结构——周围粉末可为悬垂部分提供支撑。许多客户用于时效性项目,因其速度极快。若打算为企业采购此类打印机,准备好大额投资。SLS机器不仅购买昂贵,耗电量大,电费惊人。还需确保办公室或实验室有足够空间,因其体积庞大。SLS相较SLA的优势SLS对比SLA的优势包括:SLS生产无需支撑结构,周围粉末支撑悬垂部件。SLA需设计支撑结构或使零件自支撑。SLS生产过程比SLA快,利于快速原型。SLS零件比SLA更坚韧,更常用作功能零件。SLS相较SLA的劣势SLS虽强但仍有劣势:SLS机器比SLA贵。SLS激光耗电大,打印需全封闭屏蔽。SLA激光功率低,用户可透过塑料或有色玻璃
PolyJet 3D打印工艺类似标准喷墨打印机,利用喷墨型打印头在构建平台上沉积多滴光聚合物,经紫外光源即时固化,逐层重复直至零件完成。该技术核心优势在于一次构建即可创建多色、多材料零件,制作出的原型在颜色和物理手感上完全匹配最终产品。且PolyJet制造多色零件速度远超大多数其他3D打印技术。PolyJet可使用多种材料:透明、类橡胶、模拟ABS或聚丙烯等常见热塑性塑料性能。什么是PolyJet™ 3D打印?PolyJet™工艺采用入口式打印头,可从独立喷嘴向构建平台沉积多种不同材料,属于喷墨打印子类。材料专为光聚合物,遇紫外光固化。PolyJet™零件对大悬垂和内部腔体需支撑材料,故需后处
SLS与MJF对比概览Xometry高级解决方案工程师Matt Schmidt表示:SLS和MJF平台非常相似,均可处理尼龙11、12等通用材料。但两者处理材料的方式不同,导致结果差异。SLS利用激光热源熔融粉末床材料,热效应更局部化、梯度更高,常导致拉伸、屈服、延伸等力学性能值略低。MJF采用红外热灯,热谱更宽广,使材料在粉末床上以更一致速率熔融,力学性能略优于SLS。但SLS激光的局部热源能提供比MJF宽谱热灯略高的尺寸精度。材料性能和精度成为决策因素。此外,SLS系统传统构建体积更大,适合大尺寸零件或大批量吞吐,生产成本更优。MJF整体运营成本更低,适合日常原型构建和小批量生产零件。属性
烧结是一大类制造方法的统称,通过压缩粉末和粘结剂,再经高温熔融,可将多种材料制成完整且可能高度复杂的零件。该过程分两阶段:第一阶段将所需形状制成薄弱、结合差、尺寸过大的毛坯;第二阶段加热烧结,排除粘结剂,使剩余颗粒熔融凝聚成全强度成品。该方法在金属和陶瓷领域日益普及,能以单件低成本、高重复性的工艺生产复杂净形零件,且力学性能优异。本文将定义烧结、解释其工作原理、类型及不同工艺。什么是烧结?烧结是先将粉末形状通过压实结合成整体固体,再加热至低于某粉末熔点的温度,利用热熔融使颗粒结合。这会烧掉先前用于保持形状的中间粘结剂,将剩余的生坯(未烧结材料)结合。该过程可从金属、陶瓷或复合材料粉末形成固体物
聚碳酸酯(PC)属于热塑性塑料,这意味着它可以反复熔化和固化,非常适合3D打印工艺。这种材料以其卓越的耐用性、良好的耐热性和化学抗性而闻名,是增材制造中的热门选择。如果您正在考虑将聚碳酸酯用于增材制造产品,本文将详细解释该工艺的细节、优势与局限性,助您做出明智决策。什么是聚碳酸酯3D打印?聚碳酸酯(简称PC)是该打印工艺使用的材料,通常用于熔融沉积建模(FDM)打印系统,通过逐层堆叠材料来构建最终形状。聚碳酸酯之所以在3D打印领域占有一席之地,得益于其优异的特性:既易于加工,成品又具备实用功能。其抗拉强度达70 MPa,屈服强度63 MPa——远高于混凝土。同时,它能在高达150℃的高温下保持
3D 打印使用材料种类繁多,各具独特性能与应用场景。选择正确的 3D 打印材料至关重要,直接影响打印件质量、耐用性与功能性。每种材料有其独特性能与用例,理解各选项优劣势必不可少。 本文将讨论 3D 打印最常用与最佳材料、其性能与应用。 3D 打印最佳材料概览 下表总结了最常用 3D 打印材料的优缺点。以下简述这些材料: 1. ABS(丙烯腈-丁二烯-苯乙烯) ABS 是 FDM 3D 打印中最广泛采用的热塑性塑料之一。源自石油基原料,在注塑成型中应用广泛。常用于乐高®积木、手机保护壳、自行车头盔等家用消费品,利用其高冲击韧性、良好抗拉强度、中等耐热性。 商业与工业领域,ABS 因力学强
3D 打印切片软件将 3D 模型转换为机器可读的打印指令。3D 打印件成败很大程度上取决于正确选择切片设置。这些设置能决定是获得高质量零件,还是难以清理的塑料缠团。最关键的设置包括温度、位置、支撑数量、以及影响床粘附的一切参数。设置错误极大概率导致打印失败。本文将探讨 FDM(熔融沉积成型)打印机最重要的十项切片设置,助您确保打印成功。 1. 温度 切片软件中的温度设置指构建平台温度与挤出机硬件(即“热端”)温度。最佳构建平台温度有助于首层粘附平台,同时限制翘曲风险。 挤出机温度指塑料从喷嘴挤出时的加热温度。典型挤出机含加热元件,由热电偶等传感器调控。 这两项温度基于挤出材料选定。例如
增材制造(Additive Manufacturing,AM),即 3D 打印,是正在改变全球行业的前沿制造工艺。它基于数字模型逐层堆积材料构建物体,区别于传统减材法(切削去除材料)。 增材制造能创造传统工艺难以或无法实现的复杂几何形状。且材料兼容性广,涵盖塑料、金属、陶瓷、复合材料,为多元应用提供灵活材料选择。增材制造为创新产品开发与材料利用效率提升创造机会。 本文将讨论增材制造的定义、工艺流程、用途、材料、优势与劣势。 什么是增材制造? 增材制造 (AM),即 3D 打印,通过逐层堆积材料、依据 3D 数字模型制造物体,革新制造范式。区别于切削等从实心块去除材料的减材法,AM 逐层添
航空工业日益采用 3D 打印(增材制造)生产飞机部件。该技术提供诸多优势:减少材料浪费、缩短生产周期、提高设计自由度。然而,尽管益处显著,3D 打印也存在一系列局限,可能影响飞机零件的性能、安全性与成本效益。 本文梳理影响 3D 打印部件在航空领域应用的九大关键局限,涵盖材料限制、法规障碍、设备成本、高技能技师需求等挑战。虽构成重大障碍,但多数可通过持续研究、工艺优化与技术进步逐步解决。 1. 质量控制 质量控制旨在确保最终产品满足要求与标准。在 3D 打印领域,质量控制极具挑战,需极致细节关注。因 3D 打印可能引入气孔、分层、层间不一致等缺陷,危及飞机结构完整性。制造商须建立实施质控程
属性DMLSEBM 激光/电子束数量41 – 极快束定位 束功率400 W4500 W 是否需要真空构建腔否是 层高30–40 微米70 微米 各向同性材料性能是是 打印后需冷却是是 – 常需过夜 需要支撑结构是是 最大构建体积400×400×400 mm直径 350×高 430 mm (圆柱体) DMLS 与 EBM:技术对比 DMLS 与 EBM 均为粉末床熔融技术,利用能量源逐层熔化金属粉末制成最终零件。但 EBM 使用电子束作为热源,DMLS 使用光纤激光束。 DMLS 与 EBM:材料对比 DMLS 可用材料远多于 EBM。DMLS 支持铝、不锈钢、钛、超合金等;EB
3D 打印(增材制造)的发展历经数十年科学研究、技术创新、专利活动与商业化进程。这些努力最终汇聚成一项广泛采用的技术,实现低成本、高精度、强力学性能、快速交付的零件生产。虽然各 3D 打印平台核心目标一致——高效生产高质量零件,但可用工艺与材料范围仍在快速扩展。硬件、软件、材料科学创新正推动更复杂、专业化解决方案发展,服务多元行业。 本文将阐述 3D 打印是什么、其基本原理,以及持续创新如何将其转化为日益通用且精细的制造解决方案。 3D 打印的历史渊源 3D 打印起源可追溯至 1980 年代初,当时材料科学与数字制造处于快速实验期。1983 年,3D Systems 联合创始人 Chuck
材料的弯曲模量是极其关键的参数,因其使工程师能量化构件在不发生过大变形下所能承受的弯曲载荷。该性能在设计安全可靠的结构构件与机械零件中起关键作用。 弯曲模量计算或应用错误可能导致结构失效或性能妥协,酿成昂贵或危险后果。因此,工程师、设计师、建造者必须彻底理解弯曲模量的含义、测定方法、及其对材料弯曲载荷下行为的影响。 本文将定义弯曲模量,解释计算方法,并阐述其在工程设计与材料选型中的重要意义。 什么是弯曲模量? 材料的弯曲模量(又称弯曲模量或切线模量)是一种力学性能,描述材料对弯曲作用的刚度或抵抗能力,或其在弯曲中变形的能力。具体而言,弯曲模量是材料弯曲过程中应力(单位面积施加力)与应变(
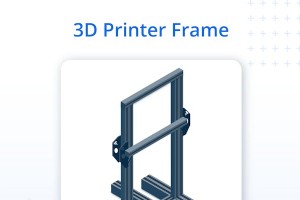
3D 打印既是全球数百万爱好者的爱好,也是能生产广泛零件与产品的功能性制造技术。为满足需求,市场上有各类打印机。总体而言,这些打印机共享相同底层组件,尤其是熔融沉积成型(FDM)类。这些部件可归纳为十大类 3D 打印机组件。 本文将描述归属于这十大类的 3D 打印机部件及其功能。 1. 主板 / 控制板 主板(控制板)是 3D 打印机所有电子元件的连接中枢。主板关键组件: 处理器: 将编程软件代码转换为其他打印机部件遵循的指令集以打印零件。3D 打印机主板处理器为 8 位或 32 位。 连接器: 连接所有电子元件,形式包括接线端子、杜邦接头、USB。 步进驱动器: 控制输送至步进电机各线
“面向教育的 3D 打印”涵盖三维打印技术融入学习环境的各个层面。它提供超越传统教学法的实践导向教学方式。这种创新教育模式至关重要:它激发创造力、深化复杂概念理解、为理论知识提供有形连接。 课堂引入 3D 打印优势众多:不仅能提升学生参与度,更能培养未来成功所需的批判性思维与问题解决能力。开展课堂 3D 打印教学,需准备 3D 打印机、设计软件、切片软件及原材料耗材。 本文将探讨 3D 打印在教育中的重要性与益处。 什么是面向教育的 3D 打印? “面向教育的 3D 打印”指利用增材制造技术改善教育机会。它让师生通过从数字模型创建三维实体,以实践方式探索概念与想法。除帮助学生理解困难概念
夏比冲击试验诞生于 1900 年代初,旨在深入理解材料过早失效的原因。试验测定材料断裂时吸收的能量(冲击能),以评估材料的夏比冲击强度。这是一种比较性测试:在相同标准下,对比不同材料的冲击强度。试验过程:摆锤撞击带缺口试样,通过摆锤撞击前后高度差计算试样吸收能量。该测试有助于评估缺口韧性,即材料在缺口处抵抗断裂的能力。 夏比冲击试验是一种材料测试方法,通过测量断裂吸收能量来量化冲击强度,回答“何为夏比试验”。吸收能量由摆锤高度差测定,结果取决于夏比冲击试样特性。 什么是夏比冲击试验? 夏比冲击试验用于测量材料断裂时吸收能量的能力。试验通过摆锤撞击带缺口试样进行。撞击前后摆锤高度差决定吸收能
3D打印


