亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
这两种传统工艺有许多共同点:均属增材制造技术,都利用紫外光固化液态光敏树脂,且均采用逐层打印方式,尽管具体成层机制存在差异。那么它们究竟有何不同?又该在何种场景下选择哪一种?本文将为您深度解析。 PolyJet 技术定义及与 SLA 的对比 PolyJet 技术由 Objet-Geometries 公司于 2000 年开发,其工作原理类似喷墨打印机。不同之处在于,PolyJet 喷射的是光敏聚合物液滴而非墨水,逐层堆积构建三维模型,并同步通过紫外光固化每一层。该技术采用多喷头同步作业,可同时喷射成型材料与支撑材料,后者可通过高压水射流移除;若支撑结构较厚,可能需进一步通过化学浸泡、剥离及清洗等
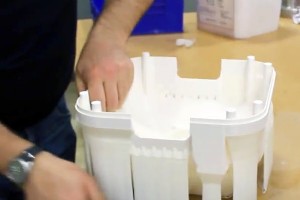
如何移除 3D 打印支撑结构的 10 个步骤始于对支撑位置、工具选择和移除时受控施力的清晰理解,每一步都有助于获得更清洁的表面光洁度和更坚固的最终结构。移除 3D 打印支撑结构的 10 个步骤通过指导用户掌握高效分离技术,确保更平滑的表面光洁度并改善准备过程。 例如,接触面积小的零件更容易在受力下产生应力集中和断裂,说明移除支撑时小心处理和平衡压力的必要性,以避免损坏。该过程强调渐进分离、正确方向和稳定修整,确保每步都有助于更流畅的后处理工作流和更好的 3D 打印最终结果。 如何移除 3D 打印支撑结构的 10 个步骤如下。 让打印件完全冷却。冷却主要使打印件固化并让移除更安全;翘曲主要发生
SLA 定义及与 FDM 对比 光固化成型是基于光聚合物的 3D 打印技术。1980 年由 Hideo Kodama 首创,1986 年由 Charles Hull 商业化并申请专利。该工艺通过将紫外激光照射到扫描镜上工作。镜子按单层零件横截面图案引导激光光。激光在激光照射到固体表面(构建平台或前一层)处聚合光敏材料。每层聚合后,构建平台通常向上移动,零件仿佛从液体中生长。或者也可能采用自底向上工艺,但不常见。SLA 零件需在溶剂浴中后处理以去除多余树脂并必须后固化。 这与 FDM 打印机通过加热喷嘴挤出塑料丝材并沉积到构建板上形成对比。SLA 打印零件分辨率显著优于 FDM。然而,FDM 打
属性SLSDMLS 典型层高100–120 微米30–40 微米 典型公差标准±0.015 英寸或 ±0.002 英寸/英寸——取较大者*首英寸 ±0.005 英寸,此后每英寸 ±0.002 英寸 典型构建体积330 x 330 x 580 mm250 x 250 x 250 mm 最小推荐特征尺寸1 mm0.5 mm 零件需要支撑结构否是 具有各向同性材料属性是是 材料类型聚酰胺、尼龙等热塑性塑料,金属、陶瓷、玻璃铝、铜、不锈钢等金属及合金 打印体积可打印约 2 英尺长度的构建较小构建,约 10 英寸立方体尺寸 可打印金属否是 优势 原型制作和测试产品形式更便宜 打印无需支撑结构
对制造商而言,拉伸强度是选择适合产品材料时首先需要考虑的指标之一。本文将准确涵盖其定义、与其他类似规格的区别及计算方法。 什么是拉伸强度? 材料的拉伸强度是指其在特定面积上能承受多少载荷或拉力,在永久拉伸或断裂前。虽然屈服强度是材料开始以无法恢复原形的方式拉伸的临界点,但拉伸强度是其断裂的临界点。钢材等材料具有高拉伸强度,而橡皮筋则处于量表底端。 对于以可预测方式拉伸的材料(如弹簧),其对施加力的响应“弹性”取决于其“线性弹性区”。若力在此区内,力消失后弹簧将恢复原形。若超出,材料将断裂或损坏无法修复。您可在下图中看到拉伸力在方向上与其他类型的差异。 进行拉伸强度测试的重要性是什么? 拉伸
谈到 3D 打印,您只受限于想象力。如今,问“无法用此工艺打印什么?”比列出漫长无尽的可生产清单更容易。3D 打印能制作简单工具、生成完整建筑模型,甚至制造假肢。 并非所有打印需求相同,实际上有多种方法可选。例如,Xometry 提供九种独特的 3D 打印工艺,并致力于增加更多。每种工艺都有优缺点。有些更适合金属,有些用激光固化,有些专为初次尝试打印的初学者设计。继续阅读,了解不同类型的 3D 打印及各自优劣势。 1. 多喷嘴喷射 (PolyJet) 打印 虽然 3D 打印机看起来很未来,但 PolyJet 打印最接近您熟悉的传统喷墨打印。这些机器使用喷头将微小光聚合物树脂液滴喷射到构建板上
SolidWorks 零件文件 (SLDPRT) 转标准镶嵌语言(有时称为标准三角语言)(STL) 是一个将 SLDPRT 转换为 STL 的过程,从详细参数化模型创建直接路径到适合数字制造的基于网格的几何体。SLDPRT 文件到 STL 的转换将功能丰富的 SolidWorks 零件转换为三角化表面格式,支持快速报价、自动可制造性检查和流线型生产工作流。SolidWorks 转 STL 转换器为依赖轻量网格数据进行快速处理的 3D 打印和在线制造平台准备零件模型。转换步骤跨多种生产方法提供实际益处(更快文件上传、更流畅的制造软件兼容性和可靠的几何解释)。一致的转换过程增强精度、减少准备时间并

开始前须知 通常,我们建议不要转换您的 STEP 文件为 STL 以用于制造。STEP 文件固有包含更多有用数据,如单位和实体数据。从制造角度,我们可以使用 STEP 文件创建高分辨率网格文件用于打印,以确保最高打印质量。STEP 文件也是减材制造工艺(如 CNC 加工)通常所需的格式。 在 Xometry,您的 STEP 文件涵盖所有基础,包括 3D 打印、加工、板材切割等。因此,如果您计划使用我们的服务,可能根本无需转换文件!如果您仍想继续,请按以下部分步骤操作。 在哪里可以找到在线 STEP 转 STL 转换器? 您可以通过以下工具在线找到 STEP 转 STL 转换器。 Image
什么是压缩永久变形? 压缩永久变形描述弹性体在压缩、热老化、卸载和恢复后保留的永久变形,该概念直接适用于橡胶密封件、硅胶垫圈、热塑性聚氨酯(TPU)垫和泡沫缓冲垫。压缩永久变形以未恢复厚度相对于施加挠度的百分比来衡量,数值越低表示弹性恢复越强。美国材料与试验协会(ASTM)D395 定义了常见测试条件(25% 挠度、22 小时老化、70°C 至 150°C、标准实验室温度下 30 分钟恢复期)。在相同条件下,100°C 下压缩永久变形为 12% 的橡胶化合物比测得 40% 的化合物更好地保持密封力。 压缩永久变形通过时间依赖的聚合物松弛、交联重排和热加速软化起作用,这些因素在持续压缩期间减少
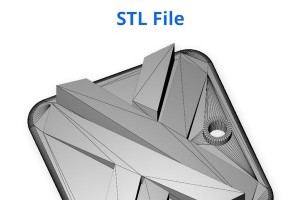
什么是 STL 文件格式? STL 文件格式是一种 3D 模型文件类型,它使用三角形网格描述物体的外部表面。STL 文件格式将可打印几何体从 CAD 或建模软件传输到用于增材制造的切片程序。该文件存储表面几何体,通常排除材质定义、纹理、组件、公差和 CAD 特征历史,而软件扩展支持非标准或供应商特定扩展的基本颜色数据。STL 文件格式未定义单位,这会在假设不同测量系统的软件间造成缩放歧义。 切片软件将 STL 网格转换为层截面,并为壁、填充和支撑生成刀具路径。切片器将机器指令导出为 G 代码或打印机专用作业文件,而非直接将 STL 发送到打印机。STL 转换器在切片器需要网格输入时将其他 3D
什么是 OBJ 文件? OBJ 文件是由 Wavefront Technologies 开发的一种 3D 网格文件格式,它使用顶点坐标、面定义以及可选数据(法线和纹理坐标)来存储基于多边形的 3D 模型几何体。OBJ 文件通过将顶点连接成三角形或四边形来描述物体的表面形状,这使得该格式适用于建模、渲染和可视化工作流中的静态模型。OBJ 文件引用外部的 MTL 材质库,该库存储材质名称和纹理文件链接,尽管对这些功能的支持取决于具体软件。OBJ 在 3D 打印中具有相关性,因为切片软件可以解析其网格数据,或者将文件转换为 STL 或 3MF 以实现打印机兼容性。 OBJ 的全称是什么? OBJ
十大变革性应用 3D 打印在假肢、汽车零件、航空航天部件(如 GE 航空喷气发动机部件、NASA 太空备件)等领域展现颠覆性影响,并向医疗、消费品、时尚延伸。制造端减废料、免开模、提升小批量/定制/复杂件效率;原型端压缩开发周期、降测试成本、加速上市;个性化定制(假肢、珠宝、配饰)实现大规模定制,突破传统工艺局限。重塑产品设计/生产/消费模式,低批量高复杂度件效益显著;大规模量产传统工艺仍具成本优势,精度与定制度取决于材料/工艺/后处理。 1. 假肢 数字肢体扫描 + CAD 设计,高分辨率表面映射、关节对齐控制、负载分布规划,实现患者专属解剖贴合。分层聚合物/复合材料沉积,经 ISO/AS
技术渊源 喷墨技术诞生于 2D 打印:微滴不同色墨水沉积成图。3D 喷墨同理:多色/光敏聚合物微滴沉积构建平台,UV 光逐层固化。PolyJet 是喷墨技术的一种,材料固化方式相同,但多喷头实现多材料/多色高速打印,复杂件成型能力强。 PolyJet 定义与对比 PolyJet 为 Stratasys 商标的多喷射建模技术,1998 年 Object Geometries 开发,后被 Stratasys 收购。喷头像喷墨打印机喷射光敏树脂至平台,UV 光即时固化,平台下降一层高度,循环叠加。多喷头支持多色多材料同打。属喷墨子集,专用光敏聚合物(UV 固化),材料性能色彩跨度大。喷墨泛指喷射墨
校准定义 3D 打印机校准是调整运动控制、挤出速率、热稳定性参数的系统性过程,目标达成可预测的尺寸精度。核心验证指标:床面平整度 ±0.02–0.10 mm、100 mm 指令挤出实测、20 mm 标定块 XYZ 步进、PID 温控稳定性 ±0.5–2°C。CNC 机床依靠铸铁床身、预紧滚珠丝杠、闭环伺服达 ±0.025–0.127 mm;3D 打印机通过固件补偿机械公差与材料收缩提升重复精度。 8 步校准流程 1. 调平热床(手动/自动) 手动 6 步:① 热床热喷嘴升至打印温(PLA 喷嘴 190–220°C、热床 50–60°C),补偿铝/铜热胀;② 回零建立基准;③ 解锁步进手动移
核心差异速览 SketchUp Free(网页版)面向入门/爱好者,零成本浏览器建模;SketchUp Pro(桌面版)面向专业设计师,提供高级渲染、多格式导入导出、海量 3D 模型材质库、Solid Tools 布尔运算、Extension Warehouse 扩展生态、LayOut 施工图输出等专业工具集。 SketchUp 简介 Trimble Inc. 开发的 3D 建模软件,推拉建模法极易上手。2000 年 @Last Software 发布,2006 年 Google 收购,2012 年售予 Trimble。服务从学生到持证建筑师,平衡易用性与专业输出。 主要用途 建筑设计、室
PLA 定义与对比 PLA+ PLA(聚乳酸)源自玉米/甘蔗等可再生资源,非石油基。1845 年首次合成,1932 年聚合物化,1954 年杜邦专利。PLA 环保可降解,性能似 PP/PE,广泛用于 FDM 打印、注塑、挤出。因易打印(无需热床)、低价,PLA 仍是通用打印首选。 PLA 相对 PLA+ 优势 极易打印:低温、无热床,新手友好;PLA+ 需稍高温度与热床防翘边。 低成本:$15–20/kg;PLA+ 因添加剂 $25–35/kg。 更环保:纯植物基完全可降解;PLA+ 添加剂略降低可降解性。 PLA 相对 PLA+ 劣势 脆性大:受冲击易裂;PLA+ 增韧抗冲击更优。
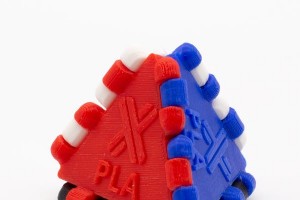
核心差异速览 PLA(聚乳酸)与 ABS(丙烯腈-丁二烯-苯乙烯)是两大主流 3D 打印丝材,在强度、易用性、耐热性上差异显著: 强度与耐用性:ABS 抗冲击、耐机械应力,适合汽车零件、工具等功能件;PLA 适用装饰或非受力件。 耐热性:ABS 玻璃化转变温度更高(~105°C),耐高温不变形;PLA ~60°C 即软化变形,不耐高温。 打印易用性:PLA 无需热床,不易翘边,打印温度 180–220°C;ABS 需热床、封闭腔,210–250°C,收缩翘边风险大。 成本:PLA 植物基来源成本更低;ABS 石油基,强度耐热更优但价格稍高。 PLA 相对 ABS 的优势 可生物降解:植
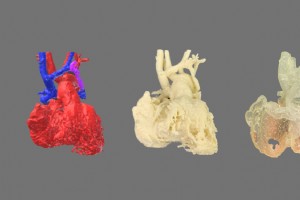
丝材品类的爆发式增长,让3D打印应用边界持续外扩。本文聚焦医疗生物模型、金属丝材、机器人本体、时尚零浪费制造四大前沿领域。 医疗:可视化手术规划的“生物模型” 肿瘤切除等高难手术中,医生将CT/MRI数据转化为1:1实体模型: - 术前规划入路、预判风险,降低并发症; - IDEX多材料/多色打印区分骨骼、组织、血管、病灶,直观呈现解剖层级; - 作为医患沟通工具,以实体替代术语,提升知情同意质量。 金属丝材:桌面级“准金属”制造 BCN3D Metal Pack(Ultrafuse® 316L / 17-4 PH)实现三步走: 1. FFF打印“绿色件”(金属粉末+聚合物粘结剂); 2. 催
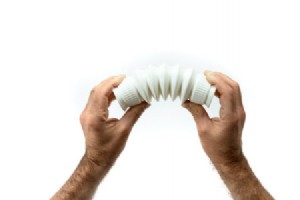
TPU(热塑性聚氨酯)是BCN3D材料库中最柔韧的丝材,兼具橡胶般弹性与工程级强度,为3D打印开辟全新应用维度。本文详解其性性能、打印要点及真实工业落地案例。 核心材料特性 软硬段共聚结构,兼顾硬度与柔韧; 肖氏硬度 95A,断裂伸长率 450%(可拉伸至原长4.5倍); 卓越耐磨、耐油、耐化学腐蚀、抗冲击; 最高使用温度 60℃; 兼容PVA水溶性支撑。 打印关键建议 密封罐+干燥剂存储; 打印前 60-70℃ 烘干 6-8 小时; 使用BCN3D Stratos内置TPU切片配置,推荐顺序打印(单件完成再打下件)减少移动拉丝; 涂抹Magigoo确保首层贴附。 更多提升柔韧度的进阶
PLA受潮脆裂是打印失败的常见元凶。本文系统梳理受潮症状、根因、修复方案及最佳存储实践,助您恢复材料性能并拓展应用场景。 受潮典型症状 表面粗糙、出现微小气泡; 打印欠挤、层间分层; 挤出机停止后熔体仍持续渗出; 喷嘴处发出“滋滋/噼啪”水汽爆裂声。 核心对策:科学存储 湿度是PLA头号杀手。开封即入密封干燥环境: - 常规方案:阴凉干燥处 + 密封袋 + 干燥剂,避光; - 进阶方案:BCN3D Smart Cabinet 智能干燥箱,氧化铝干燥剂循环再生,恒定低湿抵御环境波动。 受潮修复:热烘干法 已吸湿丝材需物理除湿,Smart Cabinet无法逆转。使用烘箱或食品脱水机: PLA
3D打印