亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
什么是延展性? 延展性是材料的一种物理属性,描述材料在不破裂的情况下被拉伸、拉拔或拔成细丝的能力。它衡量材料在应力作用下发生变形或伸长的程度,直到断裂为止。延展性主要与金属相关。金属原子间形成金属键,意味着每个原子的电子可在金属晶格中自由流动。这一特性使金属原子能相互滑移,从而让金属在不破裂的情况下被拉伸。 金属的延展性由其晶体结构、晶粒尺寸和温度决定,而非单纯由电子数量决定。面心立方(FCC)结构的金属延展性最佳,如金、铜和铝。一般来说,具有允许原子轻松移动的金属键合的金属延展性最高。金属的延展性随温度升高而增加,但过度加热可能削弱材料或引起相变,反而降低延展性。 延展性材料有哪些例子?
散热器广泛用于电子设备温度管理。通过增大表面积强化向周围流体(通常为空气)的热传递。主动散热器用风扇强制对流,被动设计依赖自然对流。不同设备基于成本、位置、散热需求选用不同散热器。热阻直接影响散热器效能。选型时需考量以下六大因素: 1. 确定元器件热设计功耗 热设计功耗指单位时间耗散热能量。必须先确立此指标,作为选型依据。若热需求未准确确定,无法为应用选定合适散热器。明确热需求后,设计师可选用维持安全工作温度、支撑元器件最佳性能的散热器。 2. 选择合适散热器类型 散热器分两大类:主动式(风扇强制气流)、被动式(自然对流)。选择取决于散热需求、噪音敏感度、可用气流。正确选型可降维护、控成本
热端是 FDM(熔融沉积建模)3D 打印机最关键部件,因其在逐层堆积构建 3D 零件前熔融塑料丝材。热端主要由喷嘴、加热块、热间断、散热器组成。这些部件协同工作:尽快熔融塑料,同时将热量限制在加热块内。热端分全金属组件和金属-塑料混合组件(内部用 PTFE 管但不含喷嘴部分)。优质热端确保恒温控制,精准温控带来极少喷嘴堵塞的持续优质打印。图 1 展示基础热端组件: 本文详述热端定义、工作原理、选购要点,并提供故障排查维护贴士。 什么是热端? 3D 打印机热端是 FDM 3D 打印机使用的组件,设计用于熔融挤出机推入的塑料丝材。热端包含由加热元件加热的腔体,采用闭环加热控制,用热敏电阻提供温

木质 3D 打印丝材 2012 年上市。首款由德国发明家 Kai Parthy(Lay Filaments 创始人)发明。木丝独特之处:赋予复杂打印设计木质表面饰面。成分通常 20–40% 废木料 + 60–80% 聚合物。PLA(聚乳酸)常作基体聚合物,木质成分可选软木、木屑/锯末等木衍生物。 即使不追求美观,木质填料也能降低 3D 打印材料成本。市面也有用着色剂模拟木质感的丝材,但因无木颗粒通常外观手感更像塑料。 木质 3D 打印三大优势:木质填料层间结合更强、锯末作为其他行业廉价废料易得、木丝可生物降解可回收。但也较脆、易使聚合物变脆。木丝主要用于航空航天、汽车、建筑、工程、医疗、珠
蒸汽抛光是增材制造后处理技术,用于改善 PLA 塑料 3D 打印件的表面光洁度和美观度。 PLA(聚乳酸)是流行热塑性打印丝,因可生物降解、易用受青睐。但 PLA 打印件常显层纹、表面粗糙。蒸汽抛光应运而生:将 PLA 件暴露于溶剂蒸气中,外层部分溶解,形成更光滑抛光外观。 PLA 蒸汽抛光可:提升外观、增强表面强度、降低孔隙率,兼具视觉与功能改善价值。但也有缺点:可能丢失精细细节、处理溶剂需安全防护。本文深度剖析 PLA 蒸汽抛光:定义、优劣势,特别是与激光切割的关联。 什么是 PLA 蒸汽抛光? 蒸汽抛光是改善 3D 打印 PLA 件表面光洁度的后处理法。将 PLA 件暴露于汽化溶剂
材料喷射的局限性: 材料喷射打印的塑料部件对光敏感,高 UV 环境下会降解 材料价格极高,常超 $1,000/kg 设备购置运营成本居行业最高 打印头处理粘性固化流体,打印中后需清理工序,增加材料消耗和人工成本 水溶性支撑材料需精细后处理冲洗去除 部分方法需 UV 后固化完全固化树脂 构建包络普遍小(单轴 <300 mm) 材料喷射精度如何? 材料喷射工艺本质使其在三轴均达到最高实用分辨率。打印件点分辨率逼近纸张打印机水平。 材料喷射工艺原理 材料喷射通过喷射材料成型。视材料而定可用两种工艺:气泡喷射(挥发性材料)或压电喷射(非挥发性材料)。打印头液滴流量因技术而异。DOD(滴落式)系
Solid Edge 和 SolidWorks 均为计算机辅助设计 (CAD) 软件,用于 3D 设计、制造、仿真。前者由西门子开发,后者由达索系统开发。两者高度相似,但功能能力存差异。本文详细对比常见应用、系统要求、用户体验。 Solid Edge 是什么? 主要用于工程行业,拥有装配设计、实体建模、二维制图等实用 3D 设计功能。还提供有限元分析 (FEA)、计算流体动力学 (CFD)、计算机辅助制造 (CAM)、刀具设计等用户友好的仿真制造工具。 SolidWorks 是什么? 用于创建编辑 3D 模型设计图纸的 CAD 软件,内置仿真、渲染、产品数据管理工具。用户可输入尺寸约束并修
3D 打印(增材制造)在航空航天业备受重视。在减重或减阻能带来巨大成本节约的行业,3D 打印让制造商以更具成本效益的方式制造更轻、更省油的飞机。航空航天业是最早大规模采用 3D 打印制造关键部件的行业之一,该工艺重新定义了设计制造边界。航空航天工程师在特定 3D 打印工艺开发中发挥关键作用,随着 3D 打印成熟为制造工艺,行业持续受益。 从夹具、原型工装到喷嘴、甚至火箭本体等终端部件,航空航天 3D 打印既辅助制造流程,又满足飞机特定应用。本文探讨航空航天 3D 打印的材料、工艺、应用。 什么是 3D 打印? 3D 打印即增材制造:逐层创建零件直到完整三维零件成型。与 CNC 加工等减材制
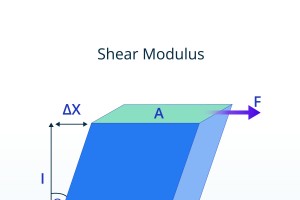
剪切模量示意图:Δx 为位移,l 为初始长度,θ 为位移角,A 为面积,F 为力。 这不同于杨氏模量(弹性模量),后者指材料抵抗拉伸/压缩力变形的能力。但这两个概念(连同均匀力/压力下的体积模量)均源于胡克定律。17 世纪罗伯特·胡克发现材料变形量(他实验用弹簧)与施加力成正比。 19 世纪奥古斯丁-路易·柯西推导出剪切模量方程,奠定理论基础。20 世纪初才发展出测量剪切模量的实验方法。 剪切模量 SI 单位为帕斯卡 (Pa),同压力单位。因实测值常大,多用吉帕斯卡 (GPa,即 1×10⁹ Pa) 表示。 剪切模量实例 大型建筑结构钢即典型例子。结构钢需承受拉伸/压缩力,杨氏模量易核
计算机辅助设计 (CAD) 建模通过软件创建精确数字表达,彻底变革产品设计与工程方式。CAD 让设计师在生产前构思、可视化、分析复杂设计,贯通整个开发流程。 CAD 建模技术多样,各适配特定设计规格与行业垂类:2D 绘图、3D 建模、参数化建模、曲面建模。汽车专家用 CAD 设计复杂零部件,建筑事务所用其绘制精准蓝图。在数字化驱动的设计环境下,理解 CAD 建模及其应用至关重要。本文将深入剖析各类 CAD 建模,含跨行业实战案例与洞见。 什么是 CAD 建模? CAD 建模指使用计算机辅助设计 (CAD) 软件创建现实对象或系统的数字表达。模型可为 2D 或 3D,具备精度、比例、物理特性
3D 打印(增材制造,AM)已成为全球牙科诊所标配。牙科 3D 打印为医生制造工具/夹具,为患者制造终端部件:从牙齿模型、牙套到全口义齿。过去医生靠扫描、影像、牙模获取患者牙齿精准图像,再制作定制植入体。现在 3D 打印让医生能制造更专业植入体、更快速治疗患者。 牙科 3D 打印涵盖 DLP、SLM、SLA、SLS 等所有 AM 技术。不仅让医生工作更轻松,更为患者带来定制化、可负担的牙科方案。 本文深度剖析牙科 3D 打印:从历史首用到当前应用,全面解读其对行业的影响。 什么是牙科 3D 打印? 牙科 3D 打印指用增材制造制作牙套、义齿、牙冠等牙科部件。为创建匹配患者解剖结构的定制件
属性SLADLP 打印分辨率25–300 微米,无体素像素化25–300 微米,有体素像素化 可打印大尺寸件是否 材料颜色范围宽否否 最小特征尺寸100 微米100 微米 可生成极光滑有机曲面是否 高速打印否是 各向同性材料性能是是 最小壁厚0.1–0.3 mm0.1–0.3 mm 需支撑结构是是 最大打印体积335×200×300 mm192×108×370 mm 表:SLA 与 DLP 对比 关键维度对比 SLA 和 DLP 打印机性能相近,核心差异在于 SLA 更大打印体积和更优表面分辨率。 技术原理对比 两者均用 UV 光源聚合液态光敏树脂成型。均为倒置打印:构建平台缓慢从
PolyJet 和 MultiJet (MJP) 同属增材制造,均通过喷射沉积并用紫外光 (UV) 固化光敏聚合物成型。两者均可用于概念验证、功能原型,能制造复杂零件,部分常见于牙科医疗领域(如牙冠、牙套模具)。尽管共性显著,关键差异导致一方可打印复合材料,另一方更适合中小批量生产。详见下文。 PolyJet 定义与对比 2000 年由 Objet Geometries 开发,后被 Stratasys 收购并持有商标。PolyJet 原理类似喷墨打印:“材料逐层喷射到打印平台”,Xometry 手动报价团队负责人 Christian Tsu-Raun 表示,“速度较慢但精度极高,适合小型非功
DXF(绘图交换格式)和 STL(立体光刻/标准三角剖分语言)是设计与 3D 打印的传统文件格式。DXF 典型用于精细 2D/3D 设计,可在 CAD 程序间准确交换数据;STL 主攻 3D 打印,以三角网格表达零件外表面。两者互转流程直观,下文给出具体步骤。先简述两格式原理与现状。 注意:DXF 转 STL 适用于含 3D 信息的 DXF。若要从平面图或 2D DXF 创建 3D STL 模型,需在 CAD 中打开 DXF 为草图,拉伸成形并修改特征,构建完整 3D 模型后再保存为 STL。 在线转换三步走 1. 点击“选择文件”上传 DXF 访问 Bear File Converter
自诞生起,航空航天业不惜一切代价减轻飞行器重量。3D 打印作为相对较新的手段,正成为达成这一目标的关键力量。3D 打印零件几乎总比传统制造同类件更快、更轻、更省成本。这推动了 3D 打印件在飞机内饰乃至飞机各系统的大规模采用。不仅是飞机,火箭也大量应用 3D 打印,SpaceX 和 NASA 均已 3D 打印火箭发动机和喷管。 本文将探讨航空航天内饰部件 3D 打印的目的、原理、优劣势及应用实例。 航空航天内饰部件 3D 打印的目的 3D 打印在航空航天内饰大规模应用的原因多元:减重(节省燃油)、减少材料浪费、实现中小批量零件快速生产。此外,CAD 文件可存入数据库按需打印,减少备件库存;
让飞机升空非易事,飞行员驾驭其翱翔天空前,需要所有正确零件、组件和功能系统就位。制造飞机复杂,但随技术进步,许多流程被简化、自动化和改进,一项听起来极具未来感的操作,特别是为工程师和制造商减轻负担:3D打印。 增材制造让飞机制造未来更光明有多种方式,但我们在下文分解最令人印象深刻和影响深远的几种,并包含Xometry为您公司制造航空航天国防零件提供的服务和资源。 1. 简化零件 飞机零件通常复杂,涉及多组件无故障组装,这很难实现。用3D打印,这些零件可转化为单一流线型设计由3D打印机实体化。意味着获取飞行零件过程更简单,故障风险更低。若您在该领域,也可通过Xometry即时获取机密飞行零件
数字光处理3D打印如何工作? 数字光处理通常通过将构建平台降入装液态光聚合物的透明树脂槽工作。高分辨率投影仪随后将UV光照射到构建平台上,形状与零件层横截面相同。横截面投影由微镜阵列(DMD)创建,仅将光导向所需位置。阵列密度决定打印分辨率。此类DLP打印机倒置构建物体。 罕见情况下零件正向构建,薄层树脂涂抹在构建平台上。DMD随后可从上方导光向下形成第一层。 仅被照射且物理接触固体表面(构建平台或前一层)的光聚合物固化。大多数倒置DLP打印机每层后在槽底运行剥离动作,移除槽底固化的任何树脂。一层完成后,构建平台按一层厚度上移,过程重复直到零件完成。正向DLP打印机中,一层完成后构建平台下
VRML文件格式(最初为虚拟现实标记语言,后为虚拟现实建模语言)于1995年起源为标准化文件格式。它为设计和传达3D矢量图形而开发,能编码物体颜色、纹理、透明度和反射率信息。 VRML文件使用.wrl扩展名,意为WORLD,文件常被称为“世界”。VRML文件类型一直是标准,直到2001年被功能更强大的X3D格式取代并成为其子集。VRML文件格式仍广泛使用,X3D向后兼容,允许现有.wrl文件继续使用和修改。广泛3D工具兼容VRML格式。VRML文件可被大多数软件系统访问,充分利用虚拟环境特性生成高质量屏幕渲染。大多数浏览器有插件允许直接打开VRML文件。Windows、iOS、Android
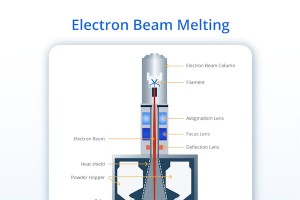
金属3D打印改变了复杂金属工具和零件的制造方式。电子束熔融(EBM)因其能以3D打印速度打印出具有金属耐久性和强度的零件,成为CNC加工和金属铸造的可靠替代方案。 EBM是一种粉末床熔融工艺,类似于SLM(选择性激光熔融)和SLS(选择性激光烧结),即每一薄层金属粉末沉积在加热床上,然后熔融或烧结就位。然而,EBM与这些工艺不同之处在于:熔融粉末的能量源是电子束而非激光束,且工艺在真空下进行而非常压下。铬钴和钛合金是EBM 3D打印中两种最常用材料。 电子束熔融历史可追溯至1993年,当时其原理由Arcam公司与瑞典哥德堡查尔默斯理工大学合作首次申请专利。他们的目标是利用电子束熔融导电金属
STL是源自3D Systems开发3D打印机的ASCII格式文件。它被用作向其开发的机器传达打印要求的手段。STL文件使用与OBJ相同的基本方法传达3D对象——但细节层级较低。它不包含颜色或纹理信息,文件结构稍显笨拙。构建3D表示的三角形网格信息包含每个向量的3点(x-y-z)信息。加上“法线”信息,定义结果三角形哪个面朝外。已开发非标准二进制STL格式。这增加了在文件中包含颜色数据的方法——但不常用。 为什么要将OBJ文件转换为STL文件? 将OBJ文件转换为STL文件仅对家用机器和免费切片软件市场领域必要。大多数高端打印机可接受OBJ格式文件。但这在爱好者和低成本机器中罕见,它们仅设置
3D打印