
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
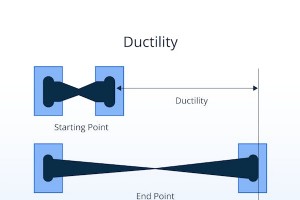
延性失效是承受拉伸载荷构件设计中的关键考量。工程师通常设计使预期最大应力保持在材料弹性极限内——即屈服点以下——以避免永久变形。但若应力超出此限,材料将开始塑性变形,最终可能发生延性断裂。 延性失效中,构件经历显著塑性变形,常表现为局部横截面积缩减(缩颈),随后断裂。这与脆性失效形成鲜明对比:后者几乎无塑性变形、无预警即发生断裂。 本文将解释延性失效的定义、启动与发展机制、宏观形貌、常见成因,以及结构设计中的防范策略。 什么是延性失效? 延性失效指材料在超过屈服极限后发生塑性变形并最终断裂的过程。这与脆性失效(材料几乎不变形即断裂)截然不同。延性材料具有独特的失效模式。 在典型应力-应
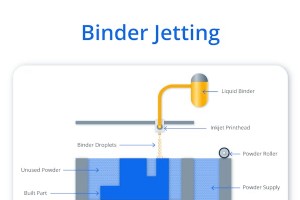
粘结剂喷射(Binder Jetting)与材料喷射(Material Jetting)是两种相关的 3D 打印技术,表面看似相似,深入考察后差异巨大。粘结剂喷射是一种材料适应性强的粉末床工艺,通过气泡喷墨或热喷墨方式喷射多种粘合剂,将模型切片与下层粘结。材料喷射同样使用气泡喷墨技术,但直接将模型切片喷印在构建平台上,通常使用改性丙烯酸树脂或环氧树脂。粘结剂喷射可低成本、快速批量生产分辨率较低的零件,材料范围极广;材料喷射则提供更高分辨率,适合精细塑料原型与模型。技术选择取决于项目对分辨率、材料、产量的具体要求。 本文将从工艺流程、优缺点、材料选择、技术分类等维度,详细对比粘结剂喷射与材料喷
Onshape® 是一款基于云端的 3D CAD 平台,拥有丰富的机械与产品设计功能。由于大部分计算处理在云端完成,因此对本地计算机硬件性能要求较低。Onshape 本身不包含原生有限元分析(FEA)或渲染工具,这些功能需通过 Onshape 扩展应用商店添加,且通常需要额外付费。Onshape 采用订阅制定价,价格通常至少是 Autodesk Fusion® 的三倍。不过,它提供业界最先进的集成文件管理与版本控制系统,特别适合协作型工程项目。 Autodesk Fusion® 是一款基于云端的工程工具,功能强大,可辅助工程师完成整个产品开发生命周期。它具备出色的协作功能,支持团队跨地域协作

熔融沉积建模(FDM,Fused Deposition Modeling)原为 Stratasys 商标,现通指熔丝制造(FFF,Fused Filament Fabrication):将热塑性丝材熔融挤出逐层堆叠成型。FDM 以低准入成本、广泛材料兼容性、操作简单、无需专用工装即可成型中等复杂度几何(悬空/细节需支撑),成为快速原型、功能件小批量、定制工装的核心工艺。支撑设计迭代、功能验证、实物可视化,服务设计师、工程师、教育者。凭借机械结构简洁、层层叠加确定性强、适配制造/教育/研发全场景,FDM 实现大规模普及。 FDM 在 3D 打印中的定义 材料挤出类增材制造工艺:固体丝材送入加热喷
PET(聚对苯二甲酸乙二醇酯)3D 打印丝材是一种强韧耐用、可回收的增材制造材料。半结晶热塑性聚合物赋予其高抗冲击、低收缩特性,适配功能性结构件。热稳定性好、耐化学腐蚀,耐高温/恶劣环境。典型应用:汽车零部件、家居用品、防护外壳。纯 PET 翘曲倾向大,需专用底漆/封闭腔体辅助;表面光滑度高。PET 丝材是打造高强度、长寿命打印件的优选。 什么是 PET 3D 打印? 以 PET 丝材为原料,熔融挤出逐层成型三维实体。材料以耐用、强韧、可回收著称。广泛用于功能原型、汽车部件、消费品。典型制件:手机壳、机械结构件、家居收纳件。耐用与可回收双重优势,兼顾日常用品与专用零件。制造商与玩家青睐其易用性
维度PLA (聚乳酸)PETG (聚对苯二甲酸乙二醇酯改性) 材料本源生物基热塑性,玉米淀粉/甘蔗发酵衍生石油基热塑性,共聚改性提升韧性与耐化学性 打印易度入门首选:翘曲极低、温度容忍度宽需受控参数:易拉丝、首层粘接敏感 喷头温度190–220°C,低能耗挤出220–250°C,需更高热输入与精准控温 热床温度20–60°C,可选热床70–80°C,必须加热床保首层粘接 拉伸强度50–70 MPa,高刚性但脆性断裂45–55 MPa,抗冲击性远优 柔韧性/延展性低延展,应力下直接脆断高延展,受载弯曲变形后破坏 耐热性50–60°C 软化,不耐高温65–75°C 保持形态,热稳定性更优 耐久
STL(三角剖分网格)转 STEP(实体边界表示)是将面片模型重构为可编辑、可加工、可标注的实体模型的关键工序。流程:导入 STL → 网格修复(封合、法线统一、去噪)→ 曲面重构(拟合 NURBS/曲面)→ 实体封合(水密闭合)→ 导出 STEP。转换后模型支持加工编程、模具设计、尺寸修改,但不自动具备参数化特征树(需人工特征识别或逆向建模重建)。核心收益:兼容主流 CAD、无缝对接工程下游、赋予几何修改能力。 STL 转 STEP 标准六步流程 获取转换工具:专业 CAD(SolidWorks、Fusion 360、NX)或专用逆向软件(Geomagic、Mesh2Surface),提供
体积模量表征材料抵抗均匀压缩的能力,即材料在全向等压力作用下的体积相对变化率。气体、液体、固体均具备此属性,是评估材料在流体静压或约束应力状态下力学响应的关键参数。典型测试中,试样侧向变形受限,压力均匀作用于全体积,仅产生体积收缩而无形变——这与单轴压缩本质不同。气体高度可压缩,液体/固体常近似为不可压缩,实则仅是压缩难度大得多,需极高压力才产生可测体积变化。 本文将系统阐述体积模量的物理意义、测量方法、典型数值范围及其在工程设计中的核心价值。 什么是体积模量? 体积模量定义为材料在均匀压力(或张力)作用下,相对体积变化率与压力之比。气体易于在密闭腔施加张力扩张验证;固液体多仅用压缩测试验证。
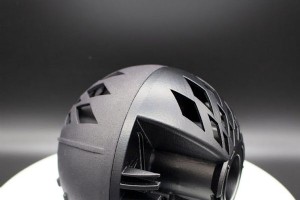
打印件表面光滑化是提升外观质感与后续加工附着力的关键。消除可见层纹、获得精细表面,能显著改善喷漆/涂层附着力,延长零件寿命。不同材料(PLA、ABS 等)与 FDM 工艺特性差异大,需针对性选择:PLA 适配乙酸乙酯蒸汽或机械打磨;ABS 首选丙酮蒸汽熏蒸;FDM 通用件常采用打磨+化学复合工艺。本指南详细拆解 16 种主流光滑化技法,提供分步操作与避坑建议,助力新手与资深玩家均能获得专业级表面质量。 图片:Xometry 光滑化处理后的 3D 打印件 1. 填充底漆 + 打磨 先喷填充底漆(Filler Primer)填补微小缝隙/层纹,干燥后分级打磨:中粒度(180-320#)去宏观缺陷
STEP 文件(Standard for the Exchange of Product model data,ISO 10303 标准)是中立 CAD 数据交换格式,完整保留实体几何、曲面拓扑、装配层级与产品制造信息(PMI),实现跨平台高保真数据互操作。从建模、几何校验、导出中立格式,到下游制造、仿真、检测全流程,STEP 确保尺寸精度与设计意图不失真。查看需导入兼容 CAD/查看器;导出支持加工、模具设计;转换为网格格式(STL)时因本质差异易丢失特征信息。AP203/AP214/AP242 等应用协议针对机械设计、汽车色层、几何公差等不同需求。最佳实践:导出前几何校验、选用合适 AP
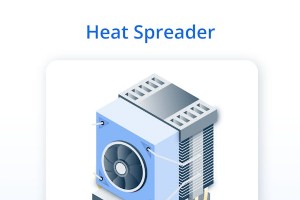
导热板(Heat Spreader)采用高导热材料(铜、铝、石墨、金刚石等)制成,功能是将点状热源的热量横向扩散至更大面积,继而传递给二级换热器、散热鳍片或直接对流散至环境,防止关键元件过热。按传热机制分为:金属实体导热板、相变型(均温板、热管)、填充气隙的导热界面材料。广泛应用于 CPU、移动终端、车载电子等。本文将系统梳理导热板的定义、核心组件、主流类型、典型应用及关键性能因素。 什么是导热板? 导热板是一种将高温热源的热量传导至次级换热器或较冷介质(如环境空气)的器件。广泛用于电子电气系统,亦见于暖通空调、热水器、电厂等工业场景。 图示:导热板结构示意图 导热板的重要性 防止电子与工业系
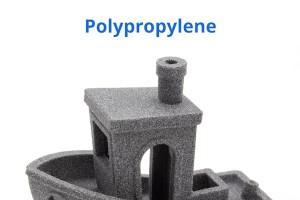
聚丙烯 (PP) 是仅次于聚乙烯的第二大通用塑料,属半结晶热塑性聚合物。凭借性价比优势与均衡性能,广泛用于食品与消费品包装。1951 年由 Phillips Petroleum 的 J. Paul Hogan 与 Robert Banks 首次合成,经 Karl Rehn 与 Giulio Natta 的立体规则聚合研究实现工业化量产。 PP 在 3D 打印中的普及度尚低,主要因其翘曲倾向大、打印难度高。打印需封闭恒温腔体(≥45°C)与高温热床。PP 丝材提供透明、着色及玻纤、滑石粉、乙烯共聚物等改性型号。核心优势在于:优异的疲劳抗性(活动铰链首选)、良好的耐化学性(耐酸碱溶剂)与优秀的层间
延展性是指材料在拉伸应力作用下,发生显著塑性变形而不断裂的能力。工程师通过标准化测试量化这一特性:对试样施加逐渐增加的拉伸力,直至断裂或达到规定失效点。 这一指标在工程、制造、建筑等领域至关重要,材料的应力响应直接关乎结构安全与可靠性。准确的延展性测试既可支撑研发创新,也可作为质量保证依据,更能指导材料在特定工况下的选型。本文将系统阐述延展性测试的定义、目的、应用场景及测试流程。 什么是延展性测试? 延展性测试是一种力学评价方法,用于量化材料在拉伸应力下发生永久塑性变形直至失效的能力。它确立了材料断裂前所能承受的最大变形量。该测试对于判定材料在受力应用中的耐久性、有效性及适用性具有决定性意义。
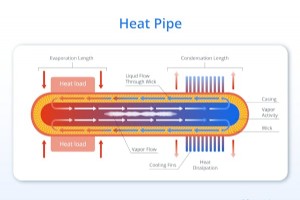
热管是一种利用相变与毛细作用在密闭真空管内传递热量的无源器件,广泛应用于热回收装置、航天器热控制及电子设备散热。热管通过工质在蒸发端吸热汽化、在冷凝端放热液化的循环,实现高效传热。管壁材料需具备高导热性(常用铜、铝),内部涂覆的芯体结构则负责将冷凝液通过毛细力送回蒸发端。 工质需具备低沸点与高潜热特性,常见搭配有铜管配水、铝管配氨。热管常用于暖通空调、电子散热、航空航天等领域。芯体结构、工质选择、工作温度等变量均会显著影响热管性能。本文将系统阐述热管的定义、核心组件、主要类型、典型应用及关键性能因素。 什么是热管? 热管是一种在密闭容器内,利用工质在蒸发与冷凝两相间循环相变来传递热量的器件。因
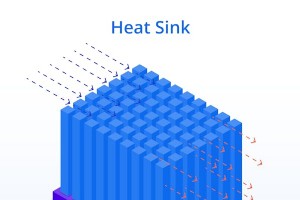
散热器是将热量从热源传递到周围环境的装置。热传递通过传导、对流、较小程度辐射相结合实现。散热器通常具有底座和顶部多个鳍片,设计用于增加与周围流体热传递表面积。可被动冷却(自然对流)或主动冷却(风扇或泵强制对流)。 本文将描述散热器是什么、如何工作、组成散热器的各种组件、以及散热器常见应用。 什么是散热器? 散热器是一种热交换器,用于将热量从发热装置或热源传递到周围流体。该流体通常为空气,也可以是密封循环中的水,或特殊非导热传热流体,如乙二醇混合物或介电油。冷却可通过自然对流被动实现,或通过风扇强制气流主动实现。散热器常用铜或铝制造。 散热器长什么样? 常见散热器类型如图1所示: 展示散热器
切片软件是熔融沉积建模(FDM)3D打印过程的基础组件,作为CAD模型与打印机硬件间的中介。没有它,3D打印机无法解释或制造设计。切片软件将通常导出为STL、OBJ或3MF文件的3D几何转换为精确的机器可读指令(G代码),指导打印机完成每个动作、温度变化、挤出命令。 本文详细概述切片软件、核心功能,及其如何使3D打印机从数字设计生产功能性和尺寸精确的零件。 3D打印中的切片软件是什么? 切片软件是连接数字模型(计算机生成)与实际模型(3D打印机构建)的3D打印软件。3D打印切片软件将数字模型转换为G代码打印指令。这些指令输入打印机,打印机响应开始构建过程直到物体完成。 了解更多,请参阅我们的
九大最常见3D打印文件类型构成数字制造基础,因每种格式提供独特结构支持建模、切片或生产准备。每种3D打印文件格式(STL、OBJ、AMF、3MF、STEP、IGES、SLDPRT、PLY、VRML)携带影响精度、表面细节、工作流效率的特性,在设计意图与制造要求间建立清晰关系。每种格式贡献不同强度,支撑跨增材工艺的可靠零件创建。 立体光刻或标准三角语言(STL)表示三角剖分网格格式,通过连接面片存储表面几何。对象(OBJ)提供包含颜色纹理信息的网格结构,用于更详细可视化。增材制造格式(AMF)提供支持曲面、材料分配、高级几何定义的结构。3D制造格式(3MF)呈现现代容器格式,在紧凑文件中维护材料
STL到3D打印机描述将STL文件通过增材制造转化为实物的基础过程。STL文件作为几何蓝图,通过三角形面片定义外表面,创建适合切片分层的网格。STL缺乏参数数据,但这并非天然与基于层的构建对齐。它仅是简化表面网格格式,切片软件将其转换为层。关于3D打印STL的指南至关重要,因它解释了镶嵌几何如何准备并转化为机器指令。指南强化了对STL文件在3D打印中网格质量和打印要求的理解。 如何3D打印STL文件? 3D打印STL文件,遵循以下六步: 获取或创建STL文件。从在线库下载STL文件或用3D建模软件设计。确保模型保存为STL格式。 将STL文件导入切片软件。将STL文件加载到切片软件(Cur
若不了解材料对拉伸的反应、能承受多少应力,您设计的产品和结构可能失效,让您困惑不解。避免此问题的好方法是通过应力-应变曲线图,直观展示材料特性及其对各种应力源的响应。本文将详细解释图表工作原理及读取方法。 什么是应力? 应力类型很多,但工程师关注的类型,最简单定义是施加在横截面积上的力量。了解这点可知材料断裂前能承受多少。计算公式如下: 𝜎 = 应力 F = 施加力 A = 横截面积 了解更多,请参阅我们的应力文章。 什么是应变? 应力和应变常被一起讨论,但后者是材料变形与原始尺寸的比较。它是另一个可计算的参考点,帮助工程师真正了解材料,获得由特定材料制成的结构或物品何时断裂的最佳预
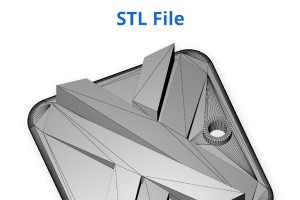
STL和OBJ文件均为3D打印和建模领域广泛使用的格式,各有特定功能和应用。STL(标准三角剖分语言)最常见,兼容性高,用三角网格描述三维物体简单直接。不存储纹理、颜色、材料信息。文件尺寸相对小,广泛用于简单3D打印任务。 然而,OBJ(Wavefront对象)文件在需要渲染时可能是更好选择,因其不仅包含表面几何数据,还可包含纹理、颜色等附加信息。它们使用多种多边形形状、线条、曲线生成比STL更精确的三维物体表达。首选方法取决于应用及执行3D打印所需信息。图1展示左侧OBJ、右侧STL表现: 本文将从工作原理、用途、优势、劣势方面讨论STL和OBJ文件差异。 什么是STL文件? STL文件是
3D打印


