亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

现可为增材制造项目申请正式尺寸检测报告! 类似 CNC/钣金件检测选项,报告随货同发,记录您图纸定义关键特征的实测数据。 该检测选项完美适配 3D 打印终用件及 ISO 9001、AS9100D、ISO 13485 等质量体系要求。
文件就绪后,上传至 Xometry 即时报价引擎®!文件解析完成,点击“配置零件”进入配置页。工艺下拉选择 PolyJet。 需沿用模型自带颜色/纹理:材料选 “Multi-Color, CAD Defined”。 单色实心件:选 “Opaque Photopolymer, Rigid” 并从菜单选色。 自定义颜色:选 “Other” 并提供 HEX 或 RGB 值。 颜色值便于机台操作员分配,但受限于设备渲染能力,无法保证完美色彩匹配。
3D 打印逐层成型,每层 0.001″–0.013″ 高度伴随机械运动、铺粉/喷头清洗等动作,累积大量机器时间。压缩 Z 轴高度是降本核心。有时分件打印比增高更划算。低高度件摊薄层间间接成本,成本更贴近材料本身。 Xometry SLS、MJF、FDM、SLA、DLS、PolyJet、DMLS 等工艺最大平台尺寸各异,已集成至 AI 报价算法。横向铺平(长边平行 XY 平面)通常比竖向构建更具成本优势。 设计时参考各工艺“半平台尺寸”阈值,保持在此以下通常价格更低;亦可利用剩余空间同台多件分摊固定成本。
3D 打印软件用于建模、切片、打印准备。无切片功能的建模软件可搭配 Fusion 360 等切片器。切片器将 CAD 模型转为打印机可读指令。 最广泛使用的 3D 打印软件 Autodesk Fusion 360。专业级设计制造利器。新手可从 Tinkercad(同属 Autodesk)入门再进阶 Fusion。Fusion 独有生成式设计、雕刻、CAM、3D 打印一体化能力。 使用流程 CAD 软件建立数字模型 切片软件将模型拆解为打印机指令序列 工作原理 CAD 建模 → 切片分层 → 生成 G 码指令 → 打印机逐层成型。无切片器打印机无法解析 3D 模型。
第一部分对比多工艺打印件差异,第二部分深度对比更多工艺优劣。第三部分聚焦两大常见定制表面处理:镀镍与透明件后处理。 什么是 X-Tile? 取 Xometry Logo “X” 设计,约 1.5 英寸见方,含平面与倾面,多工艺可产,适合对比材质表面、层纹等外观特征。 镀镍 3D 打印件视频对比 镀镍常用于 CNC 金属件(铝/钢)防腐耐磨。鲜为人知:SLS 尼龙件亦可镀镍。塑料非导电,先镀极薄铜层再镀镍,外表面堆积 +0.004″–0.006″。非装饰性工艺:外层金属壳作为外骨骼提供 EMI 屏蔽、特征强度提升 5 倍。因表面堆积,保留 SLS 固有哑光颗粒感。 “透明” 3D 打印件视
什么是切片软件? 将 3D 模型转为打印机可执行指令:按垂直轴切片,生成支撑结构指令支撑悬空特征。 Lychee Slicer 简介 Mango 3D 开发,主攻 SLA/DLP/LCD 树脂打印,亦有独立 FDM 版。免费/付费版均支持主流树脂机。付费版解锁高级设置。核心亮点:强大自动化工作流、网格修复、“Magic” 一键自动定向/支撑/参数优化、导入自动体检修复、岛屿检测辅助手动加支撑、强大支撑编辑、自动保存防崩溃丢失。 Chitubox 简介 深圳 CBD 技术开发,专注 SLA/DLP/LCD。免费版功能近乎完整,付费版 Chitubox Pro 价格显著低于 Lychee。部分
什么是金属 3D 打印? 主流工艺:DMLS(直接金属激光烧结)激光逐层熔融金属粉末;金属粘结剂喷射(MBJ)喷墨粘结剂粘结粉末床,成品从松散粉末中筛出,无需去支撑,后续烧结/渗铜致密化。MBJ 利于设计定型后的批量生产。 技术演进趋势 供应链冲击加速医疗/航天领域采用。Deloitte 与 PwC 早预测金属材料可用性驱动增长,PwC 更预判全产业链成型(设备商、材料商、服务商),现已在细分市场验证。设备向两极发展:小型化低成本降低准入门槛;大型化多激光提速、大幅面提升单次产出。软件层面,数字孪生预测打印结果,未来将跨工序/跨设备联动。材料成本下降,聚合物包覆金属注塑料(MIM)降本,钨等
3D 打印能否食品接触? 过去十年 3D 打印技术成熟,一致性、耐用性、复杂度逼近注塑/CNC,推动食品行业探索:食品包装、餐具、生产线备件等。食品安全法规严苛,引入新工艺必须合规。本文基于 3-A 卫生标准(对标 FDA/USDA),解析设计、材料、工艺三大决定因素,厘清客户与制造商责任边界。 决定食品安全的三大因素 1. 设计层面 按 3-A 标准分两类表面: 产品接触面:直接接触食品或飞溅/流淌至食品的任意表面。 非产品接触面:结构支撑等不接触食品的表面。 重点管控产品接触面: 无死角/空腔:设计避免死角,否则无法彻底清洁滋生细菌;功能必需时须可拆卸清洗。 圆角过渡:消除尖角,
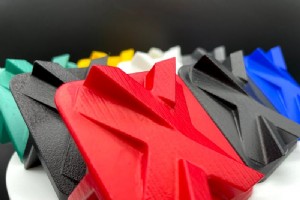
什么是蒸汽抛光? 不同于打磨/滚筒抛光等物理去料,蒸汽抛光在密闭腔体引入气相溶剂,工件悬挂最大化表面暴露。溶剂蒸气冷凝受控化学熔融表面微观峰谷,重分布材料平整表面并增亮。完成后加热排出溶剂至收集罐,零残留。后续可直接发货或染色等二次加工。 常见缺陷与设计规避策略 桥接 液化阶段表面起泡形成薄壳连接细小间隙或尖角内壁。可用刀片切除。 设计对策: 增大间隙距离、尖角内倒角加足够圆角。 气泡/鼓包 同因液化起泡,大泡固化残留成鼓包,常见于宽平面与尖锐内凹。 设计对策: 避免大面积平面,采用有机曲面;内倒角加圆角。 夹痕 工件需悬挂抛光,挂钩优于夹钳。夹钳在无挂钩特征件上留下“咬痕”,软性材料
客户常问 Xometry 最大可打印尺寸,答案取决于所选工艺。下表汇总各主流增材工艺最大构建体积及注意事项,助力决策。 3D 打印工艺最大构建体积备注 选择性激光烧结 (SLS)13″ × 13″ × 22″玻璃纤维尼龙可扩展至 26″ × 15″ × 23″ HP 多喷头融合 (MJF)15″ × 11″ × 15″推荐有效区域 14″ × 11″ × 13″ 熔融沉积建模 (FDM)36″ × 24″ × 36″PLA 原型料仅 9.8″ × 8.3″ × 8.3″ PolyJet19.3″ × 15.4″ × 7.9″Z 高度增加导致价格/交期指数级上升 光固化立体成型 (SL
什么是 3D 打印快速原型? 快速原型利用多种制造工艺快速产出实体模型,贯穿产品开发全周期。增材、减材、铸造均可用,3D 打印工艺涵盖 SLA、FDM、粉末床熔融(SLS/SLM)等。3D 打印因可产出“近净形/净形”件,极少后处理,成为概念验证首选。 优势:周期短、成本可控、便于上市提速。可迭代多版本原型,保真度逐级提升。虽 CNC、铸造亦适用,但 3D 打印在概念验证阶段最受青睐。 下文将详述各工艺分类、选型指南及与传统工装对比。
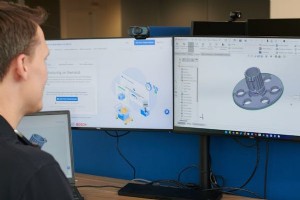
核心定位 SolidWorks® 与 Onshape® 均为 CAD 软件,支持 2D/3D 建模与仿真。SolidWorks 为成熟霸主,本地部署、功能深、算力强;Onshape 后起之秀,云原生、协作强、跨设备访问、性价比高。 SolidWorks 详解 支持 2D 图纸、3D 零件/装配体,含有限元分析(FEA)等 CAE 功能,可模拟载荷响应。 Onshape 详解 云原生 CAD,计算卸载至云端,文件实时共享,支持多人同步编辑。同支持 2D/3D 设计。 应用场景对比 SolidWorks 擅长航空航天、建筑、船海、交通、工业装备;Onshape 适配汽车、电子、机械、医疗、能
什么是脆性? 脆性描述材料在应力作用下极少塑性变形即断裂的倾向。原子无法在保持晶格完整性前提下相对滑移,裂纹沿晶内或晶界快速扩展。生活中跌落碎盘、铅笔尖断裂即典型脆性失效。典型脆性材料:玻璃、陶瓷、石墨、高碳钢、铸铁等低延性合金。 材料科学视角 脆性表征材料倾向于极小塑性变形即断裂,吸收能量能力极弱。 化学视角 源于原子微观结构:滑移系少、位错难移动的微观结构导致脆性;反之则韧性较好。 脆性实例 本征脆性材料:玻璃、砖、蛋壳、石墨、镁等碱金属。非本征但因外因脆化:低温、晶间腐蚀、氢脆作用下的低/高碳钢、钛合金。 脆性发生条件 脆性为强度物理量,与尺寸无关。陶瓷/玻璃因原子结构缺乏滑移系
核心概念 TPE(热塑性弹性体)兼具塑性与橡胶弹性;TPU(热塑性聚氨酯)是 TPE 的一类。两者均为柔性丝材,赋予打印件拉伸弯曲与柔软手感。总体 TPE 更软更弹,TPU 更刚易打印。TPE 上市早、价格低、普及度高;TPU 更耐用,适配重载结构件。 TPE 详解与对比 TPE 1950 年代问世工业用,2013 年 EOS 首发 SLS 级 TPE(PrimePart ST / PEBA 2301),后 CRP 推 Windform® RL。涵盖 TPU、TPA(热塑性聚酰胺)、TPC(热塑性共聚酯)等变体。应用覆盖汽车、医疗、运动鞋、电子线缆护套等需橡胶手感场景。 TPE 优势 上
什么是 LOM 3D 打印? Laminated Object Manufacturing(LOM)通过粘接切割片材(胶带塑料/金属/纸)逐层叠加成型,后续可机加工/钻孔后处理。工艺快速低成本,定位快速原型领域。 工作流程 片材铺平涂胶 → 热压滚轮粘合固化 → 激光/钨钢刀切割轮廓 → 废料原位支撑下层 → 全部叠切完成后人工从废料块中取出成品。废料即支撑,无需额外支撑结构。 优劣势对比 优势劣势 快速、低成本壁厚 <10 mm 强度极低 材料廉价,后处理得当可获良好外观仅能呈现粗糙特征 废料原位支撑,无需额外支撑结构倒扣结构取件困难,易造成外观/结构损伤 设备办公友好:无
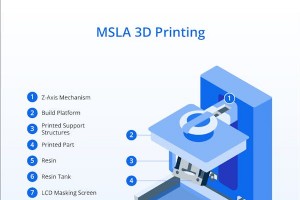
什么是掩膜立体光刻装置(MSLA)? MSLA 是 SLA 的增强形式,采用 LCD 屏配合高功率 LED 阵列选择性固化光敏树脂。LED 光源经 LCD 动态掩膜投射,逐层固化成型。核心差异在于光源:SLA 用激光扫描,MSLA 用面光源整层曝光,速度显著提升。 工作原理 光敏树脂置于 LCD 与 LED 阵列上方,中间隔薄层 FEP 膜。LCD 像素控制光透过与否,匹配每层截面形状。光固化树脂于构建平台与 FEP 膜间,平台升降分层,循环至完成。运动部件极少(仅 Z 轴升降,部分含倾斜脱模机构)。 优势与劣势 优势劣势 整层一次曝光,与层厚无关,速度极快设备昂贵,多数企业难负担
什么是 AMF 文件? AMF(Additive Manufacturing File)是专为 3D 打印设计的 CAD 文件格式,由美国材料与试验协会(ASTM)开发。单个 AMF 文件可包含一个或多个三角网格定义的对象,并存储形状、颜色、材质等属性,较 STL 格式信息量更丰富。基于 XML 结构,旨在更高效、抗错误、支持色材纹理数据。 发起者与标准化 ASTM 主导开发,Autodesk® 与 SolidWorks® 早期参与。2011 年首发,2013 年成为 ISO 52915 标准,2020 年更新至 1.2 版。AMF 解决了 STL/OBJ 缺失材质、元数据及拓扑缺陷等痛点,
核心差异 FreeCAD 与 OpenSCAD 均为开源 CAD 包,但设计理念迥异。FreeCAD 以参数化建模对标商业软件,功能丰富但上手有一定难度;OpenSCAD 面向程序员,通过 C++ 脚本生成 3D 形状,擅长参数驱动模型,但不擅长复杂多部件装配。 OpenSCAD 详解 OpenSCAD 自称“程序员的 3D 固体建模器”,模型由脚本编译生成,非交互式建模。需具备编程基础,但赋予 100% 建模控制权,且极其轻量。支持建设性立体几何(CSG)与拉伸建模两种技术。 FreeCAD 详解 FreeCAD 基于参数化技术,修改尺寸即可更新模型,完全免费开源(LGPL-2.0 许可
什么是光固化立体成型(SLA)?为何选择它? Stereolithography(SLA)是一种高精度、高分辨率的 3D 打印技术,适配产品开发、快速原型、概念模型及注塑模具设计验证。工艺聚焦紫外光于光敏树脂槽,逐层固化成型,分辨率显著优于熔融沉积建模(FDM)等工艺。SLA 可实现精细特征、光滑表面与严格公差,是追求清晰细节与尺寸稳定性的理想方案。 Xometry 提供两款陶瓷填充 SLA 材料:Somos® PerFORM 与 Accura® Bluestone™。两者打印件均具极高刚度、光滑石材质感,且尺寸精度极高,远超大多数增材工艺。陶瓷填充 SLA 件在宽温域保持热稳定,适配对精度
核心差异概览 在对比 Inventor® 与 Fusion 360® 时,需重点考量两者的功能定位差异。虽同为计算机辅助设计软件,但复杂度与易用性截然不同。 Inventor 是专业级、仅限桌面端的 CAD 平台,专为精密机械设计与复杂装配体打造,界面风格偏传统。Fusion 360 则是云连接的一体化平台,集成 CAD、CAM、CAE 与 ECAD,主打多功能协作与灵活性。 数字化原型能力对比 Inventor 在精度与仿真真实感上更胜一筹,适配复杂机械装配及高公差工程场景,是苛刻行业标准与详尽技术文档的首选。Fusion 360 设计更灵活直观,集成设计、仿真、制造与电子工具于单一平台,
3D打印