


单刃切削刀具全解析:定义、几何结构、命名法与最优角度设计
切削刀具工作原理
切削刀具为楔形装置,通过压缩工件表层金属至剪切应力超限实现切屑分离。切削需三要素相对运动:进给、切削速度、切深。刀具几何设计需配合机床提供三要素运动。
刀具分类
按同时接触工件的切削刃/楔面数分类:
- 单刃刀具
- 双刃刀具
- 多刃刀具
单刃刀具定义
仅单一楔面/刃口接触工件切削。用于车床、刨床、插床的车削、端面加工等。注意:即使有多个楔面,每次切削仅一刃参与,否则即为双/多刃刀具。刀尖由前刀面包络,切屑沿前刀面流出。
单刃刀具几何命名
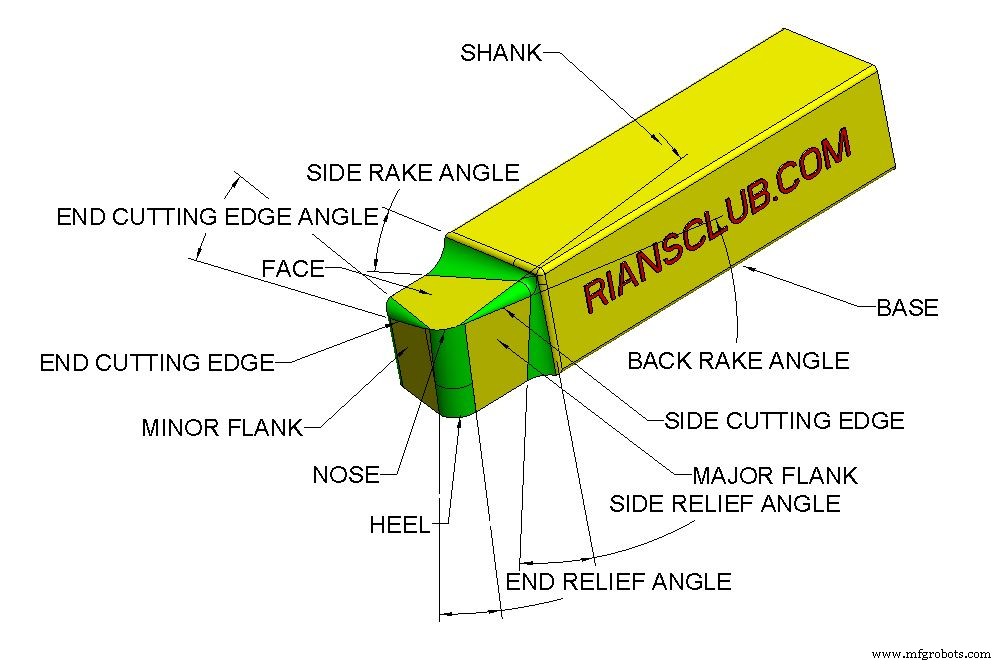
- 刀柄:主体,用于夹持
- 后刀面:靠近切削刃的侧面
- 前刀面:切屑流出滑动面
- 刀背:后刀面与刀柄底部交界
- 刀尖:主切削刃与副切削刃交汇处
- 切削刃:实际切削部位,含主切削刃、副切削刃、刀尖
关键角度定义
- 主偏角:主切削刃与刀柄侧面夹角,即进入角
- 副偏角:副切削刃与垂直刀柄中心线的夹角
- 主后角:主切削刃后方后刀面与垂直刀柄底面的夹角
- 副后角:副切削刃后方后刀面与垂直刀柄底面的夹角
- 后倾角:前刀面朝向/背离副切削刃的倾斜。向下倾斜为负,向上为正
- 侧倾角:前刀面朝向/背离主切削刃的倾斜。向主刃为负,背离为正
常用刀具材料
- 高碳钢
- 陶瓷
- 金刚石
- 高速钢
- 硬质合金
- 立方氮化硼(CBN)
典型应用机床
- 牛头刨床
- 龙门刨床
- 车床
优点
- 结构简单
- 制造容易
- 成本相对低廉
- 可完成多种加工操作
缺点
- 材料去除率低
- 生产效率低,不适合大批量
- 磨损快
- 刀具寿命短
- 切削温度高
结语
单刃刀具几何术语与角度体系是刀具车间基础,但因效率限制,批量生产中应用受限。疑问欢迎留言。
延伸阅读:什么是磨料喷射加工
常见问题(FAQ)
什么是单刃切削刀具?
仅有一个切削刃接触工件去除金属切屑的刀具。
麻花钻属于单刃刀具吗?
不属于。
单刃刀具关键几何命名有哪些?
刀柄、后刀面、前刀面、刀背、刀尖
单刃刀具关键角度命名有哪些?
主偏角、副偏角、主后角、副后角、后倾角、侧倾角
工业技术