


精密工艺:现代飞机机翼制造技术
在当今高产能的航空航天工业中,制造飞机机翼需要什么?作为我们航空航天与国防制造系列的第二部分,刀具制造商解释了他们如何帮助行业不断从工艺中挖掘更多可节省的工时。
机翼不一定被认为是飞机制造中最困难的部分——但它们体积庞大,需要大型、宽敞的卧式加工,且制造周期长达数天。与所有航空航天和国防制造一样,业务挑战在于在保持最高生产质量的同时寻找效率。
需求旺盛,业务繁忙。据我们采访的刀具制造商透露,主要飞机制造商每月生产40至60架商用飞机,具体取决于机型。
多年来,机翼制造本身没有发生巨大变化,这与发动机部件形成对比,后者经历了许多变化。在某些情况下,工程师们一直在改进机翼材料——有时使用更多特种钛合金。
总体而言,机翼材料仍主要集中在钛合金阵营,如Ti-6AL-4V,或铝合金阵营,其中6061最为普遍——也有一点7075。一些机翼还采用碳纤维增强聚合物(CFRP)和铝锂合金——这些材料常见于火箭和航天器。
Better MRO采访了Kennametal、Sandvik Coromant和Seco Tools三大刀具制造商的工程师,探讨机翼及机翼附件(包括挂架)的刀具最佳实践。
飞机机翼设计:机翼肋、翼梁、翼弦
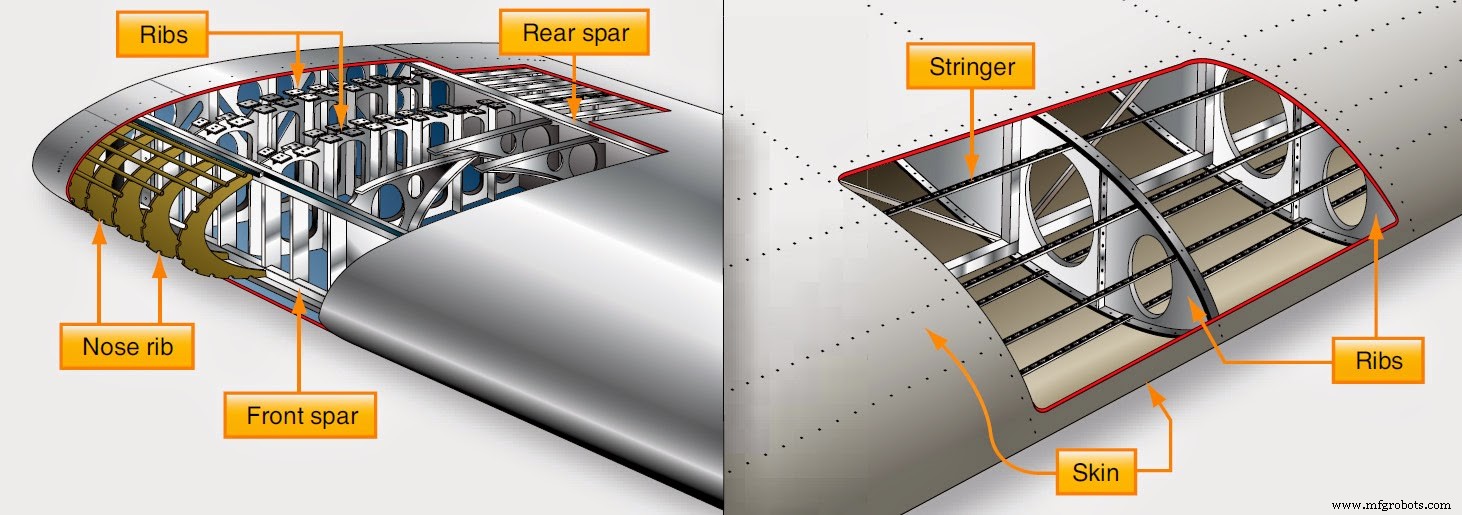
飞机机翼结构由骨架和外蒙皮组成。机翼骨架包含三个主要部件:翼梁、肋和翼弦。翼梁沿机翼跨度延伸,帮助控制弯曲量;肋从前缘延伸至后缘,形成机翼的空气动力学形状。
翼弦平行于翼梁,跨越肋之间,用于加强机翼。这一骨架不仅要承受飞行载荷,还要支撑发动机、容纳众多内部组件并储存大量燃油。
Kennametal解决方案工程团队的航空航天与国防资深工程师Mark Francis表示:“一些较硬的铝合金,如7075,需要非常坚韧的硬质合金牌号来切削并保持可接受的刀具寿命。”
Francis解释道:“对于机翼蒙皮,采用面铣刀式刀具。根据机翼尺寸,需要超大直径刀具,以便在更短时间内覆盖更大表面。机翼内部还有许多安装特征需要加工。”
目标是用最少数量的刀具完成所有安装特征的加工,以限制换刀时间。去除蒙皮材料时,关键在于使用大型龙门式机床获得极其光滑的表面。这不是使用手工工具,而是要尽可能实现自动化和精确化。
Seco Tools北美应用专家Eric Gardner表示:“切削刀具几何细节会影响金属去除率(MRR)。通过合适的可调几何形状,制造商的MRR可提升30%以上,往往能转化为15%至20%的零件制造生产率提升。”
Francis说:“翼梁和安装特征区域的表面光洁度必须非常非常光滑……我们通常使用槽铣刀或精加工刀具……绝不能有‘重叠痕’,即沿切削表面长度方向延伸的线条,可能由切削宽度方向上几个刀片的错位引起。”
重叠痕是应力集中源——机翼内部承受巨大应力,若存在应力集中或重叠痕,后果严重。机翼将被判废,必须重新加工或报废。对于如此关键且巨大的部件,报废是极其昂贵的选择。
为消除重叠痕,航空航天制造商常使用直径10至12英寸的可调轮廓铣刀,配备专为航空航天级铝合金设计的硬质合金刀片,刀体具有多种配置,Francis表示。
Francis说:“硬质合金刀片必须与下一个刀片完美同心运行,跳动必须为零。唯一实现这一点的方法是制造可调刀具。客户将每个刀片调整到特定直径,这样刀具沿翼梁运行时就能消除重叠痕。这是绝对必须的……我们不能有任何不一致。”
潜在问题区域:机翼蒙皮上的排屑
在机翼蒙皮去除金属时,大型飞机的机翼可达数百英尺长。它不是完全平坦的,但在巨大的平台上有大量金属需要切削并使其光滑。
Francis表示:“在许多情况下,会使用真空系统将切屑从机翼蒙皮表面吸走。切屑可能在刀片回切时卡住,被重新切削并涂抹进材料中。这绝对是禁忌。”
为避免这种情况,刀具制造商调整几何形状,使切屑能快速排出并被真空吸走,而不被带回切削区。在这些平台上,制造商常使用微量润滑或干式切削——因为这些大型机翼蒙皮的加工区域非常大且开放。
关于飞机制造还有太多需要了解。深入阅读“极速制造:按时打造高品质航空发动机”。
国防领域推动飞机机翼设计材料变革
Sandvik Coromant专注于航空航天的全球工程经理Bill Durow表示:“在军用领域,例如,我们看到舰载机机翼的变化。舰载着陆对机翼要求更高,因此他们一直在尝试更换材料以获得更高强度。”
这些更高强度的材料包括Ti-5553和Ti-1033等钛合金,据Durow介绍,这些材料更难加工。这些材料会导致刀具寿命问题,且必须以降低切削速度加工,从而影响生产率。
Durow说:“通常经验法则是,β钛合金Ti-5553的刀具寿命比典型的α-β钛合金如6AL-4V低约50%。”
这些应用的刀具主要包括圆刀、整体硬质合金立铣刀、长刃铣刀和大量方肩铣刀。
Durow表示:“仅就你加工的几何形状性质而言,刀具会频繁出现缺口磨损,可以采用不同技术来缓解。”
新型铝混合材料崭露头角:铝锂合金
Seco Tools的Gardner表示,与7000系列铝合金相比,铝锂合金会使刀具寿命缩短50%至70%。
Gardner说:“它比其他铝合金更坚固、更轻,非常适合航空航天和国防——以及火箭和航天器。”
随着主轴技术不断发展,吞吐量增加,一些系统在合适刀具配合下可达到30,000转/分、120千瓦的高加速度。
Gardner说:“它相对具有磨蚀性,需要锋利、前角为正的刀具配合耐磨涂层如DLC——即‘类金刚石涂层’进行切削。”
 需要技术解答?在论坛向MSC金属加工技术团队提问。
减少多机床装夹如何节省时间、提升精度
刀具制造商试图帮助航空航天和国防制造商寻找效率的一个领域,是减少将零件移至不同机床时的装夹和换型。Sandvik Coromant有一个强有力的案例:一个连接机翼的挂架零件,原本需要在三台不同机床上进行四次装夹。
挑战在于:说服客户使用一台五轴机床,停止所有装夹。在一台机床上优化后,精度可更严格控制,同时大幅获得吞吐时间。
Durow说:“所以最大的挑战是说服这位客户,把它留在一台机床上。让我们尽可能多地完成各个面的加工。你不会损失精度,因为它锁定在位,一切都相对于起始位置。然后翻面,完成底面加工,就完成了。”
最终,他们帮助将该挂架零件的加工时间从22小时缩减至6小时,仅通过保持零件在一个系统上——且总体用刀量减少。这段时间未计算零件在机床间移动的时间——仅指加工环节。
你做过机床振动分析吗?是什么体验?在金属加工论坛参与讨论。[需注册]
工业技术
- 供应链未来防务:韧性与增长的双重策略
- 构建全球供应链脊柱的韧性:Herbalife 的三大实战法则
- 强化食品供应链:后疫情时代的韧性建设
- 美欧飞机补贴争端:葡萄酒产业成"替罪羊"遭受重创
- 从陈旧到先进:掌握供应链转型驱动业务增长
- 后疫时代智能建筑:从防疫到可持续创新的跨越(下)
- 手工加工为何在现代制造业中依然至关重要
- AI 如何重塑高阶医学影像软件:从早筛到精准诊断的变革之路
- IoT 如何重塑 HVAC:五大关键改进
- 物料清单(BOM)创建全攻略:从入门到精通制造管理核心
- 精密基石:Metalex Manufacturing的30英尺混凝土巨制基座
- 构建理想的物联网基础设施:企业转型四大关键步骤