


肯纳金属推出FBX钻头、Harvi Ultra 8X与Harvi III铣刀组合拳,赋能航空航天生产升级
用最基础生产力度量——肯纳金属工程师Danny Davis称"数立方体",即立方英寸金属去除量——该刀具商新款FBX钻头、Harvi Ultra 8X可转位螺旋铣刀、Harvi III整体硬质合金螺旋铣刀,每款都远超其取代的旧款。
用它们加工从起落架支柱到喷气发动机涡轮叶片、襟翼轨的航空航天客户,理所当然期待如此。
然而,三款工具组合包带来更强市场冲击力:为机床车间提供灵活性,即便面对老旧/低功率设备限制或狭窄工作空间,也能提升生产率、缩减周期时间、延长刀具寿命。
本质上,这是派"标签团队"而非"孤军奋战"入擂台、派"排兵力"而非"单兵侦察"的优势。
"我们喜欢将其作为一套协同工具推广,因三者各有所长,"肯纳金属高级资深工程师Danny Davis说,驻北卡罗来纳Asheboro。
重叠能力与链式钻削
FBX钻头外周两个有效切削刃、中心刀片两个有效切削刃,穿透金属工件速度是前代两倍,肯纳金属航空航天国防资深工程师Mark Francis解释,驻南卡罗来纳Charleston。这使其成为链式钻削粗加工金属工件腔体的理想选择——用一系列重叠孔形成形状,周边留下波浪边缘。
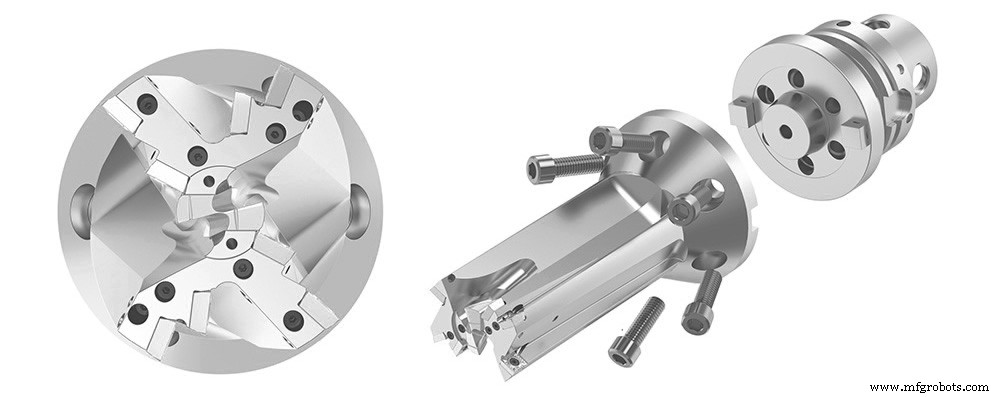
金属加工者可转用Harvi Ultra 8X可转位铣刀清理波浪边、半精加工,再用Harvi III整体硬质合金铣刀精加工工件底面与侧壁。
工具间能力重叠——Harvi Ultra 8X和FBX均可粗加工工件—但组合使用发挥各自强项,能延长刀具寿命、优化生产率。
组合优势
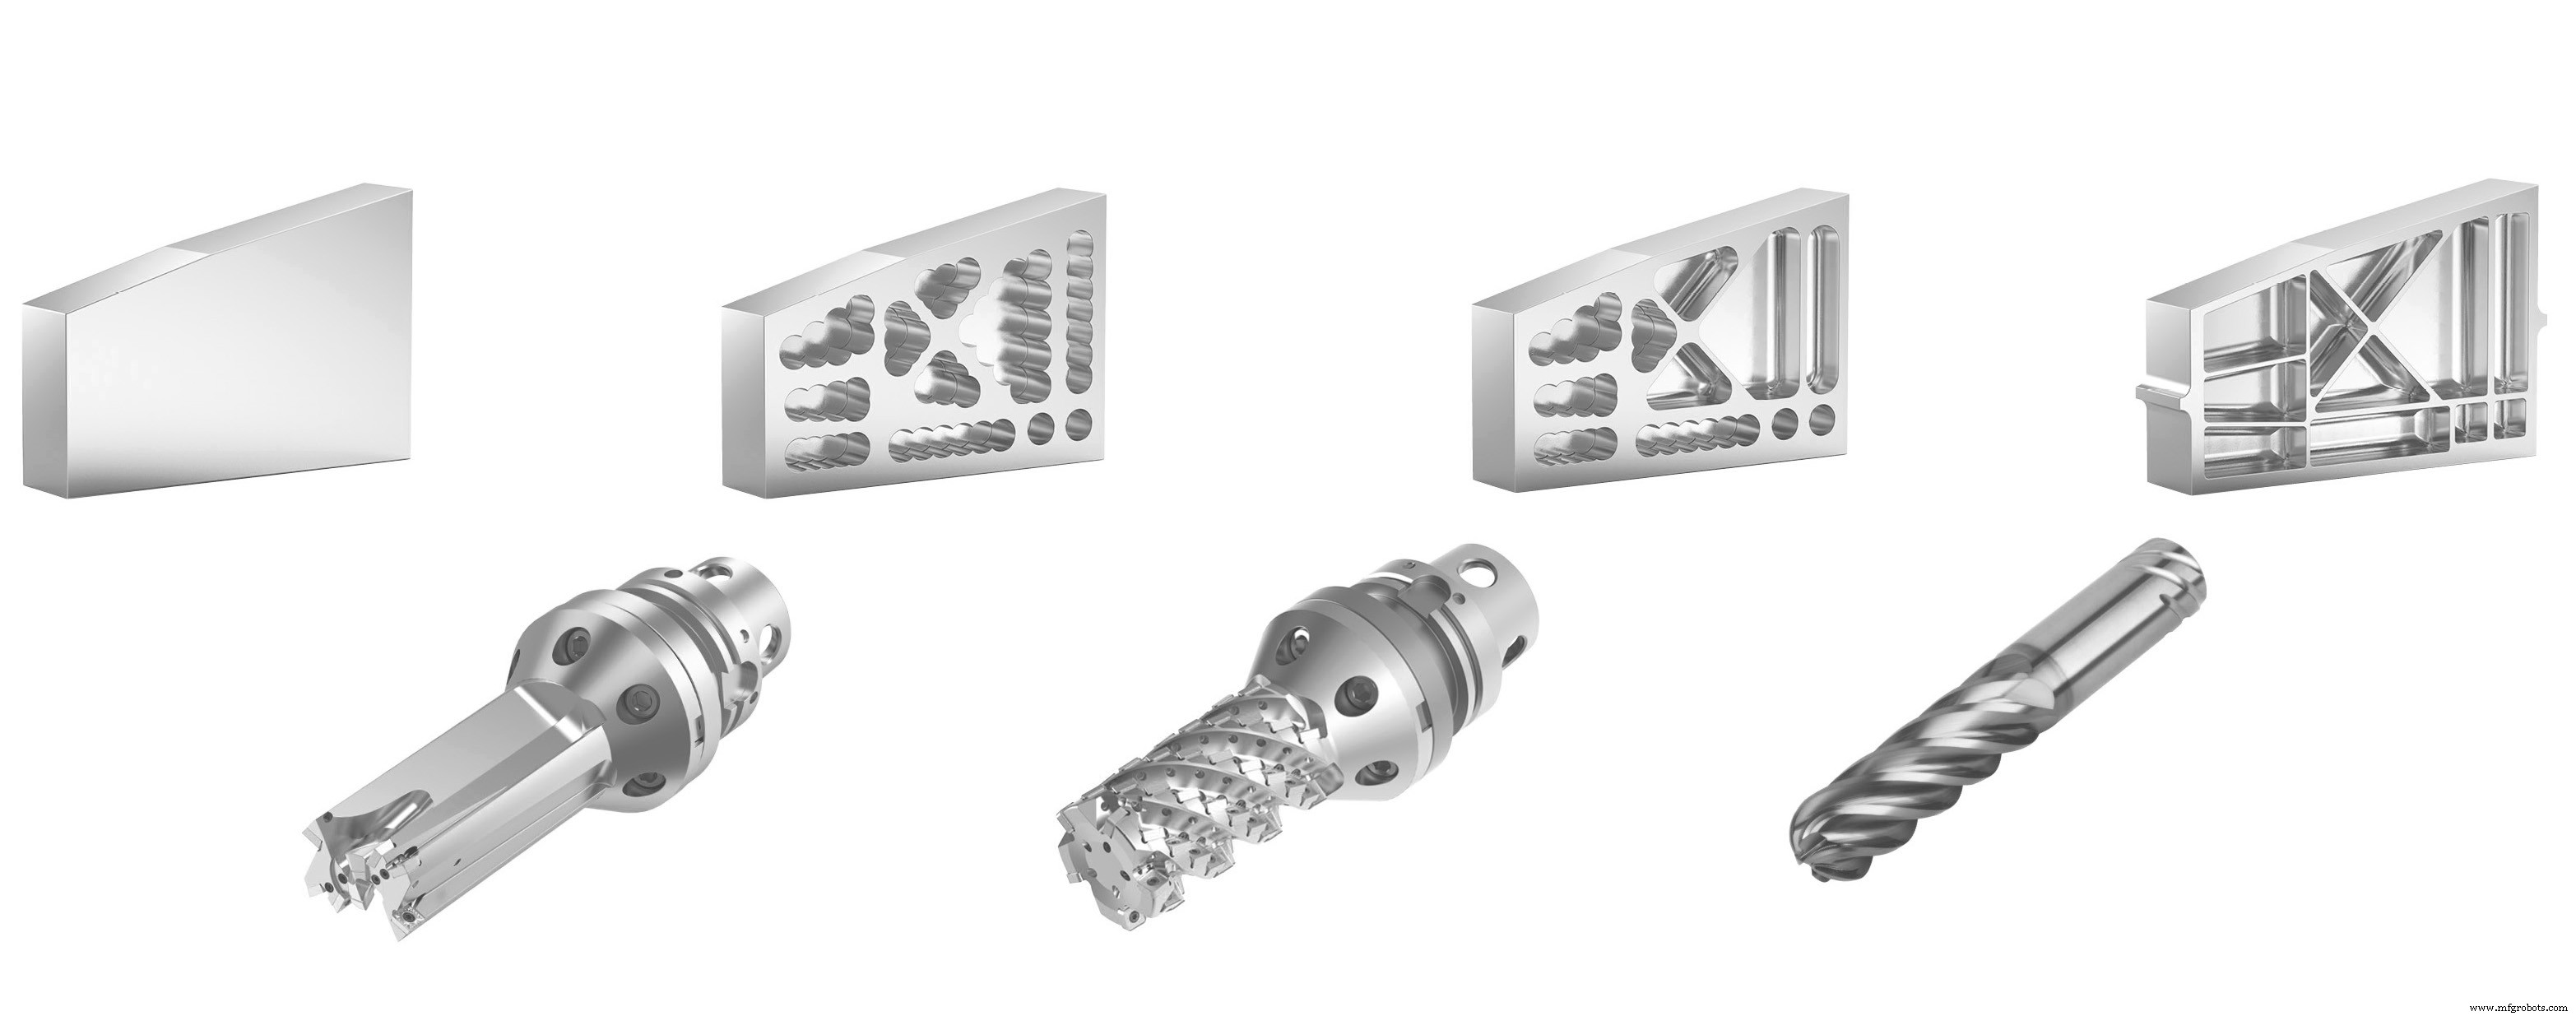
链式钻削典型场景中,FBX钻头消除轴向力,避免导致颤刀振动、加速刀具磨损、降低工件质量的问题。
这使其在大型航空航天结构需使用低刚性主轴连接时成理想选择,Francis说。
例如轴向切深6英寸,产生高切向力和弯矩。
"开始出现颤刀或振动,"他解释,"导致锥度壁等缺陷。若有FBX钻头,可在无切向力/弯矩问题下移除大部分材料,再用Harvi Ultra 8X做仍属粗加工的波浪边清理,因需较小径向接触,过程对主轴和夹具不再那么虐待。"
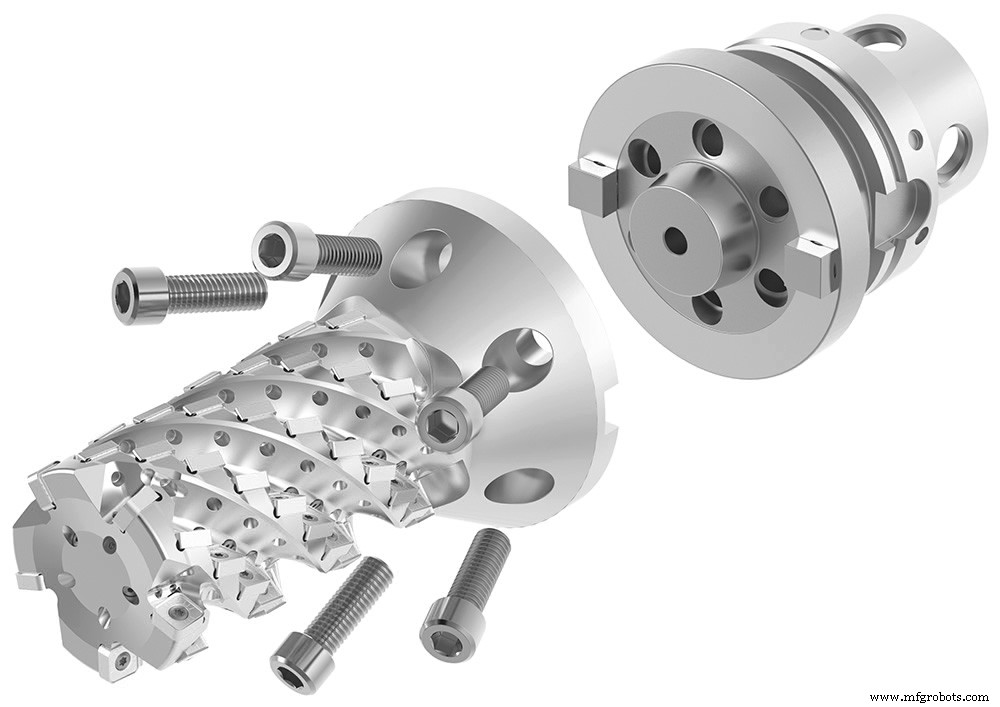
Ultra 8X每刀片8个切削刃,是前代双倍,为买家提供巨大切削刃经济性提升。
螺旋铣刀旨在提供市场最高金属去除率,特别是高温合金,公司称。
Harvi III为6刃整体硬质合金铣刀,用不等分螺旋角实现不锈钢和高温合金无颤刀加工,即使最高进给率下。
预算不足采购最新最强CNC设备、或无空间安装的车间,可考虑组合此类工具获益,Davis说。
肯纳金属客户常因新设备预算有限——或安装空间不足——咨询Davis和Francis如何榨干现有设备潜力。
两人全国跑客户现场,协商制定克服挑战方案。
"最弱一环"
"面对客户时,我们首要做的是'数立方体'——当前刀具/工艺去除量,"Davis说,"再找最弱一环。"
"机床是弱环?主轴连接是弱环?超机床马力或扭矩要求?"他问。"无论弱环何在,我们要尽最大化刀具性能。"
Davis常与为达增产目标挣扎的商业客户沟通,尤其产能似乎已满。此情况当今市场日益常见。
此类情况下,企业要么优化工艺、要么买新设备,而"除非绝对必要,不愿买新设备,"他说。
制定方案有时需分析不同机床阵列强弱势,确定最大化各机床生产潜力的刀具组合。
"必须想出新刀具,在幕后和办公室真正干活,弄清什么行、跑什么参数、什么给最佳去除率,"Francis说。"查切屑数和立方体数。客户要什么,我们尽力给最好、力争超预期。"
贵企业是否尝试在不买新设备前提下最大化生产率?评论区分享经验。
工业技术