


掌握拔模斜度:优化注塑件设计实现顺滑脱模
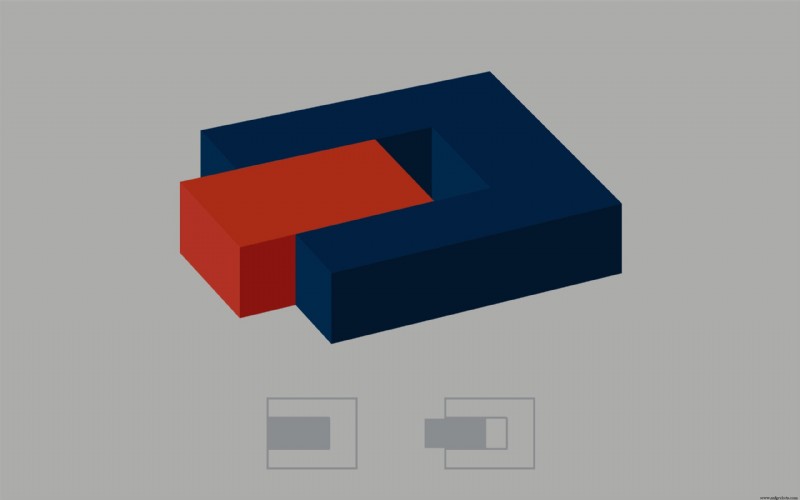
拔模斜度——即在注塑件拔模方向上给每个表面施加微小锥度——虽是微小甚至枯燥的设计要素,却是项目成败的关键。理解拔模斜度,想象冰格:微小锥度让冰块轻松滑出,免受过度吸附与摩擦困扰。缺乏适当拔模斜度或替代方案的零件,无法正常脱模。
拔模斜度还能:保护零件免受脱模摩擦损伤、减少脱模过程磨损、保障表面光洁度一致性、避免复杂注塑结构从而降本。庆幸的是,没有模具师傅会做无拔模斜度的零件。因此,优化拔模斜度设计不只是“加拔模斜度”(大多数情况下拔模斜度是默认的),而是精妙融入拔模斜度,使其增益而非干扰最终零件的设计与外观。
理解拔模斜度的必要性
并非所有人关心拔模斜度对外观的干扰。工业类零件模具师傅倾向大拔模斜度:虽牺牲美观,但脱模容易、生产快、成本低、模具磨损小。
消费品设计师则更在意美观。目标常为:在保证功能前提下将拔模斜度最小化。通常有两条路径:让拔模斜度看起来像有意为之或极其隐蔽;或策略性布局顶针/顶针套辅助脱模。
顶针与顶针套能推动零件脱模,但成本高,顶针套尤甚。顶针套贴合零件几何,不留痕迹;顶针则可能留痕。关注外观的设计师偏好顶针套,但定制顶针套增加工期与成本。
因此,隐蔽且有意图地融入拔模斜度成为多数设计师首选。顶尖设计师能让拔模斜度近乎不可察觉,或将其化作仿佛有意为之的设计语言。
确定所需拔模斜度角度
零件最小拔模斜度主要由型腔深度、壁厚、材料收缩率、表面纹理/饰面决定。通用经验法则:大多数零件需 1.5°-2° 拔模斜度,但每增加 1 英寸深度,拔模斜度平均需额外增加 1°。极小零件可灵活降至 1.5° 以下,但 1.5° 是大多数零件的底线。
纹理对拔模斜度影响显著。许多注塑件为美观施加皮纹等纹理,但纹理越深,拔模斜度需相应增大以防脱模时刮花纹理。
汽车内饰是策略性拔模斜度应用的典范。现代车内多为注塑件且带皮纹;敏锐目光可察觉纹理深度随拔模斜度变化而变化,却几乎不可察觉。相反,廉价消费品常出现纹理深度肉眼可见不均、甚至明显刮花。
携手可信制造伙伴,平衡设计与产品全生命周期
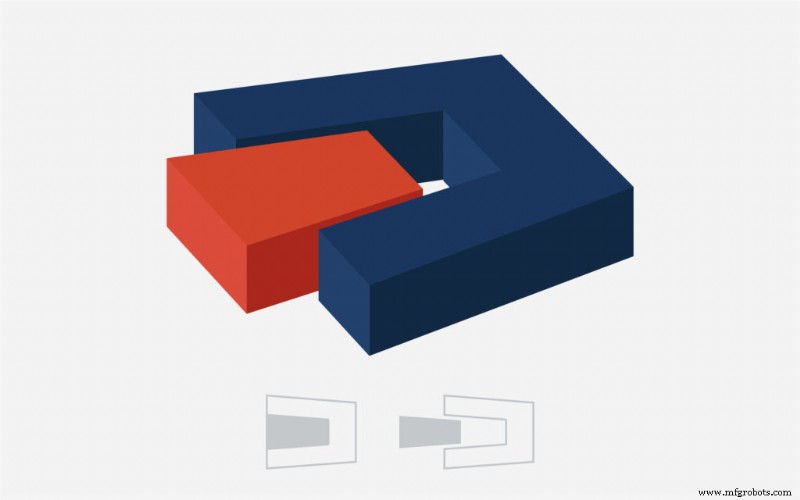
在功能性与设计感间寻找完美平衡,需要对拔模斜度、纹理、注塑成型有深度认知——并非所有产品团队都具备。Fast Radius 正是您的破局伙伴。
我们的资深设计师、工程师、顾问团队,能确保零件隐蔽且策略性地融入拔模斜度,全盘兼顾纹理与美学诉求。Fast Radius 致力于帮助团队调整优化设计,实现零妥协的质量交付。若有意了解 Fast Radius 如何助力优化零件设计、更快交付更好产品,立即联系我们。
想了解更多?查阅 Fast Radius 资源中心的注塑设计考量专题。
工业技术