


聚氨酯真空铸造设计成功的核心原则
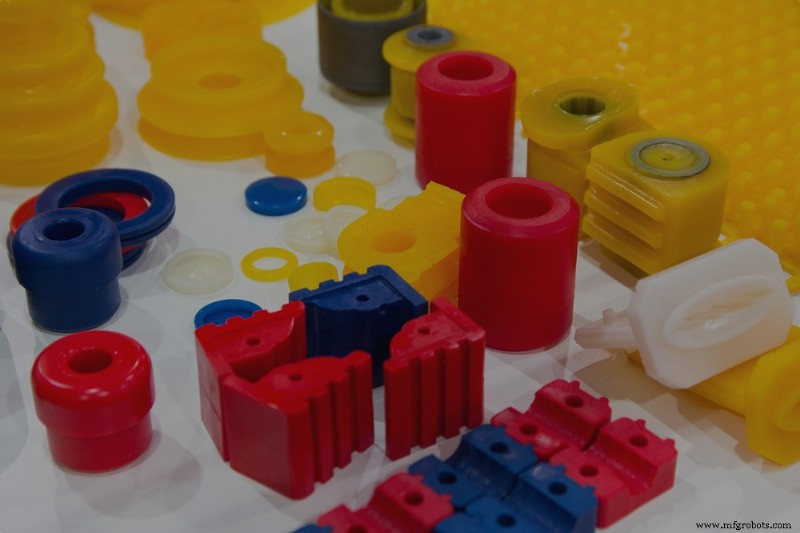
作为生产工艺,聚氨酯真空铸造与注塑成型的硬模形成鲜明对比。注塑需昂贵、耗时的硬模,而真空铸造使用柔性硅胶模,可在更短交期、更低成本下生产高质量终端零件。因此该工艺常用于桥梁工具、小批量生产、快速原型、关节制造及精细结构(如凸字)零件制作。
真空铸造流程:先制作主模型(常为最终零件的3D打印复制品),包裹液态硅胶固化,剖模取出主模型,即得零件形状的型腔。随后注入聚氨酯树脂固化成型。
聚氨酯铸造材料性能可媲美甚至优于注塑热塑料。但要生产满足所有性能要求的高质量零件,产品团队必须遵循可制造性设计(DFM)最佳实践。以下是关键设计指南:
公差
制造差异不可避免,公差定义允许的尺寸变动。铸造聚氨酯典型公差为±0.015英寸或±0.003英寸/英寸(取较大值),特定情况下可提供更严公差。
典型收缩率为+0.15%,源于树脂热膨胀及硅胶模受热变形。
铸造件适合后处理(抛光、定制饰面会增加成本),但锐角、文字等精细特征冷却时会轻微圆角化,影响细节清晰度。可在主模型添加模拟SPI标准的纹理/光洁度;零件可喷涂潘通色,颜料也可直接加入树脂。
壁厚
最小壁厚0.040英寸(1mm),小型零件可达0.020英寸(0.5mm)。大型零件需更厚壁保证结构强度。
真空铸造允许变壁厚/异形几何,但仅在必要时采用。均匀壁厚可最小化固化过程中的收缩变形风险。
倒扣与脱模斜度
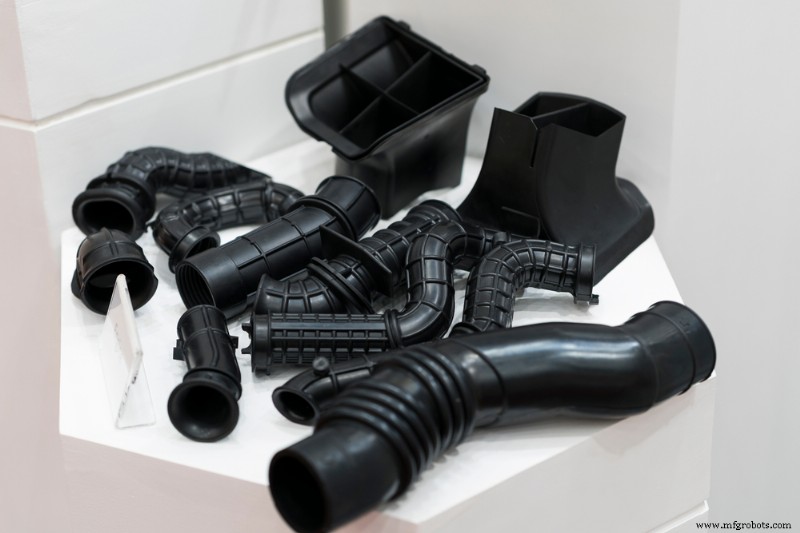
倒扣会使注塑设计复杂化,但硅胶模的柔性通常允许零件无损脱模。
脱模斜度是硬模脱模必需,对真空铸造非必须。但设计中加入3-5°脱模斜度可显著降低模具应力、延长模寿命。
加强筋
加强筋提升强度刚性,朝向应最大化所支撑壁的弯曲刚度。经验法则:筋高≤3×筋宽,筋根部宽度为壁厚40-60%,内角圆角半径≥壁厚25%以最大化强度。
柱位(Boss)
柱位用于螺丝、销钉等紧固件连接。筋根圆角半径约为壁厚25%,兼具防止紧固件烧熔入柱位的作用。
内角圆角半径0.060英寸(1.5mm)以减薄壁厚、降低缩痕风险。柱位高度≤名义壁厚60%也有助于减少收缩。
发挥真空铸造优势,高效交付
真空铸造的优势——短交期、低成本、设计材料灵活——只有遵循DFM最佳实践才能兑现。这要求关注材料特性、橡胶件公差等众多变量,无经验伙伴支持极其复杂。
Fast Radius是按需制造平台,凭借真空铸造交付过无数高质量原型和终端零件。敏捷模式大幅缩短交期、提升运营效率。
我们不只造好零件,更通过组合工艺极致优化生产效率。立即联系我们,开启合作。
工业技术