亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
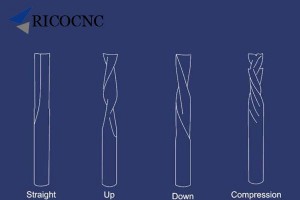
压缩刀(Compression Router Bit)正确使用全攻略 数控雕刻机离不开刀具。海量刀具类型决定加工工艺、成品精度、加工速度。 什么是压缩刀? 压缩刀融合上切与下切螺旋。通常刀尖约1/3切削长度为单/双/三刃上切,剩余2/3磨制为下切剪切刃。双重几何结构实现双赢:工件底部向上拉削、顶部向下压制,消除双面层压表面损伤风险。全深度切削时,工件上下表面均获锋利洁净切边。 压缩刀价格略高于普通刀,但RicoCNC强烈推荐作为加工双面层压木材的必备工具。 为何优于普通上/下切刀? 单向螺旋刀仅能单面获得良好表面(针对层压材料)。双面均需最佳光洁度时,压缩刀是最佳解决方案,广泛用于三
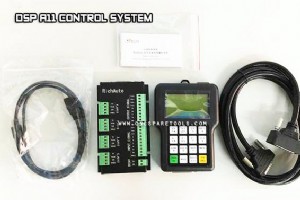
RichAuto DSP 0501控制系统改接A11E/S控制器接线指南 2012年起RichAuto停产DSP 0501,升级为DSP A11S或A11E(英文版)控制系统。大量0501用户更换时面临改接难题。厂商多不愿提供接线图,但西方厂商随货附带图纸。RicoCNC乐于支持此类客户,提供全程技术备份,规避接线错误风险。 0501与A11控制系统接线对照表 电路板(CB)端子对应关系: J2、J3、J4、J10直连无需变更。注意:X1(XH)接X SE,X3(ZH)接Z SE。 挑战点:旧板(0501)J7/J8/J9接线迁移 旧板接线: J7: S0, S1, S2,
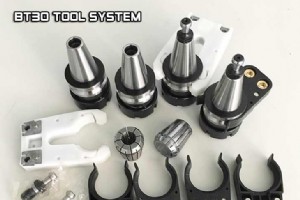
BT30刀具系统:刀柄、筒夹、夹爪、螺母全套供应 这些BT30筒夹刀柄含BT30刀柄、筒夹、螺母、拉钉。适配Komo和Laguna数控雕刻机,法兰无驱动键槽。 BT30刀柄锥度带拉钉筒夹螺母:最高24000 RPM,ER32筒夹(适配Laguna 7.5HP SmartShop2主轴) BT30刀柄夹爪:BT30塑料换刀叉(适配Laguna SmartShop2 7.5HP主轴),众多数控雕刻机通用ATC刀柄叉配件。 RicoCNC提供多类主轴、数控刀柄、筒夹、螺母、紧固夹具、拉钉,覆盖所有数控应用。供应数控雕刻机刀具系统:BT30、BT40、BT50、CAT50、HSK、SK4
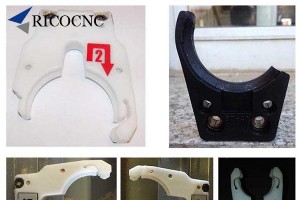
如何防止数控塑料刀柄夹指断裂?五大核心对策 数控塑料刀柄夹指又称刀柄托架、夹爪、夹子、叉、指爪、刀夹等。部分ATC数控雕刻机用户深受塑料夹指频繁断裂困扰。原因及解决方案: 定期清洁刀柄与主轴内孔:脏污导致刀柄卡滞,即使气动释放动作,刀柄仍卡死,塑料夹指被强力拉扯断裂。开机前按刀具释放按钮感受阻力。安装空气净化器降低阀体湿度,利于主轴、刀柄及塑料叉寿命。 塑料老化脆化:使用3年左右塑料夹指易脆断。可先换新件测试:若新件仍断则非老化问题。减缓老化:避免ATC机床靠近车间门口、避免阳光直射。 拉刀缸敲击行程/开关异常:拉刀缸末端敲击行程消失或顶部开关失调,导致主轴上升时刀具未完全释放,夹指被
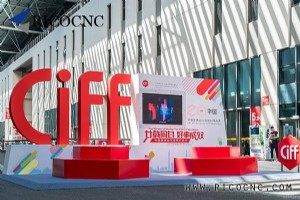
CIFF与WMF展会透视:国际木工巨头中国发展路径 第42届中国国际家具博览会(上海)暨首届上海国际家具机械及木工机械展(WMF)于2018年9月10-13日在国家会展中心(上海虹桥)举办。 CIFF**:1998年创办,已举办40届。2015年起每年3月广州琶洲、9月上海虹桥双展并行。覆盖家居家具、户外家具、办公/酒店/商用家具、机械原材料。被誉为“亚洲家居采购中心”“中国家具行业风向标”。 WMF**:1986年创办,亚洲最资深木工机械贸易平台。每年9月与CIFF同期同地联办。木工机械/家具/木制品企业获取行业前沿资讯的必选展会。 欧洲巨头悉数参展:德国Homag、Weinig、H
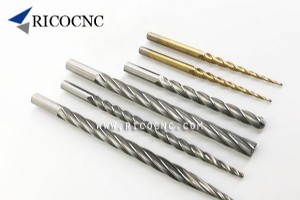
数控雕刻机泡沫雕刻两大成功关键 数控雕刻机切割泡沫应用广泛,可加工型腔、全深度轮廓及全3D曲面。新手如何获得最佳切割效果? 1. 可靠固定泡沫工件 泡沫质轻多孔,标准真空台难以吸附。可用真空泵或鼓风机。另一有效改善多孔材料吸附的方法:在材料底部临时贴低粘性塑料薄膜,形成良好密封,泵/风机即可产生高效真空,完工后轻松撕除。 2. 选对切削刀具决定切面质量 EPS泡沫:推荐长刃上切螺旋铣刀。长刃利于深腔加工、大件雕塑、数控泡沫雕刻、机器人铣削。 精细雕刻:锥度球头泡沫铣刀更优。锥度刀具助力深腔高精度雕刻,提升产品精细度。 EVA泡沫:直刀最佳。仅产生微小径向力,切割变形极小,表面光洁
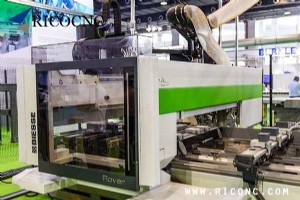
Biesse刀库HSK63F与ISO30刀柄夹爪应用指南 HSK63F和ISO30换刀夹爪广泛分布于Biesse数控机床刀库中。 典型机型应用 Biesse Rover C:新一代家具/楼梯/门窗加工中心,支持重型大尺寸刀具聚合体。X轴双刀库44-66工位,保证快速换刀缩短周期。8工位刀库管理不同聚合体,提升通用性。 Biesse Brema Eko 2.1:紧凑多功能立式钻铣机,支持小占地多规格加工,适合“即时制造”的工匠/小企业/大企业特殊部件。 Biesse Rover A Smart:简易易用5轴加工中心。X轴搭载16工位转塔刀库,刀具聚合体随时可用。配自动开合防护罩。
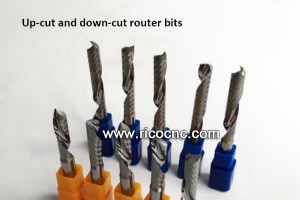
快速区分上切与下切螺旋刀的两大妙招 方法一:观察右侧刃向 看刀具右侧(刀尖朝上朝下均可)。观察刃槽绕至背面的方向:若刃槽向上旋转,即上切刀。 方法二:顺时针旋转观光法 刀尖朝下朝外握持刀具,顺时针旋转观察光斑移动:光斑向上移动=上切刀;向下移动=下切刀。 上切/下切刀加工特性对比 下切刀:适合开槽,需低速。横纹槽可用上/下切刀。下切刀表面更好,但需低速给切屑排出时间。 上切刀:底部边缘光滑,顶部粗糙。 下切刀:顶部边缘光滑,底部粗糙。 RicoCNC供应全系列数控刀具、备件、刀具系统等,欢迎垂询!
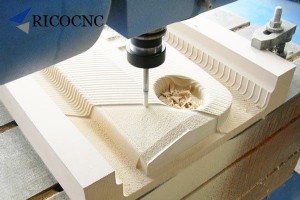
数控加工中的进给与转速四大核心参数 “进给与转速”通常指进给速度、空程速度、下刀速度、主轴转速四个参数。 进给速度:刀具切削时在材料中移动的速度,对切削边缘质量至关重要。 空程速度:刀具离开材料在切削间移动的速度,通常设为最高以缩短循环时间。 下刀速度:刀具启动切削时垂直进入材料的速度,随刀具材料而异。过快易损伤刀尖。 主轴转速(RPM):需匹配刀具与材料。进给与转速相互关联:提高RPM可允许更快进给;进给过低或RPM过高会导致刀具过热、烧焦或熔化工件。 泡沫铣削推荐参数 转速范围:4000-7000 RPM,利于机床与刀具寿命及表面光洁度。 中密度泡沫粗加工:6000 RP
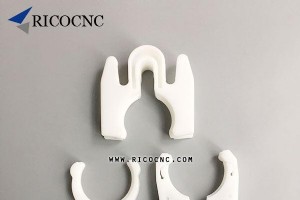
数控雕刻机HSK63F刀柄叉三大类型兼容性指南 市面上称为HSK63F的数控刀柄夹持叉主要有三类。虽同型号用于夹持HSK63F刀柄,但外观形状不同,选购时务必确认机型匹配。 类型一:通用型HSK63F换刀夹爪 适用品牌:Biesse、CNT Motion、CR Onsrud、DMS、Flexicam、Multicam、Northwood、Techno、Laguna、Thermwood、Bulleri等HSK63F刀柄数控雕刻机。 类型二:Homag/Weeke专用HSK63F夹爪 专用于Homag集团Weeke数控加工中心,常见于VANTAGE线性刀库。 类型三:Homag
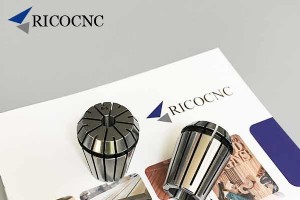
何时更换筒夹?信号识别与最佳实践 筒夹用于数控雕刻机夹持切削刀具于主轴。作为套筒/领圈,可最小化振动、稳固刀具,保证加工质量并延长刀具与主轴寿命。常用筒夹包括ER、EOC、SYOZ、RDO、SK、C型等。 日常维护延长寿命 定期清洁保养至关重要。用蘸清洁剂抹布清除筒夹松香粉尘;尼龙/黄铜刷清理微小颗粒。检查划痕、凹痕、磨损、损伤。必要时用青铜刷、钢丝绒、合成擦垫去除毛刺、划痕以延寿命。 四大更换信号 夹持力下降:不如从前紧固。 调节困难:安装调整变难。 变形畸变:外观发育不良。 新机/新刀具:更换新数控雕刻机或切削刀具时建议同步更换筒夹。 RicoCNC供应全系列筒夹:ER、
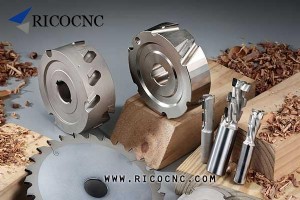
金刚石复合片(PCD)在数控雕刻机刀具中的应用 什么是PCD? 金刚石复合片(PCD)以严格筛选的合成金刚石颗粒烧结而成。硬度HV6500-8000,为硬质合金的80-120倍。导热系数高(700W/mK),热膨胀系数低(0.9×10⁻⁶),磨削弹性模量高,摩擦系数低(0.1-0.3)。 高温高压技术使超细金刚石结晶层与碳化钨基体紧密结合,广泛应用于各行业加工。PCD以钴为促进剂配合细颗粒金刚石,与碳化钨结合烧结成复合体。金刚石粉随机取向、无序排列、各向同性硬度均匀、可精密磨削成各种形状,适用于有色金属连续/间歇车削。 PCD可加工材料 有色金属:金、银、铜、铜合金、铝、铝合
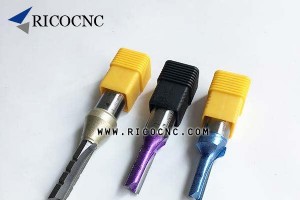
垂直钻切选刀实战指南:什么刀具适合Plunge Cutting? 论坛热议:什么是垂直钻切?如何识别垂直钻切刀具?汇总资深用户建议: Q:想垂直钻切穿透木板,分层下切。是否需要专用直刀? John Brock:需底部有刃口的刀具。更优选择是专用垂直钻切上切螺旋刀,切屑从盲孔排出,螺旋刃剪切孔壁。我用HSS或整体硬质合金铣刀,虽为金属设计但木工表现优异。 John Swanson:刀具须具备垂直钻切功能即底部有刃。分层穿透时上切刀排屑更佳。 Richard Jones:找底部有刃的刀具——刀具末端中心有缺口。需微上切配合底刃排屑。上切螺旋刀易从筒夹拉出,须夹紧。 Caro
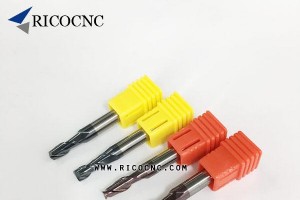
普通硬质合金刀具不适合加工不锈钢?选对涂层与几何参数是关键 您用的整体硬质合金刀可能不适合加工不锈钢。不锈钢镍铬含量约为普通钢10倍,抗拉强度与屈服极限虽不高,但延伸率、缩面率、冲击值均优于普通碳钢合金钢,这是高合金元素导致的。 不锈钢高温强度高、硬度高,切削力大;高塑性高韧性致切削能耗大、刀尖温度高。强度硬度高温下不显著下降,切削力集中刀刃易塑性变形损伤。且导热差(仅普通钢1/2-1/3),散热差导致刀具高温、寿命大减。 解决方案:TiAlN涂层整体硬质合金刀具 适用硬度≤55HRC材料(不锈钢约35HRC) 35°大螺旋角+大容量排屑槽,专攻不锈钢铣削 最佳选择:4刃不等螺旋角
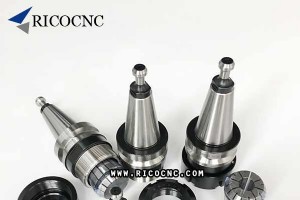
数控刀柄与筒夹多久更换一次?专家建议 论坛提问 我们用同一组HSK63刀柄已两年。见建议年更一次,但我们有30+套,成本高昂。我们每3个月车床清理锈蚀,性能似乎正常。真有必要定期更换吗? 筒夹仅在边缘质量下降时更换。是否也需定期更换,还是凭经验判断? 专家回复 刀柄寿命预测极难:不同类型刀柄对切削力反应不同,频繁检查至关重要。最佳实践:每道工序后清洁检查刀柄与主轴。彻底拆解清洗刀柄,确保无污染界面,保证刀柄全锥面接触、最大拉力拉入主轴锥孔。刀柄精准定位后,机床全部动力与精度才能有效安全传递给切削刀具,减少跳动振动,获得优异表面质量。 筒夹建议每2-3个月更换(日用8小时制)。每
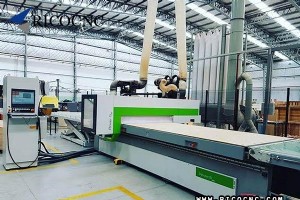
为数控雕刻机安装集尘器:安全生产必修课 木工车间安全第一。锯末粉尘引发火灾、滑倒、健康隐患。干燥细微木屑铺满地面极易滑倒;空气中粉尘遇火花可引燃全车间;吸入机床粉尘被确认为咽喉癌、肺癌风险因素。安装集尘器,让工作更安全愉悦。 新一代工业除尘设备:1.5kW效能媲美旧3kW机型 我司集尘器为新设计工业除尘设备,广泛用于木工行业。区别于传统设备,1.5kW功率吸尘效能等同旧式3kW机型,大幅节能降耗、环保高效,深受木工与老板喜爱。 移动式集尘器优势 特殊便携设计可随需在机床间移动,灵活适配多工位作业。 工作原理与效益 粉尘经风机叶轮吸入,废料落入下部收集袋,空气经上部滤袋排出并捕集细
数控雕刻机作业三大安全核心准则 木工车间安全至关重要。正确使用刀具是保障安全的关键,三大核心原则: 1. 换刀必须断电 看似过度谨慎,实则必要。手指接触刀具的瞬间就可能造成严重伤害。断电换刀仅需片刻,却能换来天壤之别的安全保障。 2. 必须使用匹配的刀具 根据加工材质选择对应刀具。检查刀具类型、强度、直径、柄长,选用最适配的规格。务必使用锋利刀具;钝刀不仅危险,更易损伤工件。 3. 转速必须匹配刀具直径 不同直径刀具有最佳RPM范围,错误转速会损坏木材、刀具甚至机床。刀具附带最大RPM建议,可查阅图表获取各直径最佳转速。 若需数控刀具或备件资源,欢迎联系我们。
RicoCNC将参加马尼拉第23届Worldbex建筑展 时间:2018年3月14-18日 10:00-20:00 地点:马尼拉世界贸易中心东翼A馆 展位号:73 欢迎莅临洽谈! Worldbex是菲律宾首屈一指的建筑建材展,汇聚25国500+参展商、1000+展位、3万平米展区,年均观众15万+。展品涵盖建筑设备、建材、室内装饰、园林景观、DIY家装、照明、新能源等,服务建筑、家居纺织、建筑设计、房地产等行业。独家提供商业配对服务,80%观众倾向与参展商达成合作。 若您有数控雕刻机与数控备件需求,欢迎联系我们。
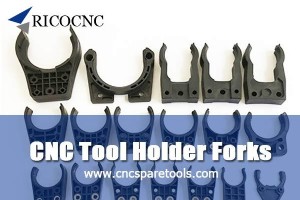
数控换刀器塑料夹指叉维护规范 夹指叉会磨损:随时间推移逐渐磨损。 夹持异常查磨损:HSK/ISO30/BT主轴夹刀不牢,可能是刀柄叉磨损导致对中偏差。 横向插拔刀柄:始终横向插入/取出刀柄。 安装位置防屑:刀柄夹指安装区域应尽量减少切屑杂物暴露。 磨损损坏即换:发现磨损或损坏立即更换。 同步维护刀柄锥度:刀柄与主轴锥度必须同步维护。 锥面清洁防粘刀:保持锥面清洁无毛刺杂物,防止刀具卡滞。 定期涂防卡剂:定期在锥度表面薄涂防卡化合物。 注意:严禁向主轴锥孔吹压缩空气! RicoCNC提供HSK63/40/32/25换刀夹爪、ISO30刀夹、SK30夹爪、BT30/BT40刀夹、CAT
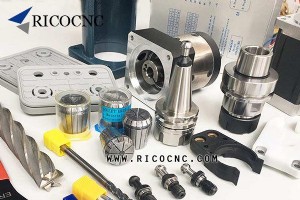
维持数控雕刻机持续运行的关键备件清单 无论设计制造多精良,部件终将磨损;无论员工多熟练,意外难免。故障发生时,最快恢复生产的途径是备有关键数控雕刻机备件库存。清单制定需兼顾设备类型与加工性质:7×24小时高强度加工复杂件/难加工材料的设备,备件需求与间歇作业机床截然不同。 备件清单应从常规维护件起步。视具体情况,还需储备机械/电气关键件:主轴电机、驱动器、电机、导轨滑块、筒夹、限位开关。带自动换刀的数控雕刻机,还需数控刀柄叉、刀柄。 每台数控机床运营情况独特,了解备件获取渠道与交期同样重要。 RicoCNC助您构建合理备件库存:凭借丰富经验与备件供货渠道知识,助您做出最具盈利
工业技术