亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
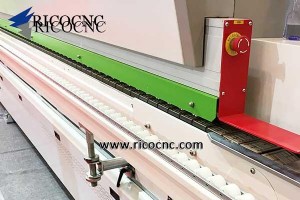
封边机采购决策核心知识库 直线封边机七大工序流程 预铣 —— 修整工件边缘利于涂胶粘贴。板材边缘有轻微崩边或二次封边残胶,可按品质要求铣除,单次最大铣削 1mm。 喷涂防胶剂/隔离剂 —— 涂胶前喷涂板材上下端边缘,防止溢胶粘污板面,兼具清洁作用。 板材预热 —— 封边工艺对温度极其敏感:环境温度、工件温度、热熔胶温度必须精准控制。EVA热熔胶粘接温度通常 150°C 左右。工件温度过低会导致涂胶后胶温骤降影响粘接强度,冬季必须预热。通常采用红外辐射预热。 压贴切割 —— 预热后涂胶装置涂胶,压辊将封边条送至板材边缘并自动切断。 前后修边与上下粗修 —— 板材经输送带进入前后修边装置。橱柜
CNC雕刻机日常维护八大实操准则 采购CNC雕刻机是木工厂重大投资决策。设备是工厂命脉,故障停机意味着时间成本与直接损失。日常维护不可忽视,是保障设备稼动率与生产力的关键。规范操作维护可预防故障、大幅延长设备寿命。维护良好的设备工况稳定,加工速度与精度有保障。日常维护耗时极少,反而能降低时间成本。 整理八大维护要点,助力木工厂CNC设备持续高效运行: 维护良好外部环境 (1) 保证车间作业温度,冬季尤需让设备回升至室温。 (2) 核对燃料标准适用温度,至少满足最低温度要求。 (3) 闲置期室温低时放空水箱水防冻裂水箱管路。虽温度对CNC影响有限,但操作员冬季加黄油润滑丝杠忘清理导致启动困
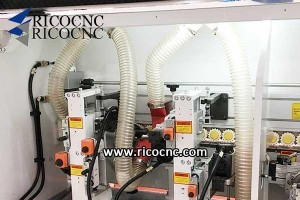
封边机维护保养四大核心工程与详细周期表 任何设备需调试维护以发挥最佳性能。封边机包含预铣、喷涂防胶剂、板材预热、压贴切割、前后修粗精、刮刀修补、抛光等工序,各环节需定期巡检防止部件磨损或控制系统故障导致设备损坏。以下四大核心维护工程必须按时执行: 定期清理封边机外部。首要清除生产产生的木屑杂物,防堆积卡机影响正常运行。其次及时清洁机身表面污渍,保持整洁防表面腐蚀。 定期润滑至关重要。各部位轴承定期加注润滑脂,必须选用适配润滑油。 定期巡检。细致检查齿轮、轴承、压辊、输送链垫、支撑梁轮、抛光轮等磨损情况,及时更换磨损件。 电脑控制系统维护。现代封边机多联网自动化,电脑系统故障直接瘫痪设备。

机用木工刀具四大主流品类详解 木工切削刀具将木材加工成目标形状尺寸。按使用方式分手用与机用,机用刀具面向大批量生产。 机用木工刀具分五大类:木工锯片、切削刀片、CNC铣刀、钻头、镗削工具。 木工机用锯片 机用锯类繁多:圆锯片、带锯条、链锯、曲线锯等。圆锯与带锯最常用。顺纹切削称“开料/纵切”,逆纹切削称“截断/横切”。开料用锯齿形状优于横切,利于横向切断木纤维。 切削刀片 带刃口的平板刀片常用于刨削或车削工艺。特定条件下(如减小前角),刀片对工件作直线运动可切削薄木板,产出高档装饰材料。旋切时木材绕固定中心旋转,刀片连续直线进刀切向中心,将木材切成连续薄木条(单板)用于胶合板生产。
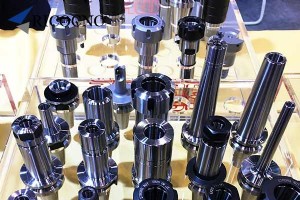
高效木工生产三大刀具夹持装置技术解析 现代木工加工技术向高速高效演进,核心目标提升产能降低成本。例:刨花板加工中主轴转速从 18,000 r/min 提升至 30,000 r/min,工时缩短 15%-22%。实践证明,特定条件下提高主轴转速可同步提升加工质量与刀具寿命。工件质量取决于每齿进给量(进给/齿)与每转进给量。 按切削理论,雕刻刀 进给量越小,工件粗糙度降低、加工质量越好。因此在保证质量的适当进给下,提高转速可实现高效切削。 当前木工主轴电机转速达 40,000 r/min。随转速提升,离心力随转速平方增长,引发安全可靠性挑战,对刀具与夹持装置精度提出更高要求。 高效木工切削刀具夹
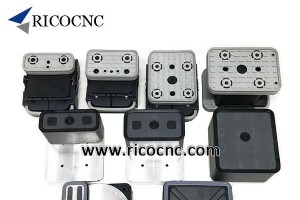
三大常用CNC真空吸盘类型深度解析 CNC吸盘是CNC吸盘与导轨加工中心、CNC雕刻机的核心部件。安装于控制台,通过真空夹持工件并可按工件调整位置。适配小型高精密零件加工且可侧向加工,广泛用于实木加工。 木工机械市场三大主流CNC真空吸盘: 1. Biesse ATS CNC真空吸盘 ATS即“Advanced Table Setting”(高级台面设置)。人工定位式。吸盘底部配白色尼龙定位环。吸盘基座插入吸盘导轨台夹具,基座与夹具配合栅格分 15° 步进,可多角度定位。常见于Biesse Rover系列CNC机床。三种高度:29mm、48mm、74mm。 Biesse吸盘尺寸规格:
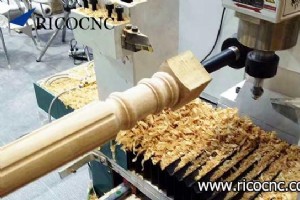
CNC木工车床安全作业十五步规范 如何安全操作CNC木工车床?如何选择合适CNC木工车刀?规范操作步骤有哪些?详细指引如下。 工件必须牢固夹持。拧紧尾座锁紧螺栓与顶针。刀架位置调至工件中心线 2-3mm 处,距离过大易导致进给过量引发事故。 工件夹紧后,手动转动卡盘校验位置,检查刀架与刀具固定可靠,通电试运行。 直径超 100mm 工件,加工过程中必须使用尾座顶针辅助支撑。 选用合适车刀,安装时刀杆伸出刀架 500mm)进给量不宜过大。 进给量合理设定。粗车阶段小进给清理工件棱角,清角后可提速。 保持刃口锋利。钝刀影响质量易致事故。 带疤节小工件禁切。疤节工件严禁高速切削。工件内含硬质异物
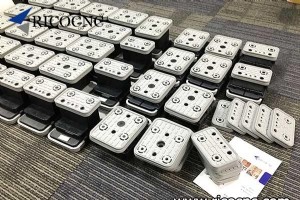
CNC真空吸盘维修:六大常用备件更换详解 木工加工中CNC加工中心吸盘易损。发现真空吸盘损坏勿急于整体更换。往往仅需拆解检查损坏部位:吸盘主体耐用,但小部件易损且更换成本极低,可大幅降低工厂停机成本。以Biesse、Homag、SCM真空吸盘为例,汇总六大常用小部件: 1. Biesse真空吸盘橡胶密封圈 固定于吸盘周边密封用,橡胶材质,适配现款Biesse CNC加工中心。三种规格: a. 全尺寸:132×146mm(Biesse料号:FNAW550129) b. 半尺寸:132×74mm(FNAW550128) c. 1/3尺寸:132×54mm(FNAW550127) 早期Biess
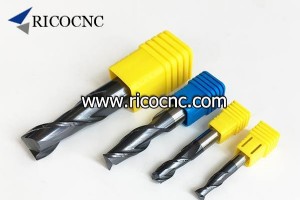
木工常用硬质合金螺旋刀具类型详解 高速切削是木材加工最高效工艺,广泛应用于家具制造。通过提高切削速度缩短加工周期、提升表面质量。除匹配机床设备外,高速切削需专用刀具。当前高速切削刀具三大主流:整体硬质合金螺旋铣刀、夹固式铣刀、PCD聚晶金刚石刀具。 本文聚焦整体硬质合金螺旋刀具在木工应用,简述铣刀选型要点。 直刃刀具 vs 螺旋刀具对比 直刃刀具 切削时整个切削刃同时进退工件,刃与工件接触面大,反复切削产生大摩擦阻力,刀具易磨损、表面质量差,适合软质材料。 螺旋刀具 切削质量优于直刃。螺旋刃设计使受力位置随旋转变化,降低工件接触阻力,适合硬质材料与高进给。且螺旋铣刀寿命长于直刃铣刀。
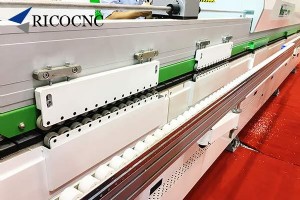
影响封边质量的六大常见因素 封边机问题多源于其专用功能结构,加工过程受多因素影响。封边机不仅要保护工件边缘、密封封边、减少工件变形,还要保证外观美观。完美封边要求:封边条与板材边缘贴合牢固平整,无外露、崩边、接缝大缝隙,过渡自然光滑高效。 板式工件封边质量问题主要集中在胶缝切割与封边条切割。胶缝粘接强度、胶缝尺寸、边缘残胶量是胶缝质量常见问题;封边条崩边、划伤、表面损伤是切割质量常见问题。影响封边工艺质量的因素可归纳为六大类: 1. 设备问题 电机与导轨配合不良导致运行抖动,封边条无法完美贴合。胶量不足或涂胶不均常因胶辊压力棒与输送链垫配合不良。修边/倒角刀具调整不当不仅增加人工返工,修

CNC雕刻刀具选型基础知识与操作注意事项 木工专用CNC雕刻刀具 专为木工雕刻机设计,严禁用于电钻、台钻等其他设备。常规设计为顺时针旋转切削。 选用最短切削刃长 满足加工需求前提下。刃长过长或刀身过长会导致振动偏刀,造成刀具损坏。 优选大柄径刀具 增强刚性抗震。 使用合格标准筒夹 截面不圆、磨损严重、内孔锥度大的筒夹无法提供足够夹持力,导致刀具与工件严重损坏。每次装夹必检接触面是否平整、有无槽痕。 刀柄与筒夹须全接触紧固 刀柄需完全插入筒夹并锁紧,确保使用中夹持力。严禁浅插,否则极易折断刀柄。 作业必佩护目镜 身体、衣物、头发远离工件 合理选择进给速度: 不同木材切削速度直接影响刀
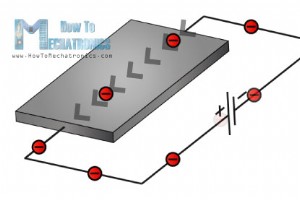
本教程讲解什么是霍尔效应及霍尔传感器如何工作。可观看视频或阅读下文。 概述 霍尔效应是测量磁场最常用方法,霍尔传感器应用极广:车辆轮速、曲轴/凸轮轴位置传感器、开关、MEMS指南针、接近传感器等。我们将逐一解析,先从原理入手。 什么是霍尔效应? 实验:薄导电板通电,载流子沿直线流动。若垂直施加磁场,洛伦兹力使电子偏向一侧、空穴偏向另一侧,板两侧产生可测电压——这就是霍尔效应,由埃德温·霍尔于1879年发现。 霍尔传感器 基本霍尔元件输出仅几微伏/高斯,因此通常集成高增益放大器。 分两类输出: 模拟输出型 由稳压器、霍尔元件、放大器组成,输出电压与磁场强度成线性比例,适合连续位置/接近测
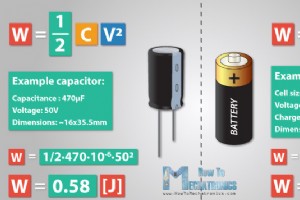
本教程将介绍什么是电容器、它如何工作,并展示一些基础应用示例。您可以观看下方视频或阅读文字教程。 概述 几乎没有哪个电路不包含电容器,它与电阻、电感并列为电子学中三大基础无源元件。 什么是电容器? 电容器是一种能以电荷形式储存能量的器件。与同体积电池相比,电容器储能量小得多——约为电池的万分之一,但这点能量足以支撑无数电路设计。 电容器结构 电容器由两块金属极板和中间的绝缘介质构成。极板通常用铝、钽等导电金属制成;介质可为纸、玻璃、陶瓷等任何阻碍电流流动的绝缘材料。 电容量(单位:法拉)与极板面积、介质介电常数ε成正比,与极板间距成反比。了解结构后,我们来看工作原理。 电容器如何工作 金属
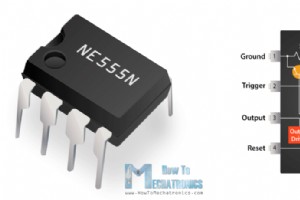
经典芯片简介 555 定时器由 Hans Camenzind 于 1971 年设计,是史上最畅销、应用最广的模拟 IC 之一,从玩具、家电到航天器均有身影。三大工作模式:双稳态、单稳态、非稳态(振荡器)。 内部框图与等效电路 内部等效电路含 25 只晶体管、2 只二极管、15 只电阻。框图视角包含五大模块: 分压器:三个 5kΩ 串联电阻,产生 1/3 VCC 和 2/3 VCC 两个基准电压 两个比较器: 比较器 1(阈值比较器):反相端接 2/3 VCC,同相端接 Pin6 (THRESHOLD) 比较器 2(触发比较器):同相端接 1/3 VCC,反相端接 Pin2 (TRIGG
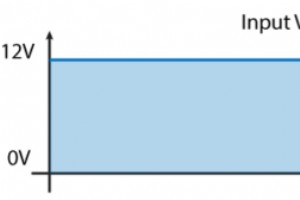
PWM 调速原理 直流电机转速与端电压成正比。PWM(脉宽调制)以固定频率快速通断电源,占空比 D = Ton / (Ton+Toff) 决定等效电压 Vavg = D × Vsupply,从而控制转速。 555 定时器非稳态 PWM 发生电路 基础非稳态电路 标准接法:C1 经 R1、R2 充电(输出高),经 R2 放电(输出低)。改变 R1/R2/C1 可调频率与占空比,但两者耦合。 改良:电位器 + 两二极管分离充放电路径 R2 替换为电位器 RP,中间抽头接二极管 D1(充电)、D2(放电) 充电路径:VCC → R1 → RP上段 → D1 → C1 → GND 放电路径
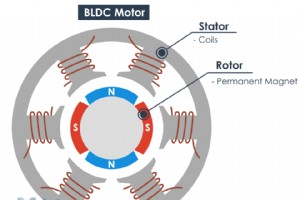
无刷电机基本结构 BLDC 电机由定子(绕组线圈)和转子(永磁体)组成。示意为 2 极转子、定子 6 槽 3 相绕组(A/B/C 相)。 旋转磁场产生原理 通电线圈产生磁场,极性随电流方向翻转。 依次通电 A、B、C 相,转子永磁体受吸引/排斥跟随旋转。 对向线圈串联成单相,形成 N/S 极对,产生双倍吸引力。 进一步两相同时导通(一相接 VCC、一相接 GND),一吸一斥,力矩更大、转矩脉动更小。 完成 360° 电角度需 6 个换相步态(每 60° 电角度)。 星形接法与三线制 三相绕组中性点内部连接,三相引出线即电机三根线。任意时刻两相导通、一相悬空,电流经导通相 → 中
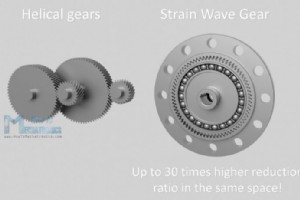
什么是谐波减速器 谐波减速器(应变波齿轮/Strain Wave Gear,商标名 Harmonic Drive)以柔轮弹性变形实现啮合,单级减速比可达 30~320:1,零背隙、体积小、重量轻、扭矩密度高,广泛用于机器人关节、航天、医疗、精密机床。 三大核心部件与工作原理 波发生器:椭圆凸轮 + 薄壁等截面轴承,输入端,连接电机轴。 柔轮:薄壁开口筒体,材质高韧性合金钢,开口端柔性变形,外圆周有外齿;闭合端刚性连接输出法兰。 刚轮:刚性内齿环,齿数比柔轮多 2 齿(关键设计参数)。 啮合过程:波发生器装入柔轮 → 柔轮呈椭圆变形 → 装入刚轮,长轴处齿啮合,短轴处脱离 → 波
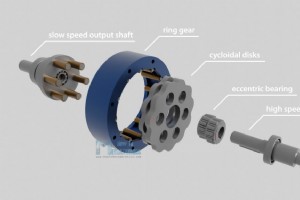
什么是摆线针轮减速器 摆线针轮减速器是一种高减速比、紧凑、零背隙、高刚性、高效率(达 90%+)的精密传动机构。相比齿轮/行星减速器,同体积下减速比可高 10 倍,广泛用于机器人关节、机床、精密设备。 核心结构与运动原理 五大核心部件: 高速输入轴 偏心轴承/摆线凸轮 两个摆线轮(盘) 针齿壳(内圈针齿+滚柱) 低速输出轴(带输出销/滚柱) 运动过程:输入轴驱动偏心轴承 → 摆线轮在针齿壳内作偏心公转 → 摆线轮齿廓与针齿啮合,因齿数差(针齿数 N,摆线轮齿数 N-1)每转一周摆线轮相对退让一齿 → 反向自转 → 通过摆线轮上的输出销孔将运动传递给输出轴销/滚柱 → 输出低速大扭矩

扭曲、弯曲、终致断裂。非指我稀疏健身下场,而是离心泵轴断裂真实写照。 走访服务中心,资深技师揭秘 7 大断轴成因: 1. 冶金/制造工艺缺陷 偶有材质或工艺瑕疵导致早期失效。但断轴多因工况而非制造,制造缺陷占比极低。 2. 振动 气蚀、临界速度、叶片通过频率、偏离 BEP 运行均致振动。轴承磨损致轴横向位移,反复挠性失效;振动谐波叠加轴向应力。 3. 失衡 运行态失衡,静止测量却直。振动源头,削减机器、轴承、机封寿命。失衡成因: 新叶轮未平衡 修剪后未重平衡 异物卡滞叶片 叶片弯曲/面外变形 平衡孔堵塞 叶轮介质堆积 4. 失准 安装不良、管力、皮带过紧、直联泵轮毂失准,均施加轴承与轴过载
正如「泵联轴器类型速查指南」所述,联轴器选型决定泵运行效率。联轴器连接泵轴与电机轴,实现动力高效传递。选型若忽视工况,将无法满足精度与可靠性要求。核心考量四维度: 功率与转速 —— 决定扭矩。每款联轴器有最大扭矩额定值与最大 HP/100 RPM 额定值,随制造商与类型差异。功率与转速是选型计算基础。 环境温度 —— 材料均有耐温上下限。选型在材料允许范围内通常安全,但需考虑热胀冷缩对联接部件的偶发影响。 空间限制 —— 各联轴器接受特定轴端距离范围(DBSE)。泵或设备设计可能要求调整该距离。 角向/径向失准补偿与轴向窜动 —— 每款联轴器对失准容许值有限(视类型、厂商)。超限将导致联轴器
工业技术