亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

什么是六角塔床(Capstan Lathe)? 六角塔床是发动机车床/中心车床的改进型:尾座替换为六工位六角刀塔。1860年美国Pratt & Whitney首创。解决中心车床单刀架、换刀耗时、不适合量产的痛点。六角刀塔装6把刀具,旋转索引即时换刀,实现钻/端面/车螺纹/车削等多工序自动循环,属半自动车床(加工自动、装夹调刀人工)。 工作原理 工件装三/四爪卡盘随主轴旋转。鞍座推进带动六角刀塔靠近工件,刀塔旋转将目标刀具对准,撞针推进刀具切削。撤刀后刀塔自动索引下一把刀,循环作业。 什么是刀塔车床(Turret Lathe)? 特征:可互换刀具系统。刀塔直接安装鞍座上(一体式),鞍座整体纵
什么是等离子弧焊? 等离子弧焊(PAW)与钨极氩弧焊(TIG)同属钨极熔化极焊接,核心区别在于:电极嵌藏于焊枪本体内,等离子弧与保护气体包络分离,经细孔铜喷嘴收缩,以接近音速喷出,温度高达28,000°C(50,000°F)以上,远超普通焊弧5,500°C。 等离子态:气体经电流电离成导电介质,含离子、电子、高激发原子。电离度1%~100%以上(多重电离)。等离子焦能量取决于电功率,典型等离子射流温度达28,000°C。 喷嘴孔径决定的三大运行模式 1. 微束等离子:0.1~15A 极低电流下柱状弧极稳定,弧长可变达20mm,适合极薄件/精密焊接。 2. 中电流等离子:15~200A 特性接
什么是钻削? 钻削是用钻头在实心材料中切削圆柱形孔的加工工艺。钻头通常为多刃旋转切削工具,压紧工件以数百至数千转/分高速旋转,切削刃剪切去除材料形成切屑排出。 岩石钻探常用冲击回转钻进(非纯旋转切削),分为井外冲击(顶锤)和井底冲击(DTH潜孔钻);水平定向钻采用导向钻具。特殊形状钻头(如方孔钻)可加工非圆形孔。 钻孔特征与工艺影响 孔入口锋利、出口常有毛刺;孔壁呈螺旋进给痕迹。 孔口残留拉应力、表面变质层降低耐蚀性与抗裂性,精加工可消除。 切屑形态(长螺旋/细碎片)反映材料切削加工性,长切屑通常意味良好加工性。 孔应垂直工件表面,防钻头“跑偏”(长径比越大越易偏)。防偏措施:预打中心点/
什么是车削? 车削是工件旋转、非旋转刀具(单刃车刀)沿螺旋线轨迹直线进给的切削工艺。狭义“车削”指外圆表面生成,内孔加工称“镗削”,端面加工称“端面车削”,统称“车削/镗削/端面”属车床加工大类。 车削可手动(普通车床)或自动(CNC车床)完成。工件(金属/木材/塑料/石材)高速旋转,刀具在1-3轴运动,可加工外圆、内孔,生成直柱、锥面、曲面、台阶、螺纹、沟槽等旋转体特征。现代生产以CNC为主,早期手动车床亦可加工复杂几何体(如正多面体)。 车削工艺流程 车削属材料去除成型法,需车床、工件、夹具、刀具。工件夹持旋转,单刃/多刃刀具进给切削,形成切屑(美称chips,英称swarf)。适合制造
什么是铣削? 铣削是利用旋转刀具切削工件去除材料的加工工艺。通过将刀具推进工件,可在一个或多个轴向、不同切削速度与压力下完成加工。它是实现高精度、复杂结构零件制造的最主流工艺之一,广泛应用于原型件、模具、精密部件生产。 铣削需配备铣床、工件、夹具与铣刀。工件固定于夹具并安装在工作台上;铣刀装夹于主轴高速旋转,通过工件相对进给,以微小切屑形式切除材料,形成目标形状。典型特征:非轴对称、多特征(孔、槽、型腔、三维曲面)。 铣削工艺原理 铣削属间歇切削。刀具旋转时,切削刃周期性切入、切出工件,每刀切出一层切屑。切削作用实为剪切变形,金属切削形成连续或破碎切屑,与软材料刀切本质不同。通过多刃、高转速
什么是冲压? 冲压是一种将平板金属板料加工成最终形状的制造工艺。工艺中,平板金属(以毛坯或卷料形式)置于冲压机中,通过模具的工具面与凹模面相互作用,将金属成型为目标形状。 冲压涵盖多种板材成型工艺:冲孔、落料、压花、弯曲、翻边、铆厚等。可为单工序一次成型,也可通过多工序渐进完成。主要针对冷态板材,热成型请参考锻造工艺。 发展简史 公元前7世纪,吕底亚人(今土耳其)铸造最早钱币。锤击造币延续至1550年。德国的马克斯·施瓦布发明大型压轮,12人合力压制金属钱币。1880年代冲孔工艺创新,冲压件用于自行车量产,成本大幅降低。1890年德国冲压自行车零件输入美国,福特汽车因锻造产能不足被迫采用冲压
无论是DIY焊接爱好者还是专业铝焊工,都深知铝材在焊接过程中会产生变色现象。这种变色不仅破坏了成品的美观外观,还会使工件显得不够专业。这正是大多数焊工都在探寻焊后如何高效清洁铝材的原因。 焊后铝材清洁的“黄金法则”与“避坑指南” 清洁铝焊缝是一个需要特别细心和耐心的过程。不当的清洁方式可能导致铝制品出现缺陷。清洁铝焊缝时,必须遵循以下关键原则,每一步操作都需谨慎进行: 严禁使用会留下磨损或涂抹表面的切割方式。 例如,带锯切割会导致表面涂抹。应使用高速圆锯切割铝材。同样,应避免使用砂轮机;如必须使用,仅限粗加工砂轮。切割的关键在于“快、准、狠”,避免涂抹和污损。焊接前,必须清除表面污渍,以
新产品开发(NPD)是企业增长利润引擎,推动企业拓展新市场,规模不限。本文聚焦试产阶段的核心挑战,以及快速原型企业如何赋能跨越。先梳理 NPD 六大关键阶段。 新产品开发六阶段 创意构思:奠基石。明确产品概念,验证可行性 设计定型:应对复杂性。详细图纸/规格/标注→降低后续认知偏差 原型制造:量产前样件验证。测试功能/市场接受度。原型厂提供多工艺无缝服务 市场测试:目标用户试用。测试工程师→种子用户,评估可行性/营销有效性,收集改进意见 试产小批量:原型满意后,面向更广受众小批量交付。非终局,验证量产可行性 批量量产:整合反馈完成改进,正式大规模投产上市 原型→试产的尴尬区三大痛点
叉车是建筑/仓储最通用的物料搬运设备,能安全搬运人力无法承受的重载,是工地/仓库不可或缺的核心装备。面对海量款式/型号,选型极具挑战。无论租赁还是采购,本指南覆盖 15 大主流叉车类型、优势、热门机型,助您精准匹配需求。 叉车定义与历史 叉车(又称举升车/叉车/铲车)是短距离升降搬运动力工业车辆。20 世纪初 Clark(变速箱)、Yale&Towne(起重机)等公司推动发展。二战后全球普及,成制造/仓储基石。2019 年全球销量 149 万台,中国产销 60.8 万台(74.9% 内销),稳居全球第一产销大国。 七大基础分类(按动力/结构) 电动叉车 内燃叉车 (IC) 拣选车 前移式
铝是当今加工量第二大材料(仅次于钢),得益于卓越切削加工性。纯铝质软、延展、非磁、银白;但工业多用合金化(锰/铜/镁等)大幅强化性能,衍生出数百个牌号。 铝合金加工性为何优于钢? 切削阻力小→高速切削、交期短 并非太软不宜量产——部分铝模具寿命达 200 万次 冷却快且均匀→周期短、成本低 轻量化→小型设备可加工、速度更快 热传导均匀→翘变少→尺寸稳定性强→废品率极低(裂纹/翘变少) 高产能可行:加工快、散热快均匀→节拍短、省本 主流牌号选型指南 6061:综合机械性能优、焊接性佳、韧性好、中高强度、耐腐蚀强、冷阳极氧化/弯曲加工性好。最常用挤压/五轴CNC牌号 7075:疲劳强度卓
科学选型工作平台可使业务生产力提升 200%。决策不容轻视,结构化工作流配合合适平台能无缝应对需求增长与扩张。只需回答六个核心问题,即可锁定最优平台。 问题一:作业区净高多少? 测定作业区平均净高 平台高度 = 平均净高 − 1.2 米 (4 英尺) 关键补充:必须掌握作业人员平均身高。人站立平台上作业高度应齐肩。忽略人员身高会导致作业不便/困难。选型前务必完成全尺寸清单。 问题二:是否需要护栏扶手? 多数平台带护栏,但您的工况是否需要?需对操作流程全景调研、深度访谈一线人员: 护栏是否提升移动/作业效率? 护栏是否提升安全性? 人员对平台的核心顾虑是什么? 最需要平台具备何种功能?
技术演进推动各行业企业通过创新手段构建竞争优势。灌装旋盖机作为典型自动化装备,正成为生产领域的核心生产力工具。大中小企业纷纷拥抱自动化,提升产能、达成经营目标。什么是旋盖?旋盖机如何赋能?本文深度剖析。 什么是旋盖? 旋盖是用盖密封瓶/容器,防泄漏污染的工序。技术普及前纯靠人工:工人站在产线末端拧紧盖盖——慢、效率低、人为误差大、标准不一。现代旋盖机分半自动、全自动、电动手动三类。手动/半自动需人工干预,手动型劳动强度大、适用小规模。选型取决于具体产能需求。 旋盖机四大核心价值 1. 速度与效率跃升 全自动直线旋盖机达 350 盖/分钟。产能提升→上市量增→营收增。供应链平衡→准时交付→
成形是现代工程核心制造技术。日常生活中球笔珠、液压气动阀、牙膏管、炊具、链条、风机叶片等均源于成形。因具成本效益、力学性能优、高强度、高生产率、节材等优势,广泛应用于航天、汽车、国防。典型汽车轮辋/车身/底盘/阀门均为成形件。 发展史 8700 BCE 伊拉克北部铜坠饰:最早金属开采加工证据 4000–5000 BCE 北美密歇根湖铜矿开采 金属逐渐成为文明基石,金属加工成社会核心组成 现代辊压成型:连续带材经多辊组渐进弯曲成型,每道辊仅微量弯曲,最终达标 成形定义 在不增减材料前提下,通过压缩/弯曲/剪切/拉伸或组合力使材料发生塑性变形,制得目标形状零部件的制造工艺。 分类体系:两
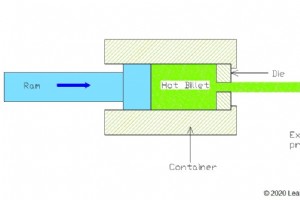
挤压成型是机械工程中广泛应用的金属成形工艺,通过模具在压缩应力作用下将毛坯成型为固定横截面形状的制件。核心优势:仅承受剪切/压缩应力,脆性材料亦可轻松成形;可连续/半连续生产,适用热/冷态材料。 挤压成型定义 利用模具在外部压缩力作用下改变金属坯料形状的成形操作,可轻松制造任意复杂截面形状。 工作原理 制备标准锭/坯料 热挤压预热至高温/冷挤压室温存放 压头/柱塞施加压缩力推动坯料向模具 预制成形模具赋予目标截面,高压使材料填充型腔 脱模后经精整工艺提升力学性能 工艺分类体系 热挤压 正向挤压 反向挤压 冷挤压 正向挤压 静液压挤压 胡克挤压 反向挤压
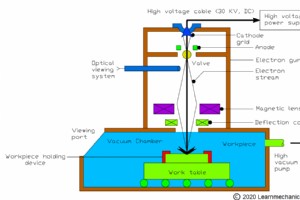
电子束焊接由德国物理学家 Karl-Heinz Steigerwald 于 1949 年发明。属液态焊接,利用高能电子束轰击工件,动能转化为热能,熔融连接同种/异种金属。 电子束焊机核心部件 高压电源(薄板 5–30 kV / 厚板 70–150 kV) 电子枪(热发射阴极→自由电子) 阴极栅极(产生低能电子) 阳极(加速电子) 光学观察系统(定位聚焦点) 磁透镜(聚焦汇聚电子,吸收发散低能电子) 偏转线圈(磁透镜类,扫描电子束) 真空室(焊接环境,压力≤大气压,防空气偏转电子束) 工件与夹具(钢/不锈钢/铸铁/高强钢等) 工作原理 通电:钨阴极(负)热发射电子,阳极加速,建立 30
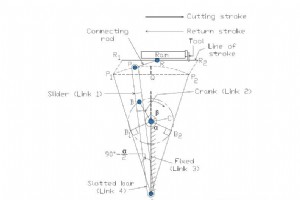
快速返回运动机构用于牛头刨床/插床,将旋转运动转为往复运动:前进切削,返回空行程。核心目标是缩短空行程时间,提升单位时间切削效率。 三大类型 惠特沃斯快速返回机构 曲柄滑块机构 液压驱动 惠特沃斯机构 旋转运动→摆动运动。大齿轮(牛头齿轮)带曲柄销,滑块套销滑动于曲柄板槽内,连杆连接销与滑枕。电机→小齿轮→大齿轮转动→曲柄销/滑块带动连杆→滑枕上下往复。 曲柄滑块机构 19世纪惠特沃斯发明。含滑块、曲柄、固定连杆、槽杆、连杆、滑枕。曲柄连滑块与固定连杆,旋转带动连杆推拉滑枕。旋转运动→直线往复运动。返程比前进快。广泛用于刨床/插床平面加工。 液压驱动 液压缸内活塞往复,活塞杆连接滑
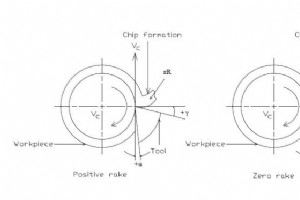
前角 (γ) 是前刀面与基准面 (πR) 或工件垂直面的夹角。它是刀具设计中最关键参数,旨在使切屑顺畅流出、保障切削过程平稳。 前角的核心重要性 决定刀具与工件切削阻力 设定不当损伤刀具与工件表面 控制切屑流向,防止积屑瘤 (BUE) 形成 直接影响刀具使用寿命 前角与后角是刀具设计的两大核心参数。 前角三大类型及特性 按加工工况(切深、工件材料、主轴转速等)分为: 1. 正前角 (+γ) 刀具倾斜方向远离切削刃(内侧)。常用高速钢 (HSS) 制造。 优势 降低切削力 降低切削功率需求 促进连续切屑形成 抑制积屑瘤 (BUE) 形成 劣势 刃口变尖→刀具强度下降→寿命缩短
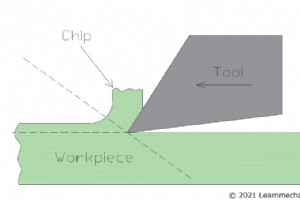
金属切削成形过程中,多余材料以切屑形式去除。不同切削条件产生截然不同的切屑形态。本文系统梳理金属切削中三大基本切屑类型的成因机制与工艺影响。 切削切屑基本概念 切屑:为赋予金属预期形状尺寸,利用机床/刀具从工件表面去除的变形金属层。 核心几何术语 前刀面:刀具切削刃前方的表面 前角:前刀面与加工表面法线夹角。大前角利于切削、降低切削力,但受限于刀尖强度与散热,通常 15° 左右,特定工况可为零/负值 后角(后隙角):后刀面(侧面)与已加工表面夹角。防止刀具摩擦破坏表面,典型 5–6°,会增加切削力 切屑形成机制 刀具接触工件 → 弹性压缩 → 塑性压缩 → 前刀面产生剪切应力 剪切
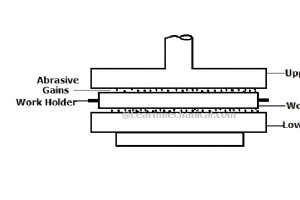
研磨是一种低压加工工艺,通过细微磨粒切削作用提升工件尺寸精度与表面光洁度。工件在机械或手动驱动下,与含磨粒/磨膏的研磨盘相对运动,微观切削去除微米级材料,平整微观峰谷,改善功能性与美观度,确保配合精度、修正微小缺陷。 工作原理 三要素:工件、研磨盘、磨粒。磨粒铺于盘面,工件施压相对运动,磨粒在受力下微观切削去除材料,削平微观峰谷。 工艺特征 磨粒粒度 120–1200 目(视表面要求) 磨料为粉末或与油/脂(载液)混合 单次去除量极微(~0.025 mm) 可手动/机械化作业 常加工钢等硬质材料 压力远低于其他表面精加工工艺 工艺分类 手工研磨 平面研磨 灰铸铁研磨盘带集屑槽。磨粒洒
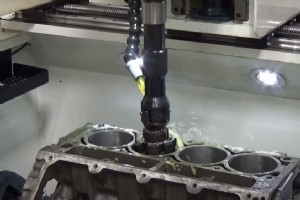
珩磨是一种结合磨削与钻削特点的磨料加工工艺,利用磨料磨具精密加工工件,同时提升表面质量与尺寸精度。工业中对精度与美观并重的场景广泛采用珩磨,现多配合CNC控制刀具运动,主要用于孔/内孔的精加工。 珩磨工艺发展史 16世纪:达·芬奇首创用粘砂纸木棒往复/径向运动打磨木管内壁。 20世纪初:为内燃机内部零件开发专用珩磨工具。 1924年:首款五刃弹簧伸缩珩磨工具获专利,随后投入工业量产。 珩磨工艺核心特征 低速高精工艺 形成交叉网纹表面,利于储存润滑剂 可修正孔圆度 高公差可达 2–3 µm 软硬材料均适用 切削速度 0.25–1 m/s 切削角 60°–90° 工件侧向压力 1000–
工业技术