亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
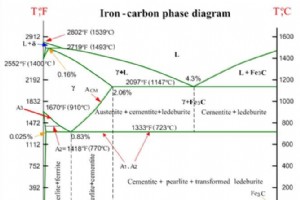
本文深度解析铁碳平衡图、用途、类型及相关相变与术语。 什么是相图? 相图是合金在不同温度、压力、化学成分下相组成的图形表示。金属合金凝固规律通过平衡图清晰呈现。平衡图反映温度、浓度变化引起的状态变化,指示合金性质、组成、相种类、数量及成分,故亦称组织图或相图。 平衡图特征与用途 平衡指系统正向过程变化被逆向过程完全补偿,原子运动动态平衡,宏观结果为零。实验中温度/成分变化极缓慢,使合金充分“静止”后再改变变量,属静止态而非变化态。 平衡图指示: 固态合金开始熔化与熔化终了温度。 改变成分或温度引发的可能相变。 平衡图的物理意义 描述两相或多相共存平衡的条件。如水相图三相点(0.01°C、
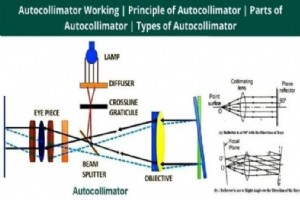
本文全面解析自准直仪定义、用途、工作原理、结构、分类、优缺点及应用场景。 什么是自准直仪? 自准直仪是测量微小角度差、变化或偏转的光学仪器,亦用于检测直线度、平面度、对中对齐等。 利用光学原理测量微小角度变化,对微角极其敏感,测角精度高。本质是准直仪与无限远望远镜的组合。用于系统组件对中及机械/光学偏转测量。 自准直仪主要部件 六大核心部件: 光源 反射面(被测工件表面) 发散透镜(物镜) 分光器 标靶分划板 测微显微镜 1. 光源 发射光束经反射面返回。 2. 反射面 被测工件表面,其倾角由自准直仪测定。将物镜发出的平行光反射回去。 3. 发散透镜(物镜) 将分光器透过的光束准直为平行
本文介绍铝合金定义、主要分类、代表牌号性能及应用领域。 什么是铝合金? 铝合金以铝为基体,熔融状态下添加其他元素凝固形成均匀固溶体。合金元素占比可达 15%。常见合金元素:铁、铜、镁、硅、锌。相对纯铝,合金化显著提升强度、加工性、耐蚀性、导电性及密度表现。铝合金兼具轻量化与耐蚀特性。 铝与少量金属合金化应用最广。微量合金元素使软弱纯铝转变为高强硬材料,同时保持轻量化。按成型工艺分铸造铝合金与变形铝合金,均含时效硬化类型。两大类再按是否可热处理强化细分。 一般工程铸造合金:锌 12.5–14.5%、铜 2.5–3.0%。航空高强铸锻合金新近开发,例:锌 5%、镁 3%、铜 2.2%、镍 ≤1%
本文详述工艺规划定义、要求、步骤、类型、优缺点及活动序列。先从定义入手。 什么是工艺规划? 工艺规划是制定零件/产品生产所需制造作业详细清单的过程,是产品设计与制造的桥梁。 工艺规划确立高效作业序列,选定合适设备工装,规定操作规范,确保产品满足图样技术要求,同时实现最低成本与最高生产率。 工艺规划生成两大路径:1. 手工工艺规划(MPP) 与 2. 计算机辅助工艺规划(CAPP)。 工艺规划的要求 合格工艺规划须满足: 明确定义工件服务功能的简要说明。 规定服务功能的规范与标准。 带完整规格的工件工作图。 毛坯图。 单位周期产量数据、单台套备件需求。 周期总产量。 设备数据:机床规格能力、
本文系统阐述工艺规划、估算与成本核算的核心概念及相关术语,助您构建清晰认知体系。 工艺规划、估算与成本核算 成本评价 工艺设计若缺乏制造成本预估便不算完整。在自由市场中,通常成本最低的设计最具竞争力,因此理解成本构成要素至关重要。 成本要素 产品成本要素大致分为两类:(1)经常性成本(制造成本/运营成本)和 (2)非经常性成本。进一步可细分为直接成本、间接成本,而资本成本属于非经常性成本。经常性成本包含所有直接与间接成本,资本成本则归属非经常性成本。 直接成本 直接成本可直接归属于特定产品制造,含材料成本与人工成本。材料成本指进入成品的材料费用,含从原始毛坯切除的废料。人工成本随设备差异而异
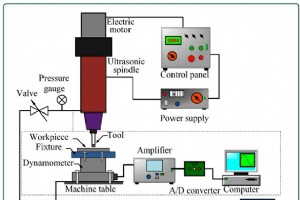
本文全面介绍超声波加工工艺、工作原理、优缺点及详细工作机制。 什么是超声波加工工艺? 超声波加工(USM)是利用轴向振荡的刀具在超声频率(18–20 kHz)下,去除硬脆材料的工艺过程。 在振荡过程中,含有碳化硼(B₄C)或碳化硅(SiC)的磨料浆持续供入软质刀具(黄铜或钢)与工件之间的加工区。磨料颗粒被高频锤击至工件表面,使工件表面产生微细崩裂并去除材料。 振荡刀具的振幅范围为 10–40 μm,对磨粒施加静压力,并随材料去除向下进给,最终形成所需刀具形状。Balamuth 于 1945 年在超声波磨削磨料粉末时首次发现 USM。工业应用始于 20 世纪 50 年代新型机床问世之时。USM
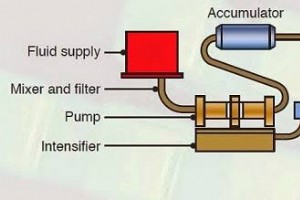
水射流加工(WJM)以超高压水射流(200~400MPa,v~900m/s)为切削介质,实现无热影响区、无应力、环保切割。引入磨料(石榴石/金刚石/Al₂O₃)形成磨料水射流(AWJM),切割能力延伸至金属/陶瓷/复合材料/石材/玻璃等高硬度材料。本文系统解析WJM/AWJM装备体系、工艺物理、精度边界、应用版图与技术前沿。 WJM/AWJM核心装备体系 子系统 核心组件 关键参数 技术要点 超高压发生液压增压器(Intensifier,柱塞比面积比1:20~1:30)+ 30~100kW电机/柴油机驱动输出压力3000~4000bar(43~58ksi),脉动<±5%2000h
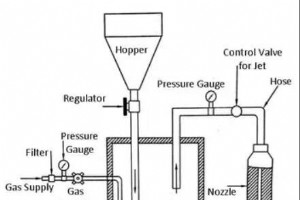
磨料喷射加工(AJM)是利用高压气体(N₂/CO₂/压缩空气)携带微细磨料(Al₂O₃/SiC/玻璃珠/碳酸钠,10~50μm)形成高速射流(150~300m/s),通过微冲击侵蚀去除材料的非传统冷加工工艺。以无热影响区、可加工任意硬度脆性材料、复杂微细结构成形能力著称,是精密电子/医疗/航空/光学/微机电系统(MEMS)制造的关键工艺。本文全维度解析AJM装备体系、工艺物理、参数敏感性、应用边界与优劣势。 AJM装备核心组件 组件 功能与关键参数 选型要点 气源系统N₂/CO₂/压缩空气,压力0.2~0.8MPa,流量50~500L/min。严禁O₂(氧化/燃烧风险)洁净度IS

未受过专业训练者可能以为焊工只需坐在工作台前自由移动工件焊接。实际工况中,工件可能固定在顶棚、墙角、地面,焊工必须掌握各体位焊接技术。由此确立了四大基本焊接体位。 什么是焊接体位? 焊接体位是指金属连接时的空间角度。共四类:平焊、横焊、立焊、仰焊。最常见焊缝形式为坡口焊与角焊缝,均可在四大体位实施。另有字母代号区分: 坡口焊:G (Groove) 角焊缝:F (Fillet) 坡口焊体位代号: 1G – 平焊 2G – 横焊 3G – 立焊 4G – 仰焊 5G – 立焊上行/下行(固定管) 6G/6GR – 45° 固定管仰焊(考证体位) 角焊缝体位代号: 1F – 平焊
什么是氧燃料切割? 氧燃料焊接与切割利用燃料气体(乙炔、丙烷、天然气等或汽油等液体燃料)与氧气混合,实现金属熔接或切割。1903 年法国工程师 Edmond Fouché 与 Charles Picard 首创氧乙炔焊。 使用纯氧而非空气,可将焰温提升至工件材料(如钢材)在常温环境下局部熔化。典型焰温对比: 丙烷/空气:约 1980℃ 丙烷/氧气:约 2253℃ 氧氢焰:约 2800℃ 乙炔/氧气:约 3500℃ 切割前,预热焰将钢材起始点加热至燃点温度(约 960℃,随合金变化)。此时钢材失去抗氧化保护但仍保持固态。随即高压纯氧流喷射至预热区,通过放热反应将预热钢材氧化为熔融氧化铁渣。渣
氧乙炔与氧氢焊是铝及铝合金气焊的主流工艺。氢氧焰温度低于乙炔氧焰,需更大规格焰嘴。 乙炔氧气按比例混合点燃,焰温达 3482℃(6300°F),足以熔化所有商用金属,使工件实现金属学结合。除极薄材料外,通常需添加焊丝强化接头,合格焊缝强度可达母材水平。氧乙炔焰除焊接铁、钢、铸铁、铜、黄铜、铝、青铜及多种合金外,还用于切割、渗碳、退火。 焊前处理与热处理 焊前母材清洁 铝焊对清洁度极其敏感。清洁等级取决于焊接质量要求,满足 AWS D1.2 等制造规范时,前期准备至关重要。铝焊高质量难度远超钢材,易出现未熔合、未熔透、气孔三大缺陷: 致密氧化膜 → 未熔合 高导热性 → 未熔透 熔融铝高溶
磨削模式是指具备外部磨削控制功能的焊接面罩。通过拨动开关或按下按钮,即可一键切换至磨削状态。该功能显著提升了焊接面罩的安全性与生产效率。 工作原理 现代焊接面罩可翻起自动变光镜片,同时保持面罩主体下翻,露出内置的透明磨削视窗。透明视窗提供清晰的磨削视野。注意:即使开启磨削视窗,仍须在面罩内佩戴安全眼镜。 自动变光面罩分固定遮光号与可变遮光号。固定遮光号适合重复性固定工艺;可变遮光号配合磨削模式,适应多变工况。选购时务必确认符合 ANSI Z87.1+ 认证,+ 号代表通过高冲击防护测试。 最佳磨削模式设计 按键与拨杆两种操作方式中,翻转式变光镜片设计最佳:面罩外形改变直观提醒使用者当前
深入理解焊接,首先要熟知焊缝各部位的专业名称。请结合上方示意图,对照以下定义学习。 常见焊缝类型 角焊缝 角焊缝用于连接垂直或成角度(60°~120°)的两块金属。常见形式包括:T 型接头(两金属垂直)和搭接接头(重叠板材边缘焊接)。焊缝横截面呈三角形,表面可呈凹、平、凸三种形态,取决于焊工技法。典型应用:法兰连接管道、截面焊接、螺栓强度不足或易松动场合。 坡口焊缝 又称对接焊缝。两工件同平面对齐,沿接缝焊接,区别于搭接焊(重叠)和塞焊(一件插入另一件)。对接接头要求工件焊接面共面,熔敷金属保持在工件表面平面内。 焊缝各部位详解 焊趾: 焊缝表面与母材交接的边界线。 焊面: 焊接
什么是焊接飞溅? 焊接飞溅是指焊接过程中飞散或溅出的熔融金属或非金属微小液滴。这些高温微粒可能落在工作台或地面上,也可能粘附在母材或周围金属表面。冷却固化后,它们呈现圆形、细小的球状颗粒,很容易辨识。 气体保护金属电弧焊(GMAW)最容易产生飞溅。过量的飞溅可通过熔炉回收利用,重新形成固体结构。 焊材质量直接决定飞溅量的大小,涉及金属成分、表面涂层及表面洁净度等因素。 飞溅是许多焊工的噩梦,虽无法完全杜绝,但通过针对性措施可大幅降低。请结合文中各成因对应的解决方案,优化焊接工艺,获得更顺畅的作业体验。 焊接飞溅的常见成因及减少对策 焊接飞溅本质上源于熔池受到干扰。飞溅颗粒粘附在母材表面会破坏
什么是焊接气孔? 焊接气孔是熔融焊池吸收氮、氧、氢气体,在凝固析出时被困形成的表面或内部气孔/孔洞。气孔可随机分布(无规律、间距不等)或孤立分布(四周间距约1英寸)。 本质上,气孔是焊池凝固时析出气体冻结在焊缝金属中形成的空腔。主要形态: 分布性气孔——焊缝内细小气孔分散分布 表面破裂气孔——气孔破露表面 蚯蚓孔——细长气孔,射线照相呈鱼骨/人字纹 收缩孔(弧坑收缩孔)——焊道末端因凝固收缩形成的收缩空腔 焊接缺陷成因与预防 1. 分布性气孔与表面气孔 1.5%导致大量表面破裂气孔。气路泄漏、流量过大、气流吹扰、熔池湍流是常见原因。 氢来源:电极/焊剂/工件表面受潮未充分干燥;工件/填充丝
什么是药皮焊条焊(SMAW)? 药皮焊条焊通过在金属电极与工件间引燃电弧实施。电流通过电极熔化其进入工件形成熔池。电极表面覆盖药皮,熔化后产生保护气体与熔渣层,双重保护熔池免受大气污染。熔渣覆盖焊道表面,焊后需凿刷清理。工艺简便、不惧风吹,深受户外焊工青睐——区别于需气瓶的MIG/TIG。 手工电弧焊(SMAW),又称手工金属电弧焊(MMA/MMAW)、药皮保护电弧焊,使用涂覆药皮的消耗性电极焊接。交/直流电源在电极与母材间建立电弧,工件与电极熔化形成熔池冷却成接头。药皮分解产生保护气与熔渣,隔绝大气污染。因设备简单、工艺灵活,SMAW是世界上最早、最普及的焊接工艺之一。主导维修行业,虽药芯焊
选对工具人尽皆知。焊接中,工艺选择与工具同等关键。用错工艺如用螺丝刀锯2×4木方——祝你好运。 初学者入门前需多维考量:不同金属需不同技术材料,某些工艺更适配特定作业。如何判断哪种工艺最适合?本文为你拆解。 当今三大主流焊接工艺为药皮焊条焊与MIG焊(原文提及三种但仅列两种,此处按内容修正)。各有利弊,选对工艺能省时省力。 深入了解每个工艺才能因地制宜。下面逐一拆解助你决策。 药皮焊条焊(Stick Welding/SMAW) 资深焊工多从弧焊入门。用带电金属焊条产生高温电弧。电流在焊条与母材间隙流动形成金属接头。 药皮焊条焊长期占主导,是小型家用/电工首选。被认为能有效焊接大多数金属合金/接
什么是机加工? 机加工是制造业统称,涵盖广泛技术与工艺。可概括为:利用动力驱动机床工具从工件去除材料,使其成型为预期设计的过程。 绝大多数金属零件制造过程中都需要机加工。塑料、橡胶、纸制品等也常通过机加工成型。本文详解机加工定义、工艺分类、核心刀具设备及技术优势。 机加工定义 机加工是原型与制造过程,通过去除大块原料上多余材料获得最终形状。通过减材制造成型,与增材制造(受控堆积材料)相反。“受控”通常指使用机床工具。 机加工是金属制品制造的核心环节,也适用于木材、塑料、陶瓷、复合材料。专业人员称“机加工师/车工”。从事机加工的场所称“机床车间/机加工车间”。现代机加工多采用计算机数控(CNC)
什么是前送法焊接? 前送法焊接特点:焊条先于焊枪送入。焊工持枪约在右侧30°角,枪嘴指向焊条与熔池之间。相比后送法,前送法**熔透更强**,能穿透厚重致密工件。缺点:飞溅多、电弧不稳定。 什么是后送法焊接? 后送法(又称拉焊)指从左向右焊接,**焊枪先于焊条**。枪体通常在右侧15°角,填充金属从左侧加入。优势:电弧稳定、填充金属分布均匀、飞溅少,深受焊工青睐。 前送/后送法在钎焊/锡焊中的应用 核心区别在于焊枪与焊条的持用顺序:前送法先枪后条,后送法先条后枪。虽名为“焊接”技法,但**钎焊、锡焊同样适用**。钎焊/锡焊不熔化母材,但前送/后送手法通用于三大工艺。 前送法与后送法的共性 均属
常见焊接符号及其含义 工程/制造图纸用一套符号简写描述焊缝类型、尺寸、加工及修整信息。本文介绍常用符号及含义。完整符号集见ANSI/AWS A2.4《焊接与无损检测符号》。 焊接符号构成要素 基准线(水平线)是所有符号的锚点,焊接指令沿基准线排布。引线连接基准线与待焊接头。引线可从基准线右端向右下或其他方向延伸。 接头常有两面(引线指向的两侧),故有两个潜在焊缝位置。如两钢板成T形,焊缝可在T竖板任一侧。符号利用引线与基准线上下空间区分两面: 引线指向一侧称箭头侧,其焊接指令标在基准线下方; 另一侧称非箭头侧,指令标在基准线上方。 此规则与引线方向无关。 引线与基准线交点处的旗标表示现场施
工业技术