亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

将天然有机/无机资源转化为产品的可行性取决于科学进步,而高效、经济、人因友好的转化过程则依赖技术进步与管理规划支撑。虽难以单一产品满足所有需求,但成功企业始终在不增加成本、不牺牲核心品质前提下,最大化功能集成。这是机械工程师在全球化竞争中持续突破的核心挑战。转化过程包含海量步骤并跨学科协同,由此衍生出生产、制造、加工三概念——虽常混用,实则内涵迥异。本文以直接面向消费者的产品制造为视角,厘清三者边界与层级关系。 什么是生产? 生产是涵盖制造全相关领域的系统,非单一加工步骤。它始于市场调研(收集历史产品信息与新需求,挖掘创新构思),经管理层审批(含安全/法务等多方位评估),转入设计(兼顾美学与
机械加工/切削是通过刀具从预成型毛坯逐层去除切屑、赋予预期形状尺寸表面质量的减材制造工艺。持续剪切材料需要锋利刃口。加工中工件与刀具按特征几何/工艺选定相对运动方向,刀尖压缩薄层材料并将其剪切分离。刀具几何/取向/材料是决定加工性能的三大核心要素。 刀具几何包含哪些内容? 刀具几何指直接影响加工能力的几何特征。每种加工有基础刀具形状,但允许在特定范围内调整几何参数以优化特定工况性能。这些特征在各类刀具标识系统(ASA/ORS/NRS/MRS等)中标准化表达。 前刀面与后刀面是两关键面,其倾斜度由前角与后角(后角/后隙角)表征。部分刀具具多个后刀面,分主/副后刀面及对应主/副后角。同一刀具在不
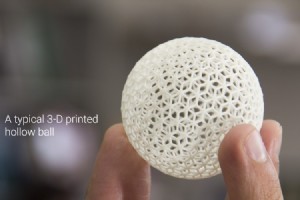
制造通过增值将原材料/废料转化为成品。随着微型化、高表面质量、多功能集成需求激增,制造技术快速演进,覆盖从传统工业到先进产品/服务的广阔领域。制造工艺可系统归类为五大类: 铸造类:熔融原料浇注预制型腔固化,获得型腔逆向形状。适合成型基础轮廓,难以实现复杂结构/光滑表面。含砂型/压铸/注射铸造等。 连接类:通过熔合或机械元件实现多构件临时/永久组装。含焊接、铆接、钎焊、套筒、配合、胶接、紧固、楔键/键连接等;拆解工艺亦属此类。 改性类:通过成形(锻造/轧制/拉拔/挤压等)改变形状,或通过热处理/深冷/涂覆等改变性能。 增材制造:半固态材料逐层堆积直接构建三维实体,具备目标特征与精度,免后处理
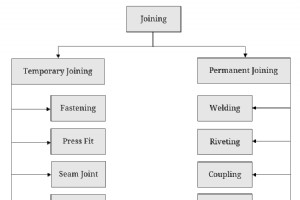
制造作为生产体系的核心环节,通过增值将原材料/废料转化为可用产品。受限于材料、形状、尺寸、精度等差异,现代制造涵盖铸造、连接、成形/金属加工、机械加工/切削、热处理、表面涂覆/着色、快速成型、粉末冶金等多元工艺体系,各具适用边界。 什么是连接? 连接是将两个或多个固体构件/结构组装在一起的制造工艺,适用于金属、陶瓷、塑料、复合材料等一切工程材料,可实现永久或临时连接。按连接永久性分类: 临时连接 连接非固定,允许在不破坏构件前提下快速拆卸,便于检修维护;但强度、密封性受限。典型工艺:紧固件连接、楔键连接、键连接、过盈配合、接缝连接等。 永久连接 连接长期固定,拆卸必破坏构件,检修维护较困
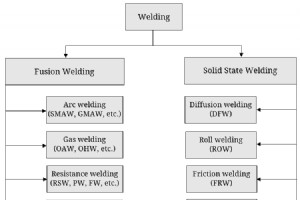
在制造业中,将两个或多个零部件连接成整体是基本需求。针对不同材料、不同结构形式,存在多种连接工艺,其中部分配提供永久性连接(如铆接、胶接、焊接),另一部分提供临时性连接。根据定义,焊接是通过形成冶金结合,在外部压力、热能、填充金属的作用下或不作用下,将两个或多个固体构件永久连接的工艺。因此,热与压并非焊接的必备条件,二者往往交替施用:部分工艺施加外部热量(熔焊),部分工艺施加外部压力(固态焊)。在此基础上,焊接工艺可宏观划分为熔焊与固态焊两大类。 熔焊工艺特征 凡从外部引入足够热量,使母材接触面(熔合面)熔化形成熔池、冷却后凝结成焊缝的工艺,均属熔焊工艺。此类工艺通常不需要施加压力。常见的电
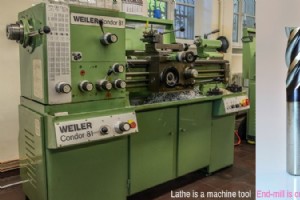
制造/机械工程语境下的三概念 在制造或机械工程语境下,机器、机床、切削刀具三术语含义截然不同。基本上,机器是减少人力完成任务的装置。正式定义:机器是以特定方式聚集的机构组合,利用电、机、液、气动力执行特定操作。机器多为动力驱动,提供机械优势 (MA) 以减少人工干预。 机器 vs 机床:何时机器称为机床? 制造领域(特别是加工/切削域),机器不等同于机床。机器具备以下五个条件全部满足时,称为机床: 必须是动力驱动(人力驱动机器非机床) 必须是非便携式(与尺寸无关) 必须具有足够价值(指能力/性能价值,非成本) 能执行多种加工/切削工序 使用切削刀具剪切去除工件多余材料 机床典型例子 车
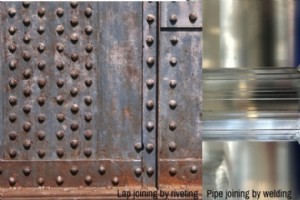
连接工艺背景 连接是制造核心环节,便利复杂件高效经济生产。目的:将两个或多个固体部件组装成单一单元执行预定功能。历代演化出多种连接工艺,大类分临时连接和永久连接。临时连接允许无损拆卸;永久连接不允许无损拆卸。 焊接接头和铆接接头均属永久连接,但工艺技术、接头特性、应用领域不同。定义:焊接通过凝聚形成永久连接,可加/不加热、压力、填充材料,靠焊缝/凝聚区连接。铆接通过预钻孔插入长圆柱铆钉连接,厚板焊接需坡口,铆接必需预钻孔(降低承载截面),但铆接抗振动性能优异,焊接接头振动下性能下降。 图:焊接接头与铆接接头结构对比 焊接接头 vs 铆接接头 详细对比表 对比项目焊接接头铆接接头
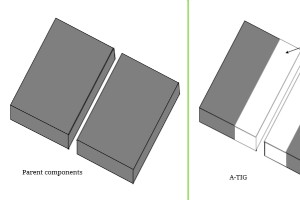
TIG 焊及其变种背景 钨极惰性气体保护焊 (TIG) 是主流电弧焊工艺,非消熔钨极与工件间建立电弧,可靠经济地永久连接金属部件,可加/不加填充金属。除可靠接头外,华美焊缝外观使其在结构至航空航天领域广泛应用。但最大熔深受限:最优参数/条件下单道仅约 3.5 mm。厚件需坡口、多层焊,耗时影响生产率。 熔深局限激发研究,涌现变种显著提升熔深。活性钨极惰性气体保护焊 (A-TIG) 和 熔剂束缚钨极惰性气体保护焊 (FB-TIG) 是两大变种,利用活化熔剂改善常规 TIG 特性。统称熔剂辅助 TIG 焊,强制要求工件表面涂覆活化熔剂层。 活化熔剂及其涂覆 两工艺均在焊前于母材表面涂覆薄层(通
TIG 焊概述与局限 焊接是高效经济永久组装结构件的古老工艺。钨极惰性气体保护焊 (TIG/GTAW) 是熔焊工艺之一,利用非消熔钨极与导电母材间电弧加热熔化熔合面形成凝聚/焊缝。经数十年发展,TIG 成为永久连接金属部件的可靠工艺。可自熔焊,也可按需加填充(均质/异质模式)。焊缝外观华美、电弧效率高、缺陷少、飞溅极低,广泛用于建筑、汽车、航空航天。 4–5 mm 时可坡口。尽管优势多,TIG 受限于可达熔深,单道最约 3–3.5 mm。单道超 3.5 mm 熔深几乎不可能。 图:常规 TIG 焊接熔深局限示意 A-TIG 焊突破 熔深局限激发研究,涌现多变种。活性熔剂 TIG (
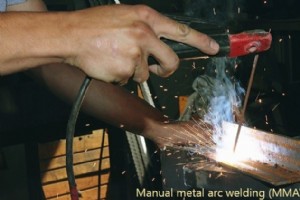
焊接工艺背景 焊接与紧固广泛用于工业/民用装配。焊接通过凝聚形成永久连接两个或多个固体部件,可加/不加填充金属、热、压力。技术发展使其基本取代铆接等传统永久连接。可高效经济连接金属、塑料、陶瓷、复合材料,参数优化可得强度相当母材的可靠接头。工艺多,大类分熔焊和固态焊。 熔焊:加热熔化熔合面形成凝聚。电弧焊、气焊、电阻焊、高能束焊均属熔焊。电弧焊:在母材与电极间施加足够电压建立电弧,电弧为熔化母材和填充金属的主热源。电弧焊工艺多:手工电弧焊 (MMAW/SMAW)、GMAW (MIG/MAG)、GTAW/TIG、SAW、FCAW、ESW 等,各有优势。 图:MMAW 与 GMAW 焊接工
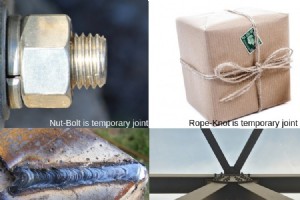
连接工艺分类 连接是制造核心环节,便利复杂件经济生产。定义:将两个或多个固体部件组装成单一单元的制造工艺。为组装多材料多方式,存在大量工艺,按拆卸性分为临时连接和永久连接两大类。 临时连接 允许不破坏部件即可拆卸。便利按需组装/拆卸。所有紧固件本质提供临时接头。利于检测、维修、保养。但易因振动松动失效,强度低,不适合重载。 永久连接 不允许不破坏部件即拆卸。焊接、铆接、套筒连接等典型例子。提供可靠、强、密封接头,适合重载。但检测维修困难。 图:临时连接与永久连接典型形式对比 详细对比表 对比项目临时连接永久连接 拆卸性 可不破坏零件拆卸 不可不破坏零件拆卸 适用场景
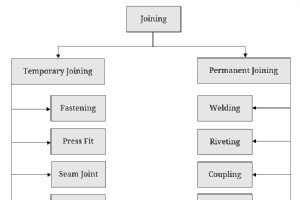
制造与连接工艺 制造目标是通过增值将原材料/废料转化为消费品。转化通常需多步骤,每步赋予特定功能。制造工艺包括铸造、成形、连接、加工、表面处理等传统工艺,也有快速成型、粉末冶金等新工艺。各工艺在功能、可行特征、工件材料、表面质量等方面能力不同。连接是组装固体部件的制造工艺之一。 什么是连接?为何需要? 连接是制造不可或缺的一环,实现产品简易、高效、经济制造。复杂/高质量件难直接铸造得出。科研/原型可用昂贵精密铸造(如熔模铸造)一次成型,但量产不经济。为降低成本,先用铸造得基本形状,再后续加工赋予特征、功能、改善光洁度公差。连接是组装单个部件/结构构建大型件的后处理技术。 图:连接工艺分
焊接工艺分类 焊接是永久连接工艺,近几十年技术突飞猛进,已基本取代铆接等传统永久连接,成为金属结构、塑料、陶瓷装配首选。定义:通过凝聚形成永久连接两个或多个部件,可加或不加填充金属、热、压力。工艺分类:电弧焊、气焊、电阻焊、固态焊、高能束焊。MIG 和 TIG 均属电弧焊。 电弧焊原理 母材与电极间建立电弧,电弧为熔化熔合面形成凝聚的主热源。因母材须熔融,所有电弧焊本质均为熔焊。工艺包括:手工电弧焊 (MMAW)、气体保护金属电弧焊 (GMAW)、气体保护钨极电弧焊 (GTAW)、埋弧焊 (SAW)、药芯焊丝电弧焊 (FCAW)、电渣焊 (ESW) 等,原理同而能力异。 图:MIG 与
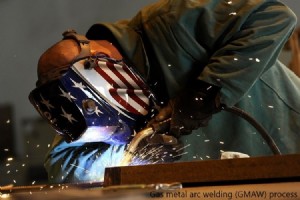
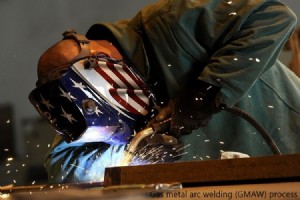
电弧焊概述 焊接是永久连接材料的主流工艺。熔焊通过加热熔化母材熔合面形成凝聚。电弧焊在两电极间施加足够电压建立电弧作为热源,是最流行的熔焊。气体保护金属电弧焊 (GMAW) 和气体保护钨极电弧焊 (GTAW) 是两种具有独特优势的电弧焊工艺。 图:GMAW 焊接过程示意 GMAW 工艺特点 气体保护金属电弧焊 (GMAW):消熔极电极(细丝)经机械送丝机恒速送入,电极与导电母材间建立电弧熔化熔合面和填充金属。消熔极为工艺固有部分,不能自熔模式。可用惰性或活性保护气保护熔池。填充金属沉积快,生产率高、经济。参数优化可得可靠接头。 图:GTAW (TIG) 焊接过程示意 GTA
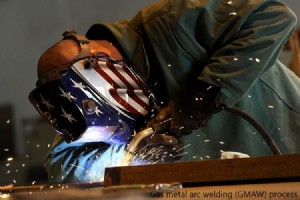
气体保护金属电弧焊 (GMAW) 概述 焊接是永久连接两个或多个金属/非金属零件的高效经济工艺。气体保护金属电弧焊 (GMAW) 利用消熔极细丝连续送丝,在电极与工件间建立电弧熔化母材熔合面,填充熔融金属填补根部间隙。为稳定电弧并保护高温熔池免受氧化污染,需用保护气体覆盖电弧周围焊接区。保护气体可为化学惰性气体,也可为主动参与焊接过程的活性气体。据此 GMAW 分为:金属惰性气体保护焊 (MIG) 和 金属活性气体保护焊 (MAG)。两者本质均为 GMAW 变体,仅保护气体不同。 图:GMAW 焊接过程示意 MIG 焊 vs MAG 焊 详细对比表 对比项目MIG 焊MAG 焊
材料去除工艺背景 铸造难以一次成型复杂高光洁度零件,需后续工序:连接(焊接)、材料去除/加工、热处理、着色涂层等。材料去除工艺从工件表面去除材料以达尺寸公差。常规加工历史悠久可靠,磨削和非传统加工 (NTM) 也能提供类似功能。 图:常规加工与磨削工艺对比示意 机械加工 vs 磨削 详细对比表 对比项目机械加工磨削 工艺定位 主要为批量去除(高 MRR),可半精加工 主要为表面精加工,MRR 低 尺寸精度与公差 精度一般,<2 µm 公差极难达成 精度高,易达 0.5 µm 甚至更严公差 刀具类型 切削刀具(金属为主,也有陶瓷、金刚石、cBN) 砂轮(微小锋利磨粒如
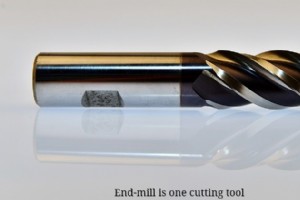
加工分类与刀具基础 机械加工通过逐层去除毛坯材料赋予形状、尺寸、光洁度,是提高精度和公差的主要减材工艺。常规加工、磨削、非传统加工 (NTM) 三大类,各在材料去除率 (MRR)、精度、特征尺寸、适用材料、成本等方面有不同能力。 图:常规切削刀具结构示意 常规切削刀具 使用楔形切削刀具以切屑形式逐层去除材料。工序包括车、铣、钻、镗、铰、滚齿、铰、键槽等。早期以金属刀具为主,现非金属刀具普及。刀具功能:压缩前方材料层并剪切去除。工件与刀具夹紧于机床,赋予速度、进给、切深。每种工序用特定刀具,但特定刀具特征可在范围内变化。刀具必须有明确几何规格和材料。 磨削与砂轮 磨削也以切屑形式去除
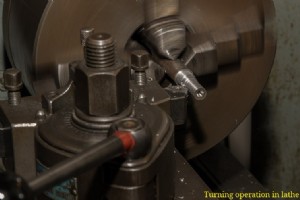
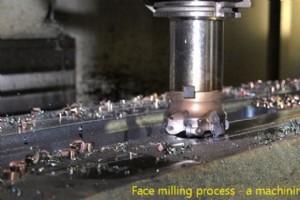
切削加工概述 机械加工/金属切削是通过去除工件多余材料以提高尺寸精度和公差的主流减材制造工艺。常规加工、磨削精加工、非传统加工 (NTM) 是三大类。常规加工定义:用楔形刀具以切屑形式从预成形毛坯剪切去除多余材料,赋予形状、尺寸、光洁度。车削、螺纹、端面、中心钻、钻孔、镗孔、铰孔、攻丝、成形/刨削、插削、铣削、拉削、滚齿等均属常规加工。 图:车削与铣削加工场景对比 车削 vs 铣削 详细对比表 对比项目车削铣削 生成表面特征 圆柱面或圆锥面(回转对称) 平面或造型面(非回转对称) 使用机床 车床 铣床(卧式/立式主轴) 刀具类型 单刃刀具(仅 1 个主切削刃) 多刃
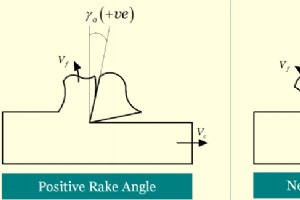
切削加工与前角核心地位 机械加工通过楔形刀具逐层剪切去除毛坯多余材料以提高精度和公差。刀具几何、安装方向、材料是影响加工能力和工件质量的三大关键因素。几何特征包括各方向前角、后角、刃口圆弧、切削刃方位、刀尖圆弧等。各种刀具标记系统标准化呈现这些特征。 前角表示前刀面倾角,因前刀面为切屑流动面,故前角也指示切屑流向(正交切削中)。它直接/间接影响剪切变形、切屑流向、切削力、功耗、可切削性等,是关键参数。定义:前角 = 前刀面与基准面夹角,在另一平面测量。按测量平面不同,称正交前角、侧前角、后前角、最大前角等。 图:前角正、负、零三种几何状态示意 正前角 vs 负前角 详细对比表
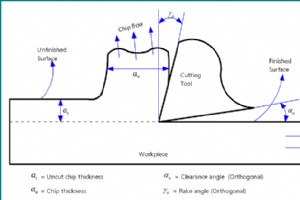
切削加工与刀具几何角度 常规金属切削通过刀具逐层去除工件材料以赋予形状、尺寸、光洁度。刀具与工件夹紧于机床,通过切削速度、进给、切深实现相对运动。刀具压缩薄层材料剪切成切屑。合理的几何形状(含锋利刃口)和匹配材料是高效加工的前提。 图:切削刀具三个刀尖面(前刀面、主后刀面、副后刀面) 前角 vs 后角 定义与核心区别 刀具包含三个刀尖面:前刀面、主后刀面、副后刀面。各面倾角用不同角度表示,多国家/国际标准规范定义,汇总形成刀具标记。测量需借助多个基准平面。总体上:前角表示前刀面倾角;后角(间隙角)表示后刀面倾角。 前角:前刀面相对基准面的倾角,在另一平面上测量。可正、负、零,通常
工业技术